 Huỳnh Âu
Chương XII — Cơ Sở Công Nghệ Chế Tạo Máy
Học về gì: Con dao cắt gọt làm việc ra sao — cấu tạo dao tiện, các góc của dao, chế độ cắt và cách lớp kim loại biến thành phoi.
Nhớ gì:
• Dao tiện gồm phần thân để gá vào bàn dao và phần cắt trực tiếp làm nhiệm vụ cắt.
• Trên phần cắt có mặt trước (phoi thoát theo đó), mặt sau chính đối diện bề mặt đang gia công, và mặt sau phụ đối diện bề mặt đã gia công.
• Lưỡi cắt chính là giao tuyến của mặt trước với mặt sau chính, gánh nhiệm vụ cắt chủ yếu; lưỡi cắt phụ là giao tuyến của mặt trước với mặt sau phụ; mũi dao nối hai lưỡi cắt.
• Trên chi tiết phân ra bề mặt chưa gia công, bề mặt đã gia công và bề mặt đang gia công nối tiếp giữa hai bề mặt đó.
• Để xác định các góc của dao người ta quy ước các mặt tọa độ: mặt cắt qua một điểm trên lưỡi cắt, tiếp xúc với bề mặt đang gia công; mặt đáy vuông góc với vectơ tốc độ cắt và với mặt cắt; tiết diện chính vuông góc với hình chiếu của lưỡi cắt chính trên mặt đáy, tiết diện phụ vuông góc với hình chiếu của lưỡi cắt phụ.
• Các góc ở trạng thái tĩnh: góc trước chính γ giữa mặt trước và mặt đáy, góc sau chính α giữa mặt cắt và mặt sau chính (luôn dương), góc sắc β giữa mặt trước và mặt sau chính, góc cắt δ giữa mặt trước và mặt cắt.
• Các góc tĩnh liên hệ với nhau bằng hai công thức: α + β + γ = 90° và δ + γ = 90°.
• Các góc nghiêng: góc nghiêng chính φ, góc nghiêng phụ φ1, góc mũi dao ε, với φ + ε + φ1 = 180°; góc nghiêng của lưỡi cắt chính λ: λ > 0 khi mũi dao thấp nhất, λ < 0 khi mũi dao cao nhất, λ = 0 khi lưỡi cắt song song với mặt đáy.
Các góc của dao ở trạng thái tĩnh: α + β + γ = 90°, δ + γ = 90°, φ + ε + φ1 = 180°.
• Các góc của dao thay đổi trong quá trình cắt: gá trục thân dao không thẳng góc với đường tâm chi tiết làm φ và φ1 thay đổi, gá đỉnh dao cao hoặc thấp hơn tâm làm góc trước và góc sau thay đổi, chạy dao dọc hoặc chạy dao ngang làm α và γ thay đổi theo.
• Chuyển động chính tạo ra tốc độ cắt là chuyển động quay tròn khi tiện, mài, khoan và chuyển động thẳng khi bào, xọc; chuyển động phụ hay chuyển động chạy dao tạo ra năng suất và độ bóng bề mặt gia công.
• Ba yếu tố của chế độ cắt là tốc độ cắt, chiều sâu cắt và lượng chạy dao.
• Tốc độ cắt V = π·D·n/1000 (m/ph), chiều sâu cắt t = (D − d)/2 (mm), lượng chạy dao S (mm/vòng).
• Lớp phoi cắt có chiều dày cắt a = S·sinφ, chiều rộng cắt b = t/sinφ và diện tích F = a·b = S·t.
• Vật liệu làm dao xếp theo khả năng chịu nhiệt và tốc độ cắt tăng dần: thép cacbon dụng cụ đạt 60–62 HRC nhưng chỉ chịu nhiệt 200–250 °C và cắt ở 4–5 m/ph, chỉ dùng cho dụng cụ vận tốc thấp.
Thép cacbon dụng cụ là thép có hàm lượng cacbon 0,7–1,5% và một số nguyên tố khác như Mn, Si, P, S.
• Thép hợp kim dụng cụ đạt 62 HRC, nhanh hơn khoảng 20%; thép gió bền nóng, chống mòn tốt, dai, tuổi bền lớn hơn 8–15 lần thép cacbon dụng cụ.
Thép gió là thép hợp kim chứa vonfram, mô-líp-đen, crôm và vanadi.
• Các-bít xi măng-tít cứng, chịu mòn cao nhưng giòn nên góc trước của mảnh dao thường âm; các-bít có lớp phủ TiC, TiN, Al2O3 có tuổi bền gấp 2–3 lần loại không phủ.
Các-bít xi măng-tít là vật liệu chế tạo từ bột các-bít vonfram với chất dính kết cô-ban, thiêu kết thành mảnh dao.
• Gốm cứng 92–93 HRC, chịu nhiệt 1100–1200 °C, tuổi bền gấp 2 lần dao hợp kim cứng nhưng giòn; CBN cứng chỉ sau kim cương, dùng gia công chi tiết cứng hơn 48 HRC; kim cương đa tinh thể PCD cắt vật liệu cứng, dai nhưng không gia công thép.
Gốm là vật liệu làm dao có thành phần chủ yếu là oxýt nhôm, ép thành mảnh dao rồi thiêu kết. CBN là vật liệu tổng hợp từ nitrit bo, cứng chỉ sau kim cương.
• Quá trình hình thành phoi: dưới tác dụng của lực cắt, lớp kim loại bị cắt biến dạng đàn hồi rồi biến dạng dẻo trong miền tạo phoi; lớp phoi tạo thành có chiều dày af lớn hơn chiều dày lớp kim loại bị cắt a rồi di chuyển dọc theo mặt trước của dao.
Miền tạo phoi là vùng lớp kim loại bị biến dạng dẻo trước khi tách thành phoi.
• Ba dạng phoi chính: phoi vụn gồm nhiều hạt to nhỏ, gặp khi gia công vật liệu giòn như gang; phoi xếp gồm nhiều đốt sắp xếp lên nhau, gặp khi gia công vật liệu dẻo với tốc độ cắt thấp và chiều dày cắt lớn; phoi dây dài liên tục, gặp khi gia công vật liệu dẻo với vận tốc cao và chiều dày cắt nhỏ.
• Nhìn vào phoi có thể đánh giá dụng cụ tốt hay xấu, năng lượng tiêu hao nhiều hay ít và bề mặt gia công bóng hay không.
• Hiện tượng co rút phoi: chiều dày phoi af lớn hơn chiều dày lớp kim loại bị cắt a, chiều dài phoi Lf nhỏ hơn chiều dài phần chi tiết đã gia công; hệ số co rút K = af/a = l/Lf, thực nghiệm cho thấy K = 1–8, K lớn nghĩa là biến dạng lớn.
Hệ số co rút phoi: K = af/a = l/Lf, thực nghiệm cho thấy K = 1–8; K lớn nghĩa là biến dạng lớn.
• Hiện tượng cứng nguội: lưỡi dao không sắc hoàn toàn mà có một bán kính cong nên một lớp kim loại mỏng dưới lưỡi cắt bị dao đè xuống và chảy trượt mạnh, cộng với biến dạng trong miền tạo phoi, làm bề mặt gia công cứng lên và dẻo dai giảm.
• Lớp biến cứng tăng độ chống mài mòn nhưng xuất hiện vết nứt tế vi nên độ bền mỏi giảm, đồng thời gây khó khăn cho nguyên công tiếp theo như khoét và doa sau khi khoan.
• Hiện tượng lẹo dao: khi cắt kim loại dẻo, ở phần mặt trước sát mũi dao có một lớp kim loại cứng gấp 2,5–3,5 lần vật liệu gia công bám lên, lớn dần đến một độ cao hH rồi bị bật đi và cuốn theo phoi; có hai loại là lẹo dao ổn định và lẹo dao chu kỳ.
• Lẹo dao có lợi vì bảo vệ mũi dao và làm tăng góc trước nên giảm lực cắt, nhưng có hại vì gây rung động, giảm chất lượng bề mặt và độ cứng không đều.
• Gia công thô thì lẹo dao có lợi hơn gia công tinh, muốn tránh lẹo dao cần khống chế nhiệt cắt và ma sát trên mặt trước.
• Rung động khi cắt có hai loại: rung động cưỡng bức do lực kích thích từ bên ngoài như chi tiết quay không cân bằng động, lượng dư không đều, khe hở ở các mặt tiếp xúc hay rung động của máy xung quanh, và tự rung do chính quá trình cắt gây ra và duy trì như ma sát thay đổi, lẹo dao xuất hiện và biến mất, biến dạng đàn hồi của dao và chi tiết.
• Dung dịch trơn nguội có ba tác dụng là hạ nhiệt độ ở khu vực cắt gọt, bôi trơn làm giảm ma sát giữa phoi và dao, cuốn phoi ra khỏi khu vực cắt.
• Bốn dạng dung dịch trơn nguội phổ biến là dầu nguyên chất (bôi trơn tốt, làm mát kém), dầu khoáng hòa tan được với lượng dầu 3–15% (rẻ, dùng phổ biến nhất), chất lỏng bán tổng hợp và chất lỏng tổng hợp dùng loãng 3–10% (làm mát tốt nhất).
• Dung dịch trơn nguội thường dùng kiểu tưới tràn vào phoi hoặc tưới vào mặt sau của dao, ngoài ra còn có gia công khô và gia công gần khô.
Dùng để làm gì
Hệ số co rút phoi tính theo góc trượt β và góc trước γ bằng công thức K = cos(β − γ)/sinβ; với β = 30° và γ = 18° thì K = cos(30° − 18°)/sin30° ≈ 1,92, nằm trong khoảng thực tế 1,5–4, nhờ đó khi cắt một vật liệu mới chỉ cần đo góc trượt và góc trước là ước lượng được mức độ biến dạng của phoi để phán đoán việc cắt khó hay dễ và năng lượng tiêu hao nhiều hay ít.
Góc trượt β là góc của mặt phẳng trượt trong miền tạo phoi.
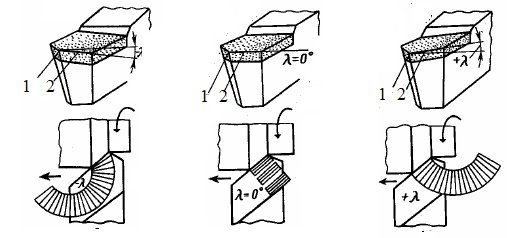
Góc nghiêng λ của lưỡi cắt chính: λ > 0, λ = 0 và λ < 0, kèm hướng thoát phoi
Học về gì: Lực nào tác dụng lên dao khi tiện, nhiệt sinh ra ở đâu và lớn tới mức nào, dao mòn theo những dạng nào và khi nào phải mài lại.
Nhớ gì:
• Lực cắt tổng hợp R phân tích thành ba thành phần: Pz là lực tiếp tuyến trùng với hướng chuyển động chính và có trị số lớn nhất, Py là lực hướng kính tác dụng theo thân dao làm cong chi tiết và ảnh hưởng đến độ chính xác và độ nhám bề mặt gia công, Px là lực chạy dao hướng theo chiều trục của chi tiết và tác dụng lên cơ cấu chạy dao.
• Ba thành phần hợp thành lực tổng hợp theo công thức:
• R = √(Px2 + Py2 + Pz2)
• Tỉ số giữa các lực thay đổi theo điều kiện cắt, khi φ tăng thì Px/Pz tăng còn Py/Pz giảm.
• Công suất cắt tính từ lực tiếp tuyến Pz theo công thức:
• Nn = Pz·V/(60·103) (kW, với Pz tính bằng N và V tính bằng m/ph)
• Công suất động cơ Nđc = Nn/η với hiệu suất sử dụng có ích của máy η = 0,7–0,75.
• Công suất cho chuyển động chạy dao Ns tính từ Px thường rất nhỏ so với Nn nên khi tính công suất động cơ có thể bỏ qua, và Py không sinh công vì theo phương Py không có chuyển vị.
• Công thức thực nghiệm tính lực cắt khi tiện là:
• Pz = Cpz·tx·Sy·Vn·Kpz
• Py và Px có dạng tương tự với các hằng số và số mũ riêng, các hệ số và số mũ tra trong sổ tay chế độ cắt.
• Chiều sâu cắt t tăng thì lực cắt tăng vì biến dạng của phoi và ma sát giữa dao và phôi tăng, lượng chạy dao S tăng thì lực cắt tăng nhưng ảnh hưởng ít hơn vì a tăng làm hệ số co rút phoi giảm, tốc độ cắt V thay đổi thì chiều cao lẹo dao, hệ số co rút và ma sát thay đổi nên lực cắt cũng thay đổi.
• Các thông số hình học của dao ảnh hưởng đến lực cắt: góc trước γ càng bé thì dao càng khó cắt, biến dạng dẻo tăng nên lực cắt tăng; góc sau α càng lớn thì ma sát giữa mặt sau của dao và chi tiết càng giảm nên lực cắt giảm, dao tiện thường lấy α = 8–12°.
• Góc nghiêng chính φ tăng thì Px tăng và Py giảm vì Px = PN·sinφ và Py = PN·cosφ; bán kính mũi dao r tăng thì Pz và Py tăng vì đoạn cong của lưỡi cắt tham gia cắt tăng.
• Dao càng mòn ở mặt sau thì diện tích tiếp xúc giữa chi tiết và dao càng lớn nên lực cắt càng tăng, còn dung dịch trơn nguội làm giảm nhiệt cắt và ma sát nên lực cắt giảm.
• Nhiệt cắt sinh ra vì toàn bộ công tiêu hao khi cắt chuyển thành nhiệt, gồm bốn nguồn là công biến dạng dẻo trong miền tạo phoi Q1, công thắng ma sát giữa phoi và mặt trước của dao Q2, công thắng ma sát giữa mặt sau dao và bề mặt đã gia công Q3 và công tách phoi ra khỏi chi tiết gia công Q4.
• Phương trình cân bằng nhiệt là:
• Q1 + Q2 + Q3 + Q4 = Qphoi + Qchi tiết + Qdao + Qkhông khí
• Lượng nhiệt truyền cho không khí rất bé nên thường bỏ qua.
• Nhiệt tập trung chủ yếu ở ba khu vực là miền tạo phoi, vùng giữa mặt sau của dao với bề mặt chi tiết đã gia công và vùng giữa mặt trước với phoi; nhiệt độ lớn nhất gọi là nhiệt độ cắt nằm ở khu vực tiếp xúc giữa phoi và dao, cách lưỡi cắt một khoảng (0,3–0,5)l với l là chiều dài tiếp xúc giữa phoi và mặt trước của dao.
• Ảnh hưởng của các yếu tố chế độ cắt biểu diễn bằng công thức:
• θo = c0·Vu·Sy·tx với x < y < u < 1
• Nghĩa là tốc độ cắt V ảnh hưởng mạnh nhất, S vừa phải, t ít nhất: khi V tăng thì phoi thoát nhanh nên nhiệt truyền vào dao ít, còn khi S hoặc t tăng thì chiều dài tiếp xúc giữa dao và phoi tăng nên truyền nhiệt tốt hơn.
• Góc trước γ giảm thì nhiệt lượng tăng; góc nghiêng chính φ tăng thì truyền nhiệt xấu, nhiệt độ tăng; bán kính mũi dao r tăng thì truyền nhiệt tốt hơn, nhiệt độ giảm; vật liệu giòn cho nhiệt độ thấp hơn vật liệu dẻo.
• Mài mòn dao diễn ra qua ba giai đoạn: mài mòn ban đầu mòn nhanh do trên mặt dao còn vết nhấp nhô nhưng thời gian ngắn; mài mòn bình thường độ mòn tăng gần như tỉ lệ tuyến tính với thời gian làm việc và kéo dài lâu nhất; mài mòn khốc liệt có thể làm xước lưỡi cắt hoặc gãy đầu dao nên dao phải mài lại hoặc thay dao mới.
• Dao càng mòn thì cắt càng xấu và dao càng mòn nhanh hơn.
• Bốn nguyên nhân mài mòn là nhiệt độ cao làm cơ tính của vật liệu làm dao giảm, mài mòn vì dính khi bề mặt trước của dao dính vào phoi, mài mòn do khuếch tán qua lại giữa vật liệu dao và vật liệu gia công ở nhiệt độ cao, mài mòn do oxy hóa khi bề mặt làm việc của dao bị oxy hóa ở tốc độ cắt cao.
• Bốn dạng mài mòn cơ bản: mài mòn theo mặt trước tạo rãnh lưỡi liềm, đo bằng chiều sâu rãnh ht, xảy ra khi gia công vật liệu dẻo có a > 0,5 mm; mài mòn theo mặt sau đo bằng chiều cao mòn hs, xảy ra khi gia công vật liệu dẻo có a < 0,1 mm và đặc biệt khi gia công vật liệu giòn như gang; mài mòn đồng thời cả hai mặt xảy ra khi cắt vật liệu dẻo có a = 0,1–0,5 mm; lưỡi cắt bị cùn khi gia công tinh vật liệu dẫn nhiệt kém.
Mài mòn mặt sau là dạng mài mòn chủ yếu và dễ xác định nhất nên người ta lấy hs làm tiêu chuẩn mài mòn.
• Mài mòn mặt sau là dạng mài mòn chủ yếu và dễ xác định nhất nên người ta lấy hs làm tiêu chuẩn mài mòn; khi dao đạt đến trị số hs cho phép thì phải mài dao lại, trị số hs tùy vật liệu làm dao và tra trong sổ tay.
• Khi gia công tinh, độ mòn cho phép phụ thuộc vào độ nhám và độ chính xác gia công nên dùng thêm tiêu chuẩn mài mòn công nghệ.
Tiêu chuẩn mài mòn công nghệ là tiêu chuẩn dừng dao khi mòn làm độ nhám bề mặt tăng, kích thước gia công sai, hệ thống rung động hoặc chi tiết bị nung nóng mạnh, dùng chủ yếu cho gia công tinh.
• Mòn dao làm lực cắt tăng, độ chính xác kích thước giảm, độ nhám bề mặt xấu đi đặc biệt khi mòn do mẻ vật liệu dụng cụ, nhiệt độ trên dao và rung động tăng, chi phí gia công tăng do tuổi bền của dao giảm; trong một số trường hợp mòn theo mặt trước lại làm giảm lực cắt vì góc trước của dao tăng lên.
Dùng để làm gì
Khi tiện, lực cắt Pz phụ thuộc chiều sâu cắt t và lượng chạy dao S theo dạng Pz = C·tx·Sy, hệ số thực nghiệm xác định bằng phương pháp bình phương tối thiểu từ 14 thí nghiệm cho ra lgC = 1,97, C = 93,4, x = 0,93 và y = 0,7, tức Pz = 93,4·t0,93·S0,7; viết theo chiều dày cắt a và chiều rộng cắt b thì Pz = C·bx·ay với thép, gang và đồng lấy x = 1,0, y = 0,75 và C = 150–200, nhờ đó tính được lực cắt khi tiện để chọn công suất động cơ và kiểm tra sức bền thân dao cùng cơ cấu chạy dao trước khi cắt.
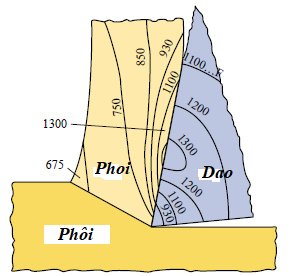
Phân bố nhiệt độ ở vùng cắt: nóng nhất khoảng 1300 °C ở vùng tiếp xúc giữa phoi và dao
Học về gì: Một con dao cắt được bao lâu trước khi phải mài lại, và chọn tốc độ cắt thế nào để vừa nhanh vừa không tốn dao.
Nhớ gì:
• Tuổi bền của dao T là thời gian dao được mài sắc hoàn toàn mới cắt đạt yêu cầu cho đến khi phải mài lại hoặc thay lưỡi cắt mới, tính bằng phút, đôi khi cũng tính theo mét quãng đường cắt được hoặc số lượng chi tiết gia công được giữa hai lần mài dao.
• Tuổi bền là tiêu chí được dùng rộng rãi nhất để đánh giá khả năng gia công của các loại vật liệu vì ảnh hưởng trực tiếp đến tổng chi phí gia công, và cường độ mòn càng lớn thì tuổi bền càng nhỏ.
• Thời gian gia công cơ bản khi tiện T0 = L·i/(n·S) (phút), trong đó L = l + l1 + l2 với l là chiều dài gia công, l1 = t·cotgφ là lượng ăn tới của dao, l2 = 2–5 mm là lượng ăn quá của dao, i là số lần chuyển dao, n là số vòng quay của trục chính (vòng/phút) và S là lượng chạy dao vòng (mm/vòng).
• Năng suất máy N = 1/Tchu kỳ với Tchu kỳ = T0 + Tph + Tpv + Tnn, trong đó Tph là thời gian phụ, Tpv là thời gian phục vụ, Tnn là thời gian nghỉ ngơi của công nhân, và Tnc = T0 + Tph gọi là thời gian nguyên công.
Thời gian phụ Tph là thời gian công nhân thao tác phụ để làm xong công việc cơ bản và lặp lại, thời gian phục vụ Tpv là thời gian phục vụ kỹ thuật và tổ chức, còn thời gian nghỉ ngơi Tnn là thời gian nghỉ ngơi theo nhu cầu của công nhân.
• Quan hệ giữa tốc độ cắt và tuổi bền tuân theo công thức Taylor:
• V·Tm = const, hay V1·T1m = V2·T2m
• Trong đó V là tốc độ cắt tính bằng m/ph, T là tuổi bền tính bằng phút, m là số mũ và const là hằng số Taylor; tăng tốc độ cắt thì tuổi bền giảm, và vì số mũ 1/m thường lớn nên chỉ cần tăng tốc độ cắt một chút là tuổi bền giảm rất mạnh.
Công thức Taylor: V·Tm = const — chỉ cần tăng tốc độ cắt một chút là tuổi bền giảm rất mạnh.
• Muốn nâng cao năng suất thì giảm thời gian chu kỳ bằng cách giảm thời gian gia công cơ bản như nâng cao độ chính xác của phôi, rút ngắn số lần chạy dao, cắt với chiều sâu và lượng chạy dao lớn nhất có thể, tăng vận tốc cắt nhưng phải đảm bảo tuổi bền kinh tế của dụng cụ và chất lượng gia công, dùng nhiều dao đồng thời để giảm hành trình chạy dao, và giảm thời gian phụ như dùng đồ gá kẹp nhanh, dùng bàn gá quay, chạy dao tự động và cấp phôi tự động để thời gian phụ trùng với thời gian cơ bản.
• Công thức thực nghiệm tính tốc độ cắt khi tiện là:
• V = Cv·kv/(Tm·txv·Syv) (m/ph)
• Trong đó Cv là hệ số, kv là hệ số điều chỉnh tính đến ảnh hưởng của các yếu tố khác, xv và yv là các số mũ nói lên mức độ ảnh hưởng của t và S đến V, các hệ số này tra trong sổ tay chế độ cắt.
• Tăng chiều sâu cắt t và lượng chạy dao S thì lực cắt và nhiệt cắt tăng, dao chóng mòn nên để giữ tuổi bền không đổi phải giảm tốc độ cắt, và trong điều kiện cắt bình thường khi t > S thì xv < yv, tức ảnh hưởng của t đến V nhỏ hơn ảnh hưởng của S đến V.
• Các thông số hình học của dao ảnh hưởng đến tốc độ cắt: tăng góc trước γ thì biến dạng và ma sát giảm, lực cắt và nhiệt cắt giảm, nhưng γ quá lớn thì góc sắc β giảm, truyền nhiệt kém, nhiệt độ ở lưỡi cắt tăng nên dao chóng mòn và tuổi bền giảm, vì vậy cần chọn γ hợp lý để có V cao nhất.
• Tăng góc sau α thì ma sát giữa mặt sau của dao với bề mặt chi tiết giảm nên có thể tăng tốc độ cắt khi giữ nguyên tuổi bền, nhưng α quá lớn thì tuổi bền giảm; tăng góc nghiêng chính φ thì chiều dày cắt a tăng, chiều rộng cắt b giảm và góc mũi dao ε giảm nên truyền nhiệt xấu hơn.
• Tăng bán kính mũi dao r thì truyền nhiệt tốt hơn, dao đỡ mòn và có thể nâng cao tốc độ cắt; thân dao càng lớn thì truyền nhiệt càng tốt nên cũng nâng cao được tốc độ cắt.
• Vật liệu gia công và vật liệu làm dao ảnh hưởng lớn đến tốc độ cắt: thay đổi vật liệu gia công thì lực cắt, nhiệt cắt và sự mài mòn của dao thay đổi nên tốc độ cắt phải thay đổi, vật liệu có hệ số truyền nhiệt càng lớn và sức bền càng lớn thì càng có khả năng nâng cao tốc độ cắt.
• Vật liệu làm dao nào có độ chịu nhiệt cao, hệ số truyền nhiệt lớn và hệ số ma sát nhỏ thì cắt được ở tốc độ cao hơn; dung dịch trơn nguội làm cho sự hình thành phoi dễ dàng, ma sát và nhiệt cắt giảm nên cho phép nâng cao tốc độ cắt.
• Tốc độ cắt hợp lý là tốc độ vừa đảm bảo năng suất cao nhất vừa đảm bảo giá thành thấp nhất, vì tăng tốc độ cắt làm tăng năng suất nhưng đồng thời làm dao mau mòn, hao phí thời gian thay dao và mài lại, khi đó lại làm giảm năng suất và tăng giá thành sản phẩm.
• Tuổi bền đạt năng suất cao nhất tính bằng công thức:
Tuổi bền đạt năng suất cao nhất là tuổi bền ứng với năng suất máy cao nhất.
• TQmax = (m − 1)·tm
• Trong đó tm là thời gian thay và mài lại dao.
• Tuổi bền đạt giá thành gia công thấp nhất tính bằng công thức:
Tuổi bền đạt giá thành gia công thấp nhất là tuổi bền ứng với giá thành gia công nhỏ nhất, còn gọi là tuổi bền kinh tế.
• TGmin = (1/m − 1)·(tr + E/E3)
• Trong đó tr là thời gian thay dao, E là chi phí cho một lần thay dao và E3 là chi phí máy trong một phút.
• Chú ý về ký hiệu giữa hai sách: sách Trần Văn Địch dùng m = 8 cho dao thép gió trong công thức tuổi bền tối ưu ở trên, đây là nghịch đảo của số mũ m = 0,125 trong công thức Taylor V·Tm = const, vì vậy khi tra số liệu phải xem rõ sách đang dùng quy ước nào để không nhầm lẫn giữa hai giá trị m này.
Lưu ý dễ nhầm: sách Trần Văn Địch dùng m = 8, là nghịch đảo của m = 0,125 trong công thức Taylor V·Tm = const — khi tra số liệu phải xem rõ sách đang dùng quy ước nào.
Dùng để làm gì
Theo công thức Taylor, tiện thép bằng dao thép gió ở V1 = 20 m/ph thì dao bền T1 = 45 phút, nhưng tăng tốc độ cắt lên V2 = 30 m/ph với m = 0,125 thì tuổi bền chỉ còn T2 = 45·(20/30)8 ≈ 1,7 phút, tức tăng tốc độ cắt 1,5 lần làm tuổi bền giảm từ 45 phút xuống 1,7 phút; cũng theo cách tính đó, tiện thép 40X có HB = 207 bằng dao thép gió với V = 30 m/ph thì khi đổi sang thép HB = 255 phải giảm tốc độ cắt xuống còn khoảng 20 m/ph, và với dao thép gió có m = 8, thời gian thay và mài lại dao tm = 2 phút thì tuổi bền đạt năng suất cao nhất là TQmax = (8 − 1)·2 = 14 phút, còn gia công thép bằng dao tiện hợp kim cứng với thời gian thay dao 3 phút và chi phí thay dao 0,10 USD thì tuổi bền đạt giá thành thấp nhất là khoảng 39 phút.
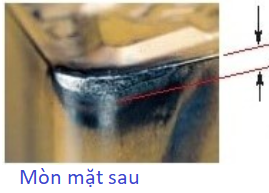
Mòn mặt sau của mảnh dao: vết mòn ở lưỡi cắt nhìn thấy rõ trên ảnh chụp thực tế
Học về gì: Các loại máy cắt kim loại, cách đọc tên máy, bề mặt gia công được tạo hình bằng những chuyển động nào, và các bộ phận chính trong một chiếc máy.
Nhớ gì:
• Máy cắt kim loại phân loại theo phương pháp cắt thành máy tiện, máy phay, máy bào, máy mài, máy khoan, máy doa và máy gia công bánh răng; theo mức độ chuyên môn hóa thành máy công dụng chung, máy công dụng đặc biệt và máy công dụng giới hạn; theo độ chính xác thành máy thường, nâng cao, siêu cao.
• Phân loại của Mỹ có 55 loại: máy lưỡi cắt xác định (chuyển động thẳng như máy bào, máy cưa; chuyển động quay như máy tiện, máy phay, máy khoan), máy lưỡi cắt không xác định như máy mài, trung tâm gia công, trung tâm tiện, máy đa chức năng, máy không truyền thống, máy lai ghép.
• Ký hiệu máy của Liên Xô dùng ba hay bốn chữ số: số thứ nhất chỉ loại máy, chữ số thứ hai chỉ kiểu máy, các chữ số còn lại chỉ một thông số quan trọng của máy, chữ cái chỉ máy cải tiến.
• Máy 1A62: 1 là máy tiện, A là máy cải tiến, 6 là máy tiện thường, 2 là khoảng cách từ tâm trục chính đến băng máy (200 mm).
• Ở Việt Nam ký hiệu bắt đầu bằng một chữ cái chỉ loại máy (T là tiện, P là phay, B là bào), sau đó là các chữ số chỉ kích thước chính.
• Máy T6M16: T là máy tiện, 6 là máy tiện vạn năng, 16 là chiều cao tâm máy (160 mm), M là máy cải tiến đời M.
Đọc ký hiệu máy: T6M16 là máy tiện vạn năng, chiều cao tâm máy 160 mm, đời cải tiến M; 1A62 là máy tiện thường của Liên Xô, khoảng cách từ tâm trục chính đến băng máy 200 mm.
• Bề mặt gia công gồm mặt phẳng, mặt trụ, mặt côn (tròn xoay và không tròn xoay), mặt cầu, mặt kẻ, mặt cong đơn, mặt cong kép.
• Xét theo đường sinh và đường dẫn, có ba nhóm: hai đường tạo hình bất biến, một đường biến đổi và một đường bất biến, hai đường biến đổi.
Đường sinh là đường chuyển động dọc theo đường dẫn để sinh ra bề mặt gia công.
• Các bề mặt có thể là mặt ngoài hoặc mặt trong, mặt kín hoặc mặt hở; cánh tua bin là một chi tiết có bề mặt không gian phức tạp.
• Chuyển động tạo hình là mọi chuyển động tương đối giữa dao và phôi, gồm quay tròn quanh một trục và tịnh tiến theo một đường thẳng.
• Chuyển động tạo hình bậc nhất: các hệ thống động học riêng rẽ của dao và phôi liên kết với nhau với một tỉ số không giới hạn, loại 1: bào mặt phẳng, tiện mặt đầu, phay mặt đầu, loại 2: tiện mặt côn, mặt cầu.
• Chuyển động tạo hình bậc hai: hai hệ thống động học của dao và phôi liên kết với nhau bằng một tỷ số giới hạn, thay đổi tỷ số này thì hình dạng tạo ra thay đổi, như gia công rãnh xoắn vít, rãnh xoắn trên mặt côn.
• Trên máy thông thường có nhiều nhất là 4 chuyển động tạo hình.
• Máy cắt kim loại tạo hình chi tiết bằng gia công có phoi theo ba phương pháp.
• Phương pháp chép hình: lưỡi cắt trùng với đường sinh của bề mặt tạo hình, chẳng hạn tiện chép hình chỏm cầu, ưu điểm là năng suất cao nhưng khó chế tạo dụng cụ và lực cắt lớn.
• Phương pháp bao hình: lưỡi cắt chuyển động tạo ra nhiều vết luôn tiếp xúc với bề mặt gia công, tập hợp các vết này là đường sinh của bề mặt cần tạo, chẳng hạn phay lăn răng.
• Phương pháp theo vết (quỹ tích): đường sinh của bề mặt tạo hình là tập hợp các chất điểm trùng với điểm cắt gọt trên dao khi chuyển động, dùng trên máy tiện, phay, khoan, mài.
• Chuyển động tương đối giữa dao và phôi xác định qua mối quan hệ chuyển động giữa khâu chấp hành và nguồn truyền động, biểu thị bằng sơ đồ kết cấu động học.
• Chuỗi nối nguồn chuyển động với các cơ cấu chấp hành gọi là xích truyền động, mối liên hệ giữa hai khâu đầu và cuối của xích là lượng di động tính toán của xích.
• Trên máy tiện ren vít vạn năng, nguồn truyền động là động cơ, cơ cấu chấp hành là trục chính và bàn dao, hộp tốc độ iv biến đổi tốc độ trục chính, hộp chạy dao is biến đổi lượng chạy dao, trị số iv và is gọi là chạc điều chỉnh của máy.
• Sơ đồ động biểu thị cách bố trí các thành phần trong xích truyền động.
• Thân máy mang tất cả các chi tiết của máy và giữ vị trí tương đối của dao và chi tiết; năm yêu cầu chính: chống biến dạng do tải tĩnh và động, ổn định và chính xác, sống trượt chống mòn, không ứng suất dư, dập tắt rung động.
• Thân máy dạng nằm ngang hoặc thẳng đứng (trụ máy), chia thành loại thanh/dầm (máy tiện, máy khoan đứng) và loại khung (máy phay, máy bào giường).
• Băng máy gồm ma sát trượt (chữ V, phẳng, đuôi én, trụ), băng máy ma sát lăn và băng máy bôi trơn nhờ áp suất bên ngoài.
• Trục chính định vị, kẹp chặt và dẫn động dao hoặc chi tiết, đòi hỏi cứng vững, chính xác quay, chống mòn cao, có bốn loại dẫn động: đai, bánh răng, trực tiếp, tích hợp.
• Các bộ truyền động chia thành truyền động phân cấp cho phép máy có một số lượng hữu hạn các tốc độ trong phạm vi từ nmin đến nmax, thường dùng bộ truyền đai, hộp số, hộp chạy dao; và truyền động vô cấp với tỉ số truyền biến đổi vô cấp, dạng cơ khí, thủy lực hay điện, chẳng hạn truyền động vô cấp điện Leonard, cho tốc độ cắt không đổi, đổi tốc độ không cần dừng máy.
• Đảo chiều bằng thiết bị cơ khí (bánh răng trụ trượt, bánh răng côn di trượt, ly hợp), thủy lực (đổi hướng dòng dầu vào xy lanh công tác) hoặc điện (đổi chiều quay động cơ).
• Chuyển động khứ hồi: đảo chiều nhanh máy bào ngang (tỉ lệ thời gian cắt/chạy không 2:1), cơ cấu Whitworth (1:2 đến 1:2,5), đảo chiều thủy lực.
• Rung động làm giảm chất lượng gia công và tuổi bền của dụng cụ; hệ thống công nghệ (máy, dao, chi tiết, đồ gá) phải có độ chống rung tốt.
• Có hai loại rung động: dao động cưỡng bức do cắt gián đoạn, chi tiết quay không cân bằng, sai số chế tạo, lượng dư và độ cứng không đều, rung động của máy xung quanh; và tự rung động sinh ra bởi quá trình cắt và được duy trì bởi lực cắt, khi ngừng cắt thì tự rung cũng kết thúc.
• Biên độ tự rung: tăng a thì giảm, tăng b thì tăng, tăng tốc độ cắt thì lúc đầu tăng rồi giảm sau khi đạt một giá trị xác định, γ càng nhỏ, chuyển sang âm thì biên độ tăng đột biến, φ tăng thì biên độ giảm, α dưới 3° thì biên độ giảm.
• Giảm rung động bằng cách nâng cao độ cứng vững của hệ thống công nghệ.
Dùng để làm gì
Ký hiệu máy T6M16 cho biết đó là máy tiện vạn năng thông thường của Việt Nam, chiều cao tâm máy 160 mm, đời cải tiến M; máy 1A62 là máy tiện thường của Liên Xô, khoảng cách từ tâm trục chính đến băng máy 200 mm; nhờ đó khi chọn máy trong xưởng hay đọc bản vẽ quy trình, người thiết kế biết ngay loại máy, cỡ máy và thông số chính mà không cần tra thêm.
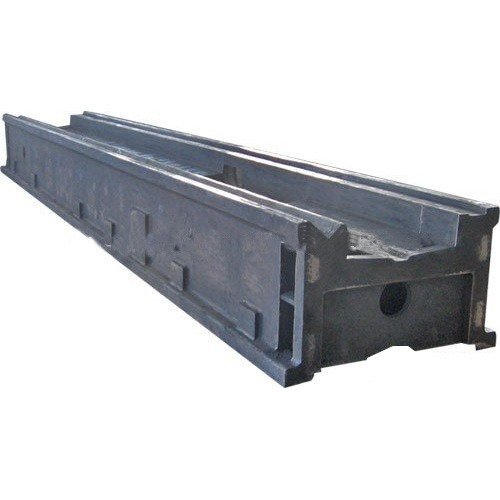
Thân máy tiện dạng thanh/dầm
Học về gì: Tiện là phương pháp gia công bề mặt tròn xoay bằng cách cho phôi quay tròn còn dao tiện tịnh tiến dọc trục hoặc theo hướng kính để hớt đi lớp kim loại thừa.
Nhớ gì:
• Chuyển động chính khi tiện là chuyển động quay tròn của phôi, chuyển động chạy dao là chuyển động thẳng của dao theo phương dọc trục hoặc hướng kính của phôi, và tiện là phương pháp gia công cắt gọt kim loại thông dụng nhất, máy tiện chiếm tỷ lệ lớn khoảng 40–50% số máy trong các nhà máy cơ khí.
• Tiện chủ yếu để gia công bề mặt có dạng tròn xoay như bề mặt trụ và bề mặt côn ở ngoài và ở trong, mặt định hình tròn xoay và ren, ngoài ra còn gia công được mặt phẳng bằng cách tiện mặt đầu, mặt lệch tâm, cam, khoan, khoét, doa, ta rô, mài, mài nghiền, lăn ép và khía nhám nếu trang bị thêm đồ gá, với độ chính xác có thể đạt cấp IT7–IT8 và độ nhám bề mặt Ra = 2,5–1,25 µm.
Ta rô là cắt ren trong bằng dụng cụ ta rô (xem XII.8). Ra là sai lệch trung bình số học của độ nhám bề mặt (xem XII.11).
• Dao tiện được phân loại theo hướng tiến của dao thành dao tiện trái và dao tiện phải, theo công dụng thành dao tiện phá đầu thẳng, dao tiện phá đầu cong, dao vai, dao xén mặt đầu, dao cắt đứt, dao tiện rãnh định hình, dao tiện ren, dao tiện lỗ thông và dao tiện lỗ không thông, theo kết cấu đầu dao thành dao đầu thẳng, dao đầu cong và dao đầu vuốt, theo kết cấu thân dao, và còn có loại dao gắn mảnh hợp kim cứng đa cạnh.
• Máy tiện gồm nhóm máy tiện ren vít vạn năng là nhóm phổ biến nhất, máy tiện chuyên dùng để gia công một hay vài loại chi tiết nhất định như máy tiện trục khuỷu và máy tiện ren, máy tiện cụt dùng cho chi tiết có đường kính tương đối lớn nhưng chiều dài hạn chế như bánh đà, bánh xe lửa và bánh răng có đường kính lớn, máy tiện đứng có mâm cặp rất lớn và trục chính thẳng đứng để gia công chi tiết có đường kính lớn đến 20 m nhưng chiều cao hạn chế, máy tiện rơ vôn ve dùng đầu rơ vôn ve gá nhiều dao để giảm thời gian thay dao và có thể dùng nhiều dao cắt đồng thời, máy tiện tự động và bán tự động, máy tiện NC và CNC, và trung tâm tiện.
Máy tiện NC và CNC là máy tiện điều khiển theo chương trình số. Trung tâm tiện là máy phát triển từ máy tiện, có khả năng vừa tiện vừa phay.
• Các thông số kỹ thuật quan trọng khi chọn máy tiện là khoảng cách giữa hai mũi tâm, chiều cao tâm máy, khoảng cách từ tâm máy đến bàn trượt ngang, đường kính lỗ trục chính, số cấp tốc độ trục chính và dải tốc độ, số lượng chạy dao và dải tốc độ chạy dao, công suất động cơ, khả năng cắt ren, độ chính xác đạt được, kích thước phủ bì và trọng lượng máy.
• Gá đặt khi tiện gồm gá trên mâm cặp ba chấu dùng cho chi tiết tròn xoay hoặc lệch tâm nhỏ, mâm cặp bốn chấu có bốn chấu kẹp chuyển động độc lập dùng cho chi tiết lớn, không tròn xoay và chi tiết lệch tâm, mâm cặp hoa mai có các rãnh lắp bu lông và chấu kẹp dùng cho chi tiết lớn có hình dáng phức tạp, gá trên mâm cặp và một đầu chống tâm, gá trên hai lỗ tâm, gá bằng ống kẹp đàn hồi, gá trên các mũi tâm lớn, gá trên các loại trục gá cứng và trục gá bung, và gá trên các loại đồ gá chuyên dùng.
• Mũi tâm dùng để đỡ chi tiết có tỷ số chiều dài trên đường kính l/d > 5 nhằm nâng cao độ cứng vững, gồm mũi tâm cố định và mũi tâm quay dùng khi chi tiết quay với vận tốc lớn, còn luy nét gồm luy nét cố định lắp cố định trên băng máy trong suốt quá trình gia công và luy nét di động lắp cùng bàn xe dao nên di chuyển theo dao.
• Khi tiện bề mặt trụ ngoài, cách gá đặt chọn theo tỷ số l/d của chi tiết: gá trên mâm cặp khi l/d < 5, một đầu mâm cặp và một đầu chống tâm hoặc hai đầu chống tâm khi 5 < l/d < 10, và một đầu mâm cặp với một đầu chống tâm hoặc hai đầu chống tâm kèm thêm luy nét khi l/d > 10.
Gá tiện trụ ngoài theo l/d: l/d < 5 gá trên mâm cặp; 5 < l/d < 10 một đầu mâm cặp và một đầu chống tâm hoặc hai đầu chống tâm; l/d > 10 thêm luy nét.
• Tiện mặt trụ trong dùng dao tiện lỗ thông hoặc dao tiện lỗ không thông, tiện mặt đầu và cắt đứt dùng dao xén mặt đầu và dao cắt đứt, tiện bề mặt côn có bốn cách là dùng dao rộng bản, đánh lệch ụ động, xoay bàn dao và chép hình, còn tiện bề mặt lệch tâm dùng mâm cặp bốn chấu, dùng mâm cặp ba chấu với miếng căn đệm có chiều dày h = 1,5e(1 + e/2D), hoặc dùng hai cặp lỗ tâm.
• Tiện ren thực hiện bằng dao tiện ren, nếu bước ren cần cắt có sẵn trên máy thì điều chỉnh các tay gạt để cắt ren, nếu cắt ren với bước ren phi tiêu chuẩn hoặc bước ren không có trên máy thì thay đổi các bánh răng thay thế, và khi cắt ren tam giác có ba cách tiến dao là tiến dao theo phương vuông góc với tâm chi tiết cho độ nhám bề mặt ren cao nhưng lực cắt lớn nên thường dùng khi gia công ren bước nhỏ, tiến dao nghiêng cho lực cắt nhỏ nhưng độ nhám bề mặt ren không cao nên thường dùng khi cắt thô, và tiến dao phối hợp.
• Các thông số của lớp cắt khi tiện là chiều rộng cắt b = t/sinφ, chiều dày cắt a = S·sinφ, diện tích lớp cắt f = S·t = a·b và chiều sâu cắt t = (dt − ds)/2, trong đó S là lượng chạy dao, φ là góc nghiêng chính, dt là đường kính phôi trước khi cắt và ds là đường kính chi tiết sau khi cắt.
• Tốc độ chạy dao Vs = S·n, tốc độ cắt V = n·π·d/1000, số vòng quay của chi tiết gia công n = 1000V/(π·d), năng suất bóc vật liệu Q = π·dtb·S·t·n với đường kính trung bình dtb = (dt + ds)/2 và khi tốc độ cắt V tính theo m/ph thì Q = 1000·V·S·t khi Q tính theo mm3/ph hoặc Q = V·S·t khi Q tính theo cm3/ph.
• Thời gian cơ bản khi tiện T0 = L·i/(S·n), trong đó L = la + l + lu với l là chiều dài bề mặt gia công, la là chiều dài ăn dao và lu là chiều dài thoát dao, i là số lần chuyển dao, công thức này cũng dùng khi xén mặt đầu, cắt đứt và tiện rãnh nếu số vòng quay trục chính không đổi.
Thời gian cơ bản khi tiện: T0 = L·i/(S·n), với L = la + l + lu.
Dùng để làm gì
Khi tiện mặt trụ ngoài, thời gian cơ bản được tính bằng công thức T0 = L·i/(n·S) của bài giảng, với L là tổng chiều dài ăn dao, chiều dài bề mặt gia công và chiều dài thoát dao, i là số lần chuyển dao, n là số vòng quay trục chính và S là lượng chạy dao, nên chỉ cần biết bốn đại lượng này là ước được thời gian tiện một chi tiết; còn khi cần tiện ren có bước phi tiêu chuẩn mà máy không có sẵn thì phải thay bộ bánh răng thay thế trên máy tiện ren vít vạn năng rồi mới cắt ren được.
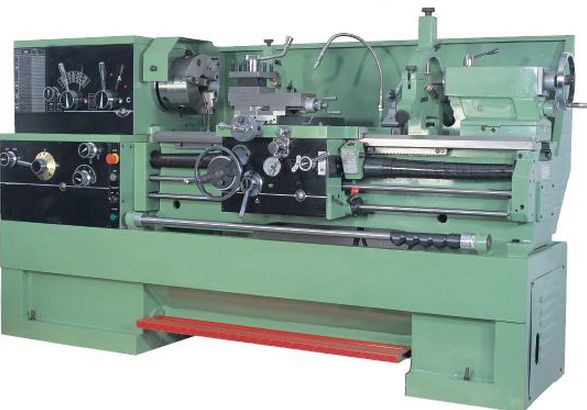
Máy tiện ren vít vạn năng
Học về gì: Phay là phương pháp gia công mặt phẳng, rãnh và mặt định hình bằng dao phay quay tròn trong khi bàn máy mang phôi tịnh tiến theo các phương ngang và dọc.
Nhớ gì:
• Trong quá trình phay, chuyển động chính là chuyển động quay tròn của dụng cụ cắt, chuyển động chạy dao là chuyển động thẳng theo các phương ngang và dọc của bàn máy mang phôi, và phay là phương pháp có năng suất rất cao, được sử dụng rộng rãi trong ngành chế tạo máy.
• Trên các máy phay có thể gia công được các mặt phẳng, các gờ lồi, các rãnh và nhiều mặt định hình khác nhau như bánh răng, ren, cam, khuôn mẫu và cánh quạt, với độ chính xác khi phay đạt cấp IT8–IT9 và độ nhám bề mặt Ra = 2,5–1,25 µm.
• Khác với dao tiện chỉ có một lưỡi cắt chính, dao phay có rất nhiều lưỡi cắt, các lưỡi cắt này có thể được chế tạo liền với thân dao hoặc chế tạo riêng gọi là răng chắp, lưỡi cắt được bố trí trên mặt trụ, trên mặt đầu hoặc trên cả mặt trụ và mặt đầu, và dao phay ngón có phần cắt gồm các rãnh thoát phoi xoắn, phần cổ và phần chuôi để kẹp vào trục chính.
• Dao phay được chia theo hình dạng, vị trí lưỡi cắt và cấu tạo thành dao phay mặt trụ có các lưỡi cắt bố trí trên mặt trụ của dao, dao phay mặt đầu có các lưỡi cắt bố trí trên mặt đầu của dao, dao phay ngón có từ 2 đến 8 lưỡi cắt, dao phay đĩa, dao phay góc, ngoài ra còn có các loại dao phay định hình, dao phay rãnh then và dao phay dùng để gia công bánh răng.
• Máy phay được chia thành ba loại cơ bản là máy phay vạn năng có thể gia công được nhiều dạng bề mặt, gồm máy phay ngang vạn năng có trục gá dao nằm ngang và máy phay đứng vạn năng có trục gá dao thẳng đứng và trục này có thể xoay một góc ±45° so với phương thẳng đứng, máy phay giường chủ yếu dùng để gia công các mặt phẳng lớn của chi tiết lớn và trên máy có thể có từ 2 đến 4 đầu gá dao, và các loại máy phay khác như máy phay chuyên dùng để gia công một số bề mặt nhất định như máy phay bánh răng, máy phay ren và máy phay chép hình, máy tổ hợp và máy điều khiển theo chương trình số.
• Đồ gá thường dùng trên máy phay gồm bích ép và thỏi kê để kẹp chi tiết trực tiếp lên bàn máy, ê ke, khối V và ê tô để gá các chi tiết có mặt phẳng chuẩn hoặc mặt trụ, và đầu chia độ là đồ gá tiêu chuẩn kèm theo máy dùng để gia công các chi tiết có quá trình phân độ, có thể chia phôi thành những phần đều hay không đều nhau.
• Đầu chia độ thường dùng để phay các rãnh trên một mặt trụ hoặc mặt côn như rãnh bánh răng và rãnh của dao phay, phay các cạnh của một chi tiết có dạng hình khối đa diện như đầu bu lông, đai ốc và chuôi ta rô, và gia công các lỗ trên chi tiết dạng đĩa như mặt bích và đĩa chia, gồm các loại đầu chia độ trực tiếp, đầu chia độ đơn giản, đầu chia độ vạn năng có đĩa chia và đầu chia độ quang học dùng để chia các chi tiết chính xác và cho các nguyên công kiểm tra.
• Phay mặt phẳng có thể dùng dao phay hình trụ, dao phay mặt đầu, dao phay ngón hoặc dao phay đĩa, và khi gia công mặt phẳng bằng dao phay hình trụ, tùy theo chiều quay của dao và hướng tiến dao mà người ta chia làm hai loại là phay thuận và phay nghịch.
• Phay thuận là khi dao quay cùng chiều với phương chuyển động của bàn máy mang chi tiết gia công, chiều dày cắt thay đổi từ lớn nhất đến nhỏ nhất, phôi bị ép lên bàn máy nên giảm lực kẹp, khử độ rơ giữa vít me và đai ốc và khử rung động, tuy nhiên dao dễ bị mẻ do va đập vào phôi, vì vậy phương pháp này thường dùng khi gia công tinh.
• Phay nghịch là khi dao và chi tiết có chuyển động ngược chiều nhau, chiều dày cắt thay đổi từ nhỏ nhất đến lớn nhất nên quá trình cắt không bị va đập nhưng không khử được độ rơ, lực cắt có xu hướng nâng chi tiết lên nên cần lực kẹp lớn, khi lượng chạy dao S và chiều sâu cắt t nhỏ thì dễ bị trượt, vì vậy phay nghịch thường dùng khi gia công thô.
Phay thuận (dao quay cùng chiều bàn máy): phôi bị ép lên bàn, khử độ rơ vít me, dùng khi gia công tinh; phay nghịch: không va đập, cần lực kẹp lớn, dùng khi gia công thô.
• Phay rãnh, rãnh then và then hoa dùng dao phay đĩa hoặc dao phay ngón tùy theo hình dạng rãnh, phay bánh răng bằng phương pháp định hình dùng dao phay định hình có biên dạng răng tương ứng với rãnh răng cần gia công và dùng đầu chia độ để chia phôi thành các phần đều nhau tương ứng với số răng, mỗi lần phay xong một rãnh thì quay đầu chia độ một bước rồi phay rãnh tiếp theo.
• Tốc độ cắt khi phay V = π·D·n/1000, trong đó D là đường kính dao phay tính bằng mm và n là số vòng quay của dao tính bằng vòng/phút, chiều sâu cắt t là chiều dày của lớp vật liệu phôi bị dao hớt đi trong một lát cắt tính bằng mm, chiều rộng phay B là chiều ngang của bề mặt phôi bị dao cắt trong một lần chạy dao, và chiều dày cắt là khoảng cách giữa hai vị trí kế tiếp của quỹ đạo chuyển động của một điểm trên lưỡi cắt ứng với lượng chạy dao răng.
• Lượng chạy dao khi phay được biểu thị dưới ba dạng là lượng chạy dao phút Sp là quãng đường tính bằng mm mà bàn máy di chuyển được trong thời gian một phút, lượng chạy dao vòng Sv là khoảng đường tính bằng mm mà bàn máy di chuyển được trong khi dao quay đúng một vòng, và lượng chạy dao răng Sr là khoảng đường tính bằng mm mà bàn máy di chuyển được trong khi dao quay được một răng.
• Ba dạng lượng chạy dao liên hệ với nhau theo các công thức:
• Sv = Sr·Z, Sp = Sv·n = Sr·Z·n và Sr = Sv/Z = Sp/(n·Z)
• Trong đó Z là số răng của dao.
Dùng để làm gì
Phay mặt phẳng bằng dao phay mặt đầu hoặc dao phay hình trụ, phay rãnh then và then hoa trên trục, và phay bánh răng bằng phương pháp định hình kết hợp với đầu chia độ để chia đều số rãnh răng trên phôi là những việc làm hằng ngày trên máy phay vạn năng; khi cần bề mặt tinh thì chọn phay thuận vì phôi bị ép chặt lên bàn máy và khử được độ rơ của vít me, còn khi phay thô thì chọn phay nghịch để tránh va đập làm mẻ dao, và lượng chạy dao răng Sr cùng tốc độ cắt V = π·D·n/1000 là hai đại lượng dùng để chọn chế độ cắt cho dao phay.
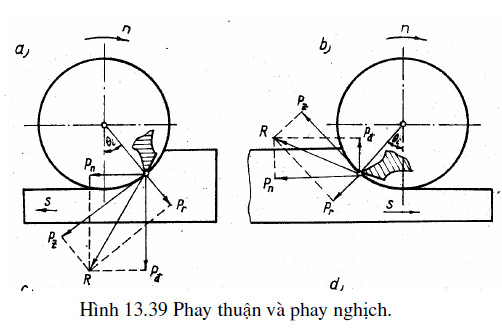
Phay thuận và phay nghịch
Học về gì: Bào và xọc là phương pháp gia công mặt phẳng và rãnh bằng chuyển động tịnh tiến khứ hồi thẳng của dao hoặc của bàn máy, trong đó xọc là trường hợp đặc biệt của bào có chuyển động chính theo phương thẳng đứng.
Nhớ gì:
• Đối với bào, chuyển động chính là chuyển động thẳng tịnh tiến khứ hồi theo phương ngang gồm một hành trình có tải và một hành trình không tải, do dao thực hiện trên máy bào ngang hoặc do bàn máy mang chi tiết thực hiện trên máy bào giường, còn đối với xọc, chuyển động chính do dao thực hiện theo phương thẳng đứng và chuyển động chạy dao do bàn máy mang chi tiết thực hiện.
• Bào chủ yếu để gia công các mặt phẳng và rãnh, ngoài ra còn có thể gia công các bề mặt định hình có đường sinh thẳng, bào có thể đạt độ chính xác cao nhất là cấp IT7–IT8 và độ nhám Ra = 2,5–1,25 µm, còn xọc chủ yếu để gia công rãnh trong lỗ.
• Các thông số của dao bào và dao xọc nói chung rất giống với dao tiện, nhìn chung về kết cấu các loại dao bào và dao xọc đơn giản, dễ chế tạo và giá thành không cao, tiết diện của thân dao bào và dao xọc thường là hình vuông và lớn hơn thân dao tiện từ 1,25 đến 1,5 lần, và dao bào có đầu cong được sử dụng rộng rãi vì độ cong của đầu dao cho phép đặt đỉnh dao theo đường thẳng đứng trùng với mặt tỳ của dao.
• Lúc bắt đầu ăn dao khi bào và xọc xảy ra hiện tượng va đập nên không cho phép sử dụng vật liệu dụng cụ có độ giòn cao, dao bào và dao xọc thông thường dùng các loại hợp kim như BK6M, BK8, BK8B, BK10M, BK15M, T15K6, T5K12B và TT7K12, và do chuyển động tịnh tiến khứ hồi của dao hoặc của chi tiết gia công gây ra lực quán tính lớn của các bộ phận máy nên bào và xọc thường được thực hiện với tốc độ cắt nhỏ hơn 70–80 m/ph.
• Máy bào được chia theo đặc trưng công nghệ và kích thước thành máy bào ngang có chuyển động chính là chuyển động của đầu bào, thường có hành trình lớn nhất của đầu bào là 650 mm nên chủ yếu để gia công các chi tiết nhỏ và trung bình, máy bào giường dùng để gia công các chi tiết lớn có thể đến 12 m, chuyển động chính do bàn máy thực hiện, chuyển động chạy dao do đầu dao thực hiện và máy có thể có từ 2 đến 4 đầu dao, và máy xọc có chuyển động chính là chuyển động của đầu xọc theo phương thẳng đứng dùng để gia công các loại rãnh trong lỗ.
• Chi tiết gia công khi bào và xọc được gá trực tiếp lên bàn máy bằng bu lông và thanh kẹp hoặc gá bằng ê tô, thỏi kê, khối V và ke, cách gá này đơn giản và phù hợp với dạng sản xuất đơn chiếc vì không cần đồ gá chuyên dùng phức tạp.
• Các bề mặt gia công được trên máy bào gồm mặt phẳng, rãnh, rãnh then, mặt đuôi én nhỏ, răng thanh răng, mặt vuông, mặt định hình có đường sinh thẳng và lỗ định hình, còn máy xọc gia công rãnh then trong lỗ và các rãnh trong lỗ mà dao phay hoặc dao bào ngang không với tới được.
• Chiều sâu cắt t khi bào là chiều sâu lớp kim loại dao cắt bỏ sau một lần chạy dao, lượng chạy dao S khi bào là lượng dịch chuyển của phôi hoặc của dao theo phương nằm ngang sau mỗi hành trình kép của dao hoặc của bàn máy, lượng chạy dao phút được tính theo công thức Sp = S·n với n là số hành trình kép trong một phút, và diện tích lớp phoi cắt khi bào là f = S·t.
• Tốc độ cắt khi bào trên máy bào ngang là tốc độ chuyển động thẳng trung bình của dao trong hành trình cắt, được tính theo công thức:
• Vc = n·L(1 + k)/1000 tính bằng m/ph
• Trong đó L là chiều dài hành trình dao theo hướng chuyển động chính, n là số hành trình kép của đầu máy bào trong một phút và k là hệ số hành trình chạy không, còn ở các máy xọc dùng cơ cấu tay quay thanh truyền thì tốc độ hành trình làm việc bằng tốc độ hành trình chạy không nên tốc độ cắt được tính theo công thức:
• Vc = 2n·L/1000
• Năng suất bóc vật liệu khi bào được tính theo công thức Q = 1000·Vc·S·t, trong đó Vc là tốc độ cắt tính bằng m/ph, S là lượng chạy dao và t là chiều sâu cắt, còn công suất cắt được tính theo công thức Nc = kc·Q, với kc tính theo kW/cm3/ph, và do có hành trình chạy không của bàn máy hoặc của dụng cụ nên năng suất của bào và xọc nhìn chung thấp hơn phay và tiện.
Tốc độ cắt khi bào ngang: Vc = n·L(1 + k)/1000; năng suất bóc vật liệu: Q = 1000·Vc·S·t.
Dùng để làm gì
Bào trên máy bào ngang một chi tiết với chiều sâu cắt t = 5 mm, lượng chạy dao S = 1,5 mm/hành trình kép và tốc độ cắt Vc = 15 m/ph thì diện tích lớp phoi cắt f = S·t = 7,5 mm2 và năng suất bóc vật liệu Q = 1000·Vc·S·t = 112.500 mm3/ph; còn khi bào trên máy bào ngang một chi tiết với chiều dài hành trình cắt L = 200 mm, số hành trình kép n = 90 hành trình kép/ph và tỉ lệ giữa thời gian hành trình chạy không và thời gian hành trình cắt k = 0,38 thì tốc độ cắt Vc = n·L(1 + k)/1000 = 24,84 m/ph.
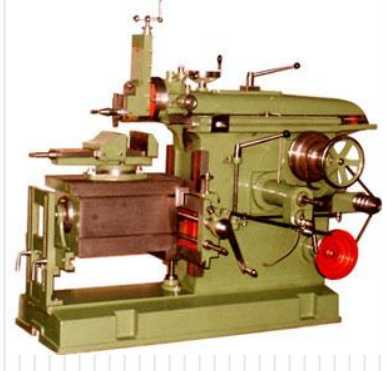
Máy bào ngang
Học về gì: Khoan, khoét, doa và chuốt là nhóm phương pháp gia công lỗ nối tiếp nhau, khoan tạo lỗ thô, khoét nâng độ chính xác của lỗ, doa gia công tinh lỗ và chuốt gia công lỗ định hình bằng nhiều lưỡi cắt cùng lúc.
Nhớ gì:
• Khoan là phương pháp dùng để gia công các lỗ hình trụ và lỗ côn, các lỗ này có thể thông hoặc không thông, có thể khoan lỗ có đường kính 0,1–80 mm và phổ biến nhất là dưới 35 mm, có thể thực hiện khoan lỗ trên máy khoan, máy tiện và máy phay, với độ chính xác kinh tế của khoan khá thấp chỉ đạt khoảng cấp IT12 và độ nhám bề mặt Ra = 3,2–12,5 µm.
• Khoan chỉ đạt độ chính xác thấp vì kết cấu mũi khoan chưa hoàn thiện về mọi mặt, có sai số về mặt chế tạo và mài mũi khoan, độ cứng vững của mũi khoan yếu, do sai lệch của máy, đồ gá và sai số gá đặt, và do hướng tiến dao không thẳng góc với mặt đầu chi tiết hoặc trục quay không trùng với hướng tiến dao, nên khi khoan có thể xảy ra hiện tượng rộng lỗ, thu hẹp lỗ và đường tâm bị lệch.
• Để khắc phục các sai lệch khi khoan, ngoài những yêu cầu về độ chính xác của máy và dao, còn có những biện pháp công nghệ là khoan bằng cách cho vật quay và dao tịnh tiến như trên máy tiện, dùng bạc dẫn khoan, dùng lượng chạy dao nhỏ để ít chịu ảnh hưởng của lực cắt, và khi khoan lỗ có thể dùng mũi khoan ngắn có độ cứng vững cao để khoan trước nhằm định tâm cho mũi khoan sau.
• Khoét là phương pháp gia công lỗ nhằm nâng cao độ chính xác của lỗ sau khi khoan, khoét có thể đạt cấp chính xác IT9–IT11 và độ nhám bề mặt Rz = 2,5–10 µm, và khoét còn dùng làm nguyên công hay bước trung gian để chuẩn bị cho nguyên công doa có thể đạt độ chính xác và độ nhám cao hơn.
Rz là chiều cao nhấp nhô trung bình của độ nhám bề mặt (xem XII.11).
• Dao khoét có nhiều lưỡi cắt hơn mũi khoan và độ cứng vững cao hơn nên đảm bảo độ chính xác và độ nhám bề mặt cao hơn khoan, sửa được sai lệch về vị trí tương quan của lỗ do khoan để lại, ngoài lỗ trụ, khoét còn gia công được lỗ bậc, khoét côn và khoét mặt phẳng, và để nâng cao độ chính xác và năng suất, khoét thường dùng bạc dẫn hướng, có thể dùng bạc ở cả hai đầu để nâng cao độ cứng vững.
• Doa là một phương pháp gia công bán tinh và tinh những lỗ đã khoan hoặc đã khoan và khoét, doa được thực hiện trên máy doa, máy khoan hoặc máy tiện, doa có thể đạt độ chính xác IT7–IT9 và độ nhám bề mặt Ra = 0,63–1,25 µm, và dao doa có độ chính xác rất cao, số lưỡi cắt nhiều, góc φ lớn nên doa cắt đi một lớp phoi rất mỏng nhưng lượng chạy dao vòng khá lớn.
• Doa cưỡng bức lắp cứng trục doa vào trục chính nên thường lay rộng lỗ, doa tùy động nối trục doa lắc lư nên tránh được hiện tượng này, và doa còn có những hạn chế là chỉ nên doa trong lỗ có đường kính D ≤ 80 mm, không nên gia công lỗ ngắn và lỗ không thông, không nên doa trên vật liệu khá cứng hoặc quá mềm, và dao doa đắt tiền và phải theo bộ với khoan và khoét.
• Ta rô là phương pháp cắt ren bằng ta rô chủ yếu dùng để gia công ren trong tiêu chuẩn, nhất là ren có đường kính trung bình và nhỏ, có thể gia công được ren hình trụ và ren côn, thông hoặc không thông, và ren có tiết diện hình thang hoặc hình vuông, tốc độ cắt của phương pháp này thấp chỉ khoảng 5–15 m/ph, có thể ta rô bằng tay hoặc trên máy tiện, và năng suất khi gia công ren bằng ta rô nói chung thấp vì tốc độ cắt thấp và vì có hành trình chạy không ngược lại để rút dao ra.
• Chuốt là phương pháp gia công cắt gọt bằng nhiều lưỡi cắt cùng một lúc, có thể gia công lỗ tròn, lỗ có rãnh thẳng hoặc rãnh xoắn, lỗ then hoa, mặt phẳng và rãnh, thông thường chuốt chỉ có một chuyển động thẳng hoặc quay tròn, riêng lỗ có rãnh xoắn thì có cả hai chuyển động.
• Gia công chuốt có những ưu điểm chính là độ chính xác đạt đến cấp IT7 và độ nhám Ra = 1,25–0,32 µm, có thể thay thế cho cả nguyên công thô và nguyên công tinh, nếu chuốt lỗ thì có thể thay thế cho cả khoan rộng, khoét và doa, chuyển động đơn giản, vận tốc cắt thấp nhưng năng suất cao, và có thể gia công được lỗ tròn, lỗ vuông và lỗ định hình nhưng phải là lỗ suốt, lỗ thẳng và tiết diện không đổi.
• Nhược điểm của chuốt là dao chuốt khó chế tạo và đắt tiền, nhất là loại dao dài, lực chuốt lớn nên máy phải có công suất lớn và dao, máy, chi tiết phải đủ cứng vững, và chuốt không sửa được sai lệch về vị trí tương quan.
• Dụng cụ khoan gồm mũi khoan xoắn là loại dùng phổ biến nhất, có phần cắt, phần định hướng và phần chuôi, mũi khoan nòng súng và mũi khoan mặt đầu, đối với lỗ có tỷ số chiều dài trên đường kính l/d < 5 thì thường dùng mũi khoan xoắn, còn lỗ sâu có l/d > 5 thì khoan bằng những mũi khoan đặc biệt hoặc dùng phương án chi tiết quay và dao tịnh tiến vì mũi khoan xoắn bộc lộ rõ nhược điểm khi khoan lỗ sâu.
• Thiết bị gồm máy khoan đứng và máy khoan cần, máy doa đứng và máy doa ngang, và khoan, khoét, doa còn được thực hiện trên máy tiện và máy phay, còn chi tiết gia công khi khoan được gá trực tiếp lên bàn máy bằng bu lông và thanh kẹp, gá bằng ê tô hoặc khối V, và dùng bạc dẫn khoan để dẫn hướng cho mũi khoan.
• Tốc độ cắt khi khoan là tốc độ vòng của điểm xa nhất cách tâm dao khoan, được tính theo công thức V = π·D·n/1000, trong đó D là đường kính dao khoan tính bằng mm và n là số vòng quay của dao khoan trong một phút, lượng chạy dao là lượng dịch chuyển của dao dọc theo tâm sau một vòng quay của nó, vì dao khoan có hai lưỡi cắt chính nên lượng chạy dao của mỗi lưỡi Sz = S/2, và lượng chạy dao theo phút Sp = S·n.
Chuỗi gia công lỗ: khoan đạt cấp IT12 → khoét đạt IT9–IT11 → doa đạt IT7–IT9, Ra = 0,63–1,25 µm.
Dùng để làm gì
Sau khi khoan một lỗ thì khoét để nâng độ chính xác của lỗ từ cấp IT12 lên cấp IT9–IT11 rồi doa để đạt cấp IT7–IT9 với độ nhám Ra = 0,63–1,25 µm, vì khoan chỉ là nguyên công thô và là bước chuẩn bị cho khoét, doa và cho việc cắt lỗ ren bằng ta rô; còn khi cần gia công lỗ then hoa hoặc lỗ định hình suốt với độ chính xác cấp IT7 thì dùng chuốt vì một lần chuốt có thể thay thế cho cả khoan rộng, khoét và doa, và tốc độ cắt khi khoan được tính bằng công thức V = π·D·n/1000 theo đường kính mũi khoan.
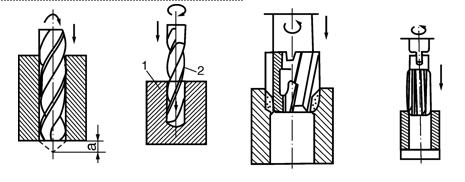
Khoan, khoét, doa và chuốt lỗ
Học về gì: Mài và các phương pháp gia công tinh là nhóm phương pháp hoàn thiện bề mặt lần cuối bằng hạt mài, bằng biến dạng dẻo hoặc bằng điện và hóa học để đạt độ chính xác và độ nhám mà tiện, phay và bào không đạt được.
Nhớ gì:
• Mài là quá trình gia công cắt gọt bởi vô số các cạnh cắt với hình dạng hình học không xác định của các hạt mài tự nhiên hoặc nhân tạo.
• Chuyển động chính thường là chuyển động quay tròn của đá mài với vận tốc lớn khoảng 30–50 m/s.
• Nguyên công mài thường dùng để gia công tinh.
• Mài được các bề mặt trụ ngoài, trụ trong, mặt phẳng và mặt định hình.
• Mài gia công được vật liệu rất cứng nhưng không gia công được vật liệu quá mềm.
• Mài đạt độ chính xác IT6–IT7, độ nhám Ra = 0,32–0,16 µm.
• Đá mài có vô số lưỡi cắt không hoàn toàn giống nhau về kích thước và hình dáng, gồm các dạng đá hình trụ, đá mặt đầu, đá hình chén và đá đĩa.
• Vật liệu hạt mài gồm kim cương nhân tạo, nitrit bo lập phương, Al2O3 điện thường chứa 92–95% Al2O3 và Al2O3 điện trắng chứa 97–98% Al2O3, cacbit silic xanh chứa 98–99% SiC và cacbit silic đen chứa 97–98% SiC, và cacbit bo B4C có độ cứng chỉ kém kim cương và nitrit bo lập phương.
• Chất dính kết liên kết các hạt mài, thường dùng là ceramic, silicat, bakelit, vulcanit, cao su và kim loại.
• Cấu trúc đá mài tuân theo công thức:
• Vhạt mài + Vkhoảng không + Vchất dính kết = 100%
• Khoảng không càng lớn thì đá càng xốp, hạt mài và chất dính kết càng lớn thì đá càng sít chặt.
• Độ cứng của đá là khả năng chịu ngoại lực mà các hạt mài không bị bứt ra khỏi viên đá.
• Đá mài tự mài sắc: hạt ở lớp bề mặt mòn dần rồi tróc ra, lộ lớp hạt mài mới.
• Mài tròn ngoài có tâm: chi tiết gá giữa hai mũi tâm và quay tròn, đá mài quay tròn và chạy dao dọc hoặc chạy dao ngang.
• Kiểu chạy dao ngang dùng cho trục ngắn, đường kính lớn, sản lượng nhiều.
• Mài tròn ngoài vô tâm: chi tiết đặt giữa hai đá, một đá cắt và bánh đá kia cung cấp cho chi tiết hai chuyển động quay tròn và tịnh tiến, phía dưới có thanh đỡ.
• Mài vô tâm giảm thời gian gá đặt, dễ tự động hóa và cứng vững hơn mài có tâm, nhưng không đảm bảo độ đồng tâm nên thường chỉ gia công trục trơn và không mài được mặt gián đoạn.
• Mài tròn trong có tâm: chi tiết kẹp trong mâm cặp và quay tròn, đá quay tròn và chạy dao dọc, ngang; hoặc chi tiết gá cố định trên bàn máy, đá quay tròn, chạy dao và chuyển động hành tinh để gia công chi tiết lớn như thân động cơ.
• Mài tròn trong vô tâm có năng suất và độ đồng tâm cao, nhưng cần gia công tinh mặt ngoài trước khi mài.
• Mài mặt phẳng bằng đá hình trụ đạt độ chính xác và độ nhẵn bóng cao vì dễ thoát phoi và tưới dung dịch trơn nguội; mài bằng đá mặt đầu có thể mài nhiều mặt đồng thời nhưng thoát phoi và tưới dung dịch khó khăn nên độ chính xác thấp hơn.
• Mài định hình tròn xoay dùng đá có hình dạng yêu cầu và chỉ ăn dao ngang.
• Mài nghiền dùng bột mài hạt nhỏ hoặc bột kim cương trộn vào dầu nhờn và hóa chất rồi bôi lên dụng cụ nghiền tiếp xúc với mặt gia công, gia công được mặt trong, mặt ngoài hoặc mặt định hình, đạt Ra = 0,16–0,005 µm và độ chính xác đến cấp IT5; bề mặt trước khi mài nghiền phải đạt Ra = 1,25–0,16 µm và cấp IT6.
• Mài khôn thay bột mài bằng các thỏi đá gọi là đầu khôn, chuyển động cắt gồm quay tròn và tịnh tiến, chủ yếu gia công lỗ đường kính 6–1500 mm và dài 100 mm–20 m, đạt Ra = 0,32–0,02 µm và cấp IT7 đôi khi đến IT6.
• Mài khôn không sửa được sai lệch vị trí tương quan và không thích hợp với kim loại màu.
• Mài siêu tinh là gia công lần cuối đạt IT3–IT4 và Ra = 0,02–0,01 µm, có thêm chuyển động lắc ngắn dọc trục tần số cao, áp lực đá rất nhỏ và tốc độ cắt tương đối thấp, vì áp lực nhỏ nên không sửa được sai lệch hình dạng và vị trí tương quan.
• Đánh bóng dùng bột mài rất nhỏ trộn với dầu nhờn đặc bôi lên bánh đánh bóng đàn hồi quay với tốc độ 20–40 m/s, đạt Ra = 0,04–0,01 µm, chỉ tăng độ nhẵn bóng và có thể là nguyên công trước khi mạ.
• Cạo là gia công tinh bằng tay hay bán cơ khí, phù hợp với sản xuất đơn chiếc, tốn nhiều công sức và không cạo được vật liệu quá cứng, xu hướng hiện nay là thay cạo bằng mài.
• Gia công tinh bằng biến dạng dẻo là phương pháp không cắt gọt, dựa vào biến dạng dẻo bề mặt kim loại ở trạng thái nguội: dưới tác dụng của con lăn và chày cứng hơn kim loại gia công, các nhấp nhô trên bề mặt bị ép xuống thành nhấp nhô mới thấp hơn.
• Phương pháp này làm chắc bề mặt, nâng độ cứng lớp bề mặt, tính chống mòn, giới hạn chảy và giới hạn mỏi.
• Lăn ép gồm lăn ép bằng con lăn hoặc bi, lăn ép giữa các con lăn, và chà xát bằng mũi kim cương hoặc hợp kim cứng, đạt IT6 đôi khi IT5 và Ra = 1,25–0,32 µm.
• Nong ép dùng bi hoặc chày nong, đạt IT6–IT7 và Ra = 0,63–0,08 µm, thực hiện trên máy ép hoặc máy chuốt.
• Gia công bằng tia lửa điện là phóng điện ăn mòn: dụng cụ là catốt, chi tiết là anốt, hai điện cực đặt trong chất điện môi, khe hở hai điện cực thường 0,01–0,04 mm khi gia công thô, tần số phóng điện đến 500.000 Hz và điện áp 50–300 V.
• Cắt dây dùng sợi dây đường kính 0,1–0,3 mm chạy theo biên dạng cho trước, dùng nước khử khoáng thay cho chất điện môi.
• Tia laser tập trung đến 1012 W/cm2 để tôi cục bộ, hàn, gia công lỗ nhỏ, lỗ định hình và rãnh hẹp.
• Siêu âm dùng hạt mài va đập tần số 18–22 kHz, hiệu quả với vật liệu giòn kém cứng vững, nhược điểm là dụng cụ mòn nhanh.
• Điện hóa hòa tan anốt trong chất điện phân NaCl và NaNO3, điện cực dụng cụ không bị mòn, đạt Ra = 1,25–0,16 µm, dùng để chép hình cánh tua bin và khuôn dập thể tích.
Mài đạt IT6–IT7, Ra = 0,32–0,16 µm; mài nghiền đạt IT5, Ra = 0,16–0,005 µm; mài siêu tinh đạt IT3–IT4, Ra = 0,02–0,01 µm.
Dùng để làm gì
Mài tròn ngoài có tâm và mài tròn ngoài vô tâm dùng để hoàn thiện trục trơn đạt cấp IT6–IT7 với độ nhám Ra = 0,32–0,16 µm sau khi tiện tinh, mài khôn dùng để gia công tinh lỗ xy lanh động cơ đốt trong, xy lanh bơm dầu, lỗ biên và nòng súng đạt độ nhám Ra = 0,32–0,02 µm, còn khi cần gia công lỗ, rãnh và bề mặt nhỏ trên vật liệu rất cứng mà các phương pháp cắt gọt thông thường khó gia công thì dùng gia công tia lửa điện với điện cực thỏi chép hình hoặc cắt dây, và gia công điện hóa dùng để chép hình những chi tiết có hình thù phức tạp như cánh tua bin và khuôn dập thể tích mà điện cực dụng cụ không bị mòn.
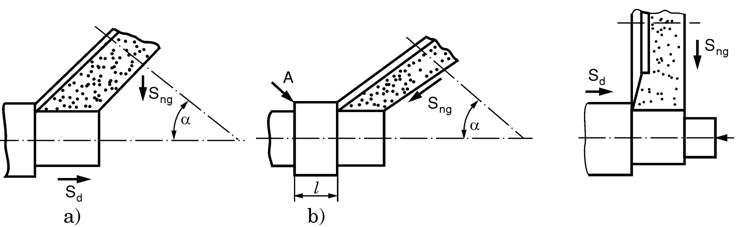
Mài tròn ngoài có tâm
Học về gì: Đồ gá là trang bị phụ dùng để xác định vị trí chính xác của chi tiết rồi kẹp chặt nó lại trong quá trình gia công, kiểm tra và lắp ráp.
Nhớ gì:
• Đồ gá chia theo công dụng thành ba loại: đồ gá gia công, đồ gá kiểm tra và đồ gá lắp ráp; đồ gá gia công lại chia thành đồ gá vạn năng (mâm cặp, êtô máy, đầu phân độ, bàn quay), đồ gá vạn năng – lắp ghép, đồ gá tháo lắp, đồ gá vạn năng – điều chỉnh và đồ gá chuyên dùng (chỉ dùng cho một chi tiết, một nguyên công nhất định, thời gian sử dụng 3–5 năm).
• Gá đặt chi tiết gồm hai việc nối tiếp nhau: định vị (xác định vị trí tương quan giữa chi tiết với máy hoặc dao) rồi mới kẹp chặt (cố định chi tiết để nó không xê dịch dưới tác dụng của lực cắt); không bao giờ kẹp chặt trước định vị.
• Nguyên tắc sáu điểm định vị: một vật rắn trong không gian có 6 bậc tự do (3 tịnh tiến dọc Ox, Oy, Oz và 3 quay quanh ba trục đó), khống chế bằng 6 điểm tỳ bố trí trên ba mặt phẳng vuông góc — mặt thứ nhất 3 điểm khống chế 3 bậc, mặt thứ hai 2 điểm khống chế 2 bậc, mặt thứ ba 1 điểm khống chế 1 bậc; không phải lúc nào cũng cần khống chế đủ 6 bậc, chỉ khống chế những bậc mà yêu cầu gia công đòi hỏi.
• Siêu định vị là một bậc tự do bị khống chế nhiều lần (ví dụ chốt trụ dài cộng thêm mặt tỳ cùng khống chế hai bậc trùng nhau), dễ làm chi tiết bị kênh hoặc chốt bị cong; chốt tỳ phụ không hạn chế bậc tự do nào mà chỉ nâng cao độ cứng vững của chi tiết có độ cứng vững thấp.
Gá đặt: định vị trước, kẹp chặt sau — không bao giờ kẹp chặt trước định vị; nguyên tắc sáu điểm định vị khống chế 6 bậc tự do bằng 6 điểm tỳ trên ba mặt phẳng vuông góc.
• Cơ cấu định vị mặt phẳng gồm chốt tỳ cố định (đầu phẳng cho mặt đã gia công, đầu chỏm cầu và đầu khía nhám cho mặt thô), phiến tỳ, chốt tỳ điều chỉnh và chốt tỳ tự lựa; định vị mặt trụ ngoài dùng khối V (khối V dài khống chế 4 bậc, khối V ngắn khống chế 2 bậc), mâm cặp hai hoặc ba chấu tự định tâm, mâm cặp bốn chấu không tự định tâm và ống kẹp đàn hồi; định vị mặt trụ trong dùng chốt định vị, trục gá và mũi tâm.
• Cơ cấu kẹp chặt phải giữ nguyên vị trí đã định vị, lực kẹp đủ lớn để chi tiết không xê dịch nhưng không quá lớn gây biến dạng, lực kẹp ổn định, thao tác nhanh và an toàn; phương của lực kẹp phải vuông góc với mặt định vị chính, chiều hướng vào mặt định vị và cùng chiều với lực cắt, điểm đặt lực kẹp phải nằm trong diện tích định vị, trên chốt tỳ hoặc phiến tỳ và gần bề mặt gia công.
• Tính lực kẹp theo bốn bước: lập sơ đồ gá đặt, viết phương trình cân bằng của chi tiết dưới tác dụng của lực cắt, lực kẹp, lực ma sát, phản lực mặt tỳ và trọng lượng, đưa hệ số an toàn K vào phương trình rồi giải ra lực kẹp cần thiết; hệ số K bằng tích các hệ số thành phần, trong đó hệ số chung cho mọi trường hợp gia công là 1,5, hệ số dao mòn và gia công gián đoạn làm tăng lực cắt, hệ số kẹp bằng tay lớn hơn kẹp bằng cơ khí.
• Các cơ cấu kẹp chặt chính gồm kẹp bằng chêm (có tính tự hãm), ren vít, ren vít – đòn, bánh lệch tâm, thanh truyền, trụ trượt – thanh răng, kẹp nhanh bằng tay, kẹp nhờ lực chạy dao, lực cắt, lực ly tâm – quán tính, ống kẹp đàn hồi và mâm cặp đàn hồi; cơ cấu khác của đồ gá gồm cơ cấu dẫn hướng (bạc dẫn cố định, bạc thay đổi chậm, bạc thay nhanh và phiến dẫn, dùng khi khoan, khoét, doa), cơ cấu so dao và cơ cấu phân độ.
• Thiết kế đồ gá chuyên dùng theo trình tự: nghiên cứu bản vẽ chi tiết và tính công nghệ trong kết cấu của nó, nghiên cứu công nghệ gia công và sơ đồ gá đặt của nguyên công, nghiên cứu máy sẽ lắp đồ gá, đưa ra vài phương án để chọn phương án tối ưu, rồi thiết kế từng cơ cấu của đồ gá; bản vẽ lắp đồ gá thể hiện ở ba hình chiếu tỉ lệ 1:1, ghi đầy đủ yêu cầu kỹ thuật, sau khi chế tạo phải kiểm tra và gia công thử trên máy.
• Tiêu chuẩn hóa đồ gá gồm ba giai đoạn (tiêu chuẩn hóa kết cấu và kích thước, tiêu chuẩn hóa các chi tiết của đồ gá chuyên dùng, tiêu chuẩn hóa các cơ cấu sinh lực như xilanh khí nén và xilanh dầu thủy lực); vạn năng hóa theo hai hướng là đồ gá vạn năng – lắp ghép (lắp từ các chi tiết tiêu chuẩn đã chế tạo sẵn, thời gian lắp một đồ gá trung bình 2–3 giờ, sau khi gia công xong tháo ra cất vào kho) và đồ gá vạn năng – điều chỉnh.
• Đồ gá trên máy CNC phải mở rộng khả năng công nghệ để gia công các chi tiết 4–5 tọa độ trên máy 3 tọa độ (nhờ bàn quay phân độ và êtô điều chỉnh), định vị hoàn chỉnh cả 6 bậc tự do, định vị chính xác so với điểm chuẩn của máy, để dao tiến vào vùng gia công thuận lợi trong một lần gá và giảm thời gian gá – tháo chi tiết nhờ cơ khí hóa và tự động hóa.
Dùng để làm gì
Khi tiện hoặc mài chi tiết cần định tâm chính xác, dùng mâm cặp đàn hồi trong sách Đồ gá (chương 4, §4.6.12) để tính lực Q ở cán pitông và các thông số của mâm cặp đàn hồi — loại mâm cặp này định vị theo mặt trụ ngoài hoặc mặt trụ trong và đạt độ chính xác định tâm 0,004–0,007 mm, nên dùng để gá chi tiết có mặt chuẩn đã gia công đạt cấp chính xác 2–3 trên máy tiện và máy mài.
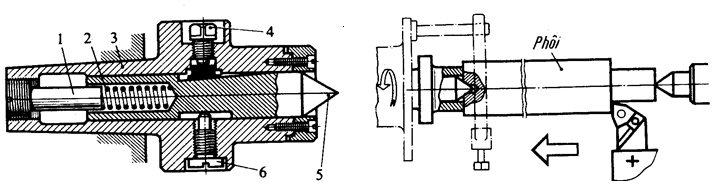
Mũi tâm tùy động và gá trục trên mâm cặp kết hợp mũi tâm
Học về gì: Chất lượng bề mặt và độ chính xác gia công quyết định chi tiết làm việc được bao lâu, lắp ghép có đúng hay không và phải gia công bằng phương pháp nào để đạt yêu cầu bản vẽ.
Nhớ gì:
• Độ chính xác gia công là mức độ giống nhau về hình học và tính chất cơ lý của chi tiết gia công so với chi tiết lý tưởng trên bản vẽ, đánh giá theo ba mặt: độ chính xác kích thước, độ chính xác hình dạng hình học của bề mặt (độ côn, độ ô van) và độ chính xác vị trí tương quan giữa các bề mặt (độ đồng tâm, độ song song, độ thẳng góc).
• Sai lệch hình học của bề mặt chia thành ba cấp theo tỉ số bước sóng S trên chiều cao nhấp nhô H: sai lệch hình học đại quan (S/H > 1000, ví dụ độ côn, độ ô van, đánh giá bằng chiều cao lớn nhất Hmax), độ sóng (S/H = 50–1000, đánh giá bằng chiều cao sóng Wz, Wmax và bước trung bình Sw) và độ nhám bề mặt (S/H < 50, đánh giá bằng sai lệch trung bình số học Ra và chiều cao nhấp nhô trung bình Rz).
• Tính chất cơ lý của lớp bề mặt gồm sự biến cứng (lớp bề mặt bị biến dạng dẻo nên cứng và giòn hơn, dẻo và dai kém đi; mức độ biến cứng tăng khi lực cắt và mức độ biến dạng dẻo tăng) và ứng suất dư (lớp ngoài thường chịu ứng suất dư nén, lớp trong chịu ứng suất dư kéo, sinh ra do biến dạng dẻo và do nhiệt cắt nung nóng rồi nguội nhanh bề mặt).
• Chất lượng bề mặt ảnh hưởng trực tiếp đến khả năng làm việc: bề mặt càng nhẵn đến giá trị tối ưu thì tuổi thọ chống mòn càng cao (mòn qua ba giai đoạn là mòn ban đầu, mòn bình thường và mòn kịch liệt); bề mặt nhẵn ít bị ăn mòn hóa học hơn vì các chỗ lõm là nơi chứa tạp chất ăn mòn.
• Độ nhám làm giảm độ bền mỏi vì đáy các nhấp nhô tập trung ứng suất và dễ nứt tế vi, trong khi lớp biến cứng làm tăng độ bền mỏi 15–20% và ứng suất dư nén trên bề mặt làm tăng độ bền mỏi còn ứng suất dư kéo làm giảm độ bền mỏi; ở mối ghép lỏng, các nhấp nhô bị san phẳng làm độ hở tăng, ở mối ghép chặt làm độ dôi giảm.
• Độ nhám phụ thuộc vào hình học dao (dao đỉnh nhọn để lại nhấp nhô cao Rz = S/(cotgφ + cotgφ1) nên tăng lượng chạy dao S thì Rz tăng; dao có bán kính mũi r thì Rz = S2/(8r) nên tăng r thì Rz giảm), vào tốc độ cắt (tốc độ 15–20 m/ph xuất hiện lẹo dao làm bề mặt xấu, tăng lên 30–60 m/ph lẹo dao biến mất, từ 60–70 m/ph trở lên bề mặt nhẵn rõ rệt nên tránh làm việc ở vùng có lẹo dao), vào lượng chạy dao (với thép cacbon nên chọn S = 0,05–0,12 mm/vg để vừa nhẵn vừa có năng suất) và vào độ cứng vững của hệ thống công nghệ cùng rung động (càng cứng vững thì nhấp nhô càng giảm).
Độ nhám khi tiện: dao đỉnh nhọn Rz = S/(cotgφ + cotgφ1); dao có bán kính mũi r thì Rz = S2/(8r) — tăng r thì Rz giảm.
• Để đạt độ bóng yêu cầu thì chọn dao và chế độ cắt hợp lý rồi tra Bảng 13.1 theo phương pháp gia công (tiện, bào thô đạt cấp 3, tiện, bào tinh cấp 4–6, phay tinh cấp 5–7, doa cấp 6–8, mài tinh cấp 7–8, mài siêu tinh cấp 10–14); để nâng cao độ cứng bề mặt bằng phương pháp cơ khí thì dùng phun bi, lăn ép bằng bi hoặc con lăn, gõ đập và nong ép; đánh giá độ bóng bằng cách so mẫu trực quang, dùng kính hiển vi, đo bằng mũi dò hoặc phương pháp in.
• Hai phương pháp đạt độ chính xác gia công trên máy công cụ là phương pháp cắt thử từng kích thước riêng biệt (cắt một lớp phoi ngắn, dừng máy đo thử rồi điều chỉnh dao cho đến khi đạt kích thước, dùng trong sản xuất đơn chiếc, loạt nhỏ, sửa chữa và chế thử) và phương pháp tự động đạt kích thước (dao đã điều chỉnh sẵn vị trí cố định nhờ đồ gá, cắt một lần là đạt kích thước, năng suất cao, dùng trong sản xuất hàng loạt và hàng khối).
• Các nguyên nhân gây sai số gia công gồm biến dạng đàn hồi của hệ thống công nghệ (máy, đồ gá, dao, chi tiết) với lượng biến dạng y = Py/J và độ cứng vững toàn hệ thống tính theo 1/JΣ = 1/Jmáy + 1/Jdao + 1/JCTGC, dao mòn làm mũi dao xa tâm quay nên đường kính ngoài to lên và đường kính trong nhỏ đi, sai số hình dạng của phôi làm lượng dư không đều nên chiều sâu cắt và lực cắt thay đổi theo, độ chính xác và tình trạng mòn của máy, dao và đồ gá, biến dạng nhiệt (tâm ụ trước máy tiện có thể dịch chuyển tới 10 µm trong 4–5 giờ đầu làm việc), rung động cưỡng bức và tự rung, sai số gá đặt và sai số đo.
• Lượng dư không đều là một nguồn sai số vì nó làm chiều sâu cắt và lực cắt thay đổi, nên để đạt độ chính xác cao người ta chia gia công thành nhiều lần cắt thô, bán tinh và tinh; mỗi lần cắt giảm sai số đi k lần (k < 1) và sau n lần cắt hệ số giảm sai chung là kc = k1·k2·…·kn.
• Sai số gá đặt bằng căn bậc hai của tổng bình phương ba thành phần:
• εgđ = √(εc2 + εk2 + εđg2)
• Trong đó εc là sai số chuẩn (bằng không khi chuẩn định vị trùng với gốc kích thước, ví dụ gia công mặt N lấy mặt K làm chuẩn), εk là sai số kẹp chặt do lực kẹp thay đổi làm chuẩn gốc dịch chuyển, εđg là sai số đồ gá.
• Muốn giảm sai số chuẩn thì lập chuỗi kích thước công nghệ với khâu khép kín là kích thước cần tính rồi giải theo phương pháp cực đại – cực tiểu (dùng cho đơn chiếc, loạt nhỏ) hoặc phương pháp xác suất (dùng khi yêu cầu chính xác cao, trong sản xuất hàng loạt và hàng khối).
Chuỗi kích thước công nghệ là chuỗi các kích thước liên hệ nhau trong quá trình gia công, trong đó khâu khép kín là kích thước cần đạt được.
• Độ chính xác gia công được xác định bằng phương pháp thống kê kinh nghiệm (căn cứ độ chính xác bình quân kinh tế của từng phương pháp gia công trong điều kiện sản xuất bình thường), phương pháp tính toán – phân tích (phân tích từng nguyên nhân rồi tổng hợp sai số, chỉ dùng khi nghiên cứu hoặc chi tiết rất chính xác) và phương pháp thống kê xác suất (cắt thử 60–100 chi tiết rồi dựng đường cong phân bố kích thước, dùng cho sản xuất hàng loạt và hàng khối); trước mỗi nguyên công phải điều chỉnh máy (điều chỉnh tĩnh theo calip hoặc dưỡng mẫu, hoặc điều chỉnh theo chi tiết cắt thử) để bù biến dạng đàn hồi, độ nhấp nhô bề mặt và khe hở ổ trục chính.
Calip và dưỡng mẫu là mẫu chuẩn lắp vào vị trí chi tiết để gá dao theo đó.
Sai số gá đặt: εgđ = √(εc2 + εk2 + εđg2) — sai số chuẩn, sai số kẹp chặt và sai số đồ gá.
Dùng để làm gì
Khi cần chọn phương pháp gia công cho một bề mặt, tra Bảng 13.1 trong Bài giảng để biết tiện tinh chỉ đạt cấp bóng 4–6 còn muốn đạt cấp 7–8 thì phải mài tinh hoặc doa, và khi tiện trục gá trên hai mũi tâm thì nhớ rằng lực hướng kính Py làm chi tiết và hai mũi tâm biến dạng đàn hồi nên đường kính trục to lên nhiều nhất ở giữa trục, vì vậy trục dài, mảnh phải chia nhiều lần cắt thô, bán tinh rồi mới tinh.
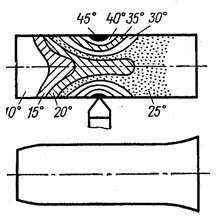
Trường nhiệt độ và biến dạng nhiệt của chi tiết khi cắt
Học về gì: Thiết kế quy trình công nghệ là lập ra trình tự các nguyên công gia công và lắp ráp một chi tiết thành sản phẩm sao cho đạt chất lượng với giá thành thấp nhất trong điều kiện sản xuất cụ thể của nhà máy.
Nhớ gì:
• Chọn phôi căn cứ vào năm yếu tố: vật liệu và cơ tính của chi tiết, kích thước và hình dáng kết cấu, sản lượng hoặc dạng sản xuất, khả năng cụ thể của xí nghiệp, khả năng đạt độ chính xác và yêu cầu kỹ thuật của phương pháp làm phôi.
• Gia công chuẩn bị phôi gồm làm sạch phôi, nắn thẳng phôi dài để lượng dư đều và dễ gá đặt, gia công phá để bóc lớp vỏ ngoài xấu, cắt đứt phôi và gia công lỗ tâm làm chuẩn tinh phụ để định vị thống nhất chi tiết dạng trục.
• Quy trình công nghệ là tài liệu hướng dẫn gia công chi tiết, trong đó mỗi bề mặt phải có sơ đồ gá đặt, dao dùng, máy dùng, thời gian gia công và bậc thợ; quy trình tốt phải đảm bảo chất lượng, kinh tế nhất và phù hợp với điều kiện sản xuất của nhà máy.
• Trình tự thiết kế gồm 12 bước: tìm hiểu tính năng sử dụng và điều kiện làm việc của chi tiết, phân tích tính công nghệ trong kết cấu và kiểm tra yêu cầu kỹ thuật, xác định dạng sản xuất, xác định thứ tự các nguyên công và cách gá đặt, chọn phôi, chọn máy, xác định lượng dư và dung sai để tính kích thước phôi, xác định dụng cụ cắt và kiểm tra, xác định thông số công nghệ, xác định đồ gá, xác định bậc thợ, định mức thời gian và năng suất rồi so sánh các phương án về kinh tế.
• Năm nguyên tắc xác định trình tự gia công: gia công trước các bề mặt dùng làm chuẩn công nghệ cho các nguyên công sau, gia công các bề mặt có lượng dư lớn nhất để dễ phát hiện khuyết tật bên trong phôi, đưa các nguyên công có thể phát hiện phế phẩm lên đầu quy trình, bề mặt có yêu cầu chính xác càng cao thì gia công càng về sau, bề mặt chính xác nhất gia công cuối cùng.
Chuẩn công nghệ gồm chuẩn định vị gia công, chuẩn định vị lắp ráp và chuẩn đo lường.
• Thiết kế nguyên công gồm chọn trình tự các bước, vẽ sơ đồ gá đặt (mặt gia công, mặt định vị và phần tử kẹp vẽ bằng ký hiệu), chọn máy và đồ gá theo dạng sản xuất, xác định thông số công nghệ theo thứ tự chiều sâu cắt, lượng chạy dao, độ bền kinh tế của dao, vận tốc cắt kinh tế và số vòng quay kinh tế, rồi định mức thời gian Ttc = T0 + Tph + Tpv + Tnn (thời gian cơ bản, thời gian phụ, thời gian phục vụ kỹ thuật và thời gian nghỉ ngơi).
Năm nguyên tắc xác định trình tự gia công: gia công chuẩn công nghệ trước, bề mặt lượng dư lớn trước, nguyên công phát hiện phế phẩm lên đầu, bề mặt càng chính xác càng gia công về sau, bề mặt chính xác nhất gia công cuối cùng.
• So sánh các phương án công nghệ theo hiệu quả kinh tế – kỹ thuật: chi phí gồm vật liệu, lương công nhân, máy, dụng cụ và trang bị công nghệ; phương án tối ưu là phương án có giá thành gia công một chi tiết thấp nhất, và sản lượng giới hạn NG cho biết phạm vi ứng dụng kinh tế của từng phương án.
• Quy trình chi tiết dạng trục dùng thép cacbon và thép hợp kim (trục máy cán và trục khuỷu có thể dùng gang bền cao), phôi thanh cho trục trơn và phôi cán nóng cho trục bậc, chuẩn định vị thường là hai lỗ tâm (mũi tâm thường, khía nhám hoặc tùy động); thứ tự gia công là chuẩn bị phôi, tiện thô và bán tinh, tiện tinh, mài thô cổ trục làm chuẩn, gia công các mặt khác như khoan lỗ, phay then và cắt ren, nhiệt luyện rồi mài tinh các cổ trục và tổng kiểm tra.
Lỗ tâm là chuẩn tinh phụ dùng để định vị thống nhất chi tiết dạng trục.
• Quy trình chi tiết dạng hộp dùng gang xám, hợp kim nhôm, thép đúc, thép hàn hoặc dập tấm, chuẩn tinh thống nhất là một mặt phẳng và hai lỗ chuẩn tinh phụ vuông góc với nó, hai lỗ gia công đạt cấp chính xác 7; thứ tự gia công là tạo chuẩn tinh thống nhất, gia công các mặt phẳng còn lại, gia công thô và bán tinh các lỗ lắp ghép, gia công tinh các lỗ rồi gia công tinh lần cuối các lỗ chính xác cao và tổng kiểm tra.
Chuẩn tinh là chuẩn xác định trên bề mặt đã qua gia công.
• Quy trình chi tiết dạng bạc dùng thép, gang, đồng, chất dẻo, gốm sứ và các hợp kim khác (phôi thanh, phôi ống hoặc phôi đúc lỗ sẵn), chuẩn định vị là mặt ngoài và mặt đầu hoặc mặt lỗ và mặt đầu tùy phương án gá; thứ tự gia công là gia công các mặt chính (lỗ, mặt ngoài và mặt đầu), khoan các lỗ phụ, gia công các mặt định hình, nhiệt luyện nếu cần, gia công tinh lỗ và mặt ngoài rồi gia công tinh lần cuối bằng mài khôn hoặc mài nghiền và kiểm tra.
• Quy trình chi tiết dạng càng dùng thép và gang (phôi rèn khuôn hoặc dập), chuẩn tinh thống nhất là mặt đầu và hai lỗ cơ bản; thứ tự gia công là gia công các mặt đầu, gia công thô và tinh các lỗ cơ bản, gia công các bề mặt khác, gia công tinh lần cuối các lỗ cơ bản nếu cần rồi kiểm tra.
• Lắp ráp là giai đoạn cuối cùng của quá trình sản xuất và quyết định chất lượng sản phẩm.
• Mối lắp chia thành mối lắp cố định (tháo được như ren, chêm, chốt, then; không tháo được như đinh tán, hàn, ép nóng, ép nguội, dán) và mối lắp di động.
• Năm phương pháp lắp ráp là lắp lẫn hoàn toàn (lấy bất kỳ chi tiết nào lắp vào cũng đạt yêu cầu, dung sai chế tạo mỗi khâu Tct = TΣ/(n − 1), dùng cho hàng loạt lớn và hàng khối), lắp lẫn không hoàn toàn (mở rộng dung sai các khâu thành phần, chấp nhận một tỉ lệ phế phẩm nhất định), lắp chọn (mở rộng dung sai rồi đo, chọn và lắp các chi tiết phù hợp theo nhóm), lắp sửa (cạo sửa kim loại ở khâu bồi thường đã chọn trước, ví dụ cạo sửa khi lắp hệ trượt dẫn hướng) và lắp điều chỉnh (thay đổi vị trí hoặc kích thước của khâu bồi thường như vòng đệm và bạc chặn thay vì lấy đi kim loại).
Năm phương pháp lắp ráp: lắp lẫn hoàn toàn, lắp lẫn không hoàn toàn, lắp chọn, lắp sửa, lắp điều chỉnh.
• Hình thức tổ chức lắp ráp gồm lắp ráp cố định (tập trung tại một vị trí hoặc phân tán thành nhiều bộ phận), lắp ráp di động (tự do hoặc cưỡng bức theo nhịp bằng băng chuyền, trong đó cưỡng bức gián đoạn chính xác hơn cưỡng bức liên tục) và lắp ráp dây chuyền (đòi hỏi chi tiết thỏa mãn lắp lẫn hoàn toàn và thời gian các nguyên công gần bằng nhau hoặc bằng bội số của nhau).
• Thiết kế quy trình lắp ráp theo trình tự: nghiên cứu bản vẽ lắp chung và kiểm tra tính công nghệ trong lắp ráp, chọn phương pháp lắp ráp, lập sơ đồ lắp, chọn hình thức tổ chức lắp, xác định nội dung từng nguyên công và bước lắp, chọn dụng cụ và đồ gá, xác định chỉ tiêu kỹ thuật và thời gian cho từng nguyên công rồi xây dựng tài liệu gồm bản vẽ, sơ đồ lắp và hướng dẫn lắp, kiểm tra; khi lập sơ đồ lắp thì chia sản phẩm thành các đơn vị lắp (nhóm, cụm, bộ phận), tìm chi tiết cơ sở của mỗi đơn vị rồi lắp các chi tiết khác lên đó.
Dùng để làm gì
Khi lập quy trình cho chi tiết dạng trục, lấy hai lỗ tâm làm chuẩn định vị thống nhất, tiện thô rồi bán tinh các mặt trụ, tiện tinh xong mới khoan lỗ, phay then và cắt ren, sau đó nhiệt luyện rồi mài tinh các cổ trục và tổng kiểm tra; còn khi lắp bộ đôi piston – xilanh có khe hở làm việc chỉ 1–8 µm thì dùng phương pháp lắp chọn theo nhóm trong sách: chế tạo piston và xilanh với dung sai mở rộng rồi phân thành các nhóm theo dung sai và lắp các nhóm tương ứng với nhau.
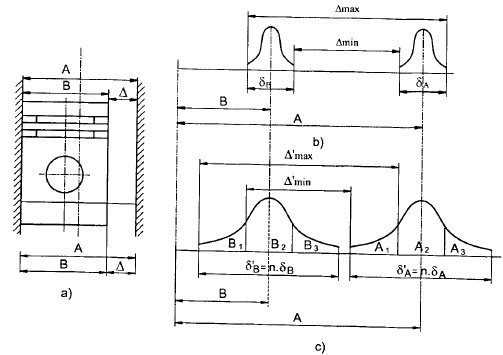
Lắp chọn theo nhóm bộ đôi piston – xilanh
• XII.1. Nguyên lý cắt gọt: khái niệm cơ bản, dao tiện và thông số hình học, quá trình hình thành phoi — Con dao cắt gọt làm việc ra sao — cấu tạo dao tiện, các góc của dao, chế độ cắt và cách lớp kim loại biến thành phoi.
• XII.2. Lực cắt, nhiệt cắt và mài mòn dao — Lực nào tác dụng lên dao khi tiện, nhiệt sinh ra ở đâu và lớn tới mức nào, dao mòn theo những dạng nào và khi nào…
• XII.3. Tuổi bền dao và tốc độ cắt — Một con dao cắt được bao lâu trước khi phải mài lại, và chọn tốc độ cắt thế nào để vừa nhanh vừa không tốn dao.
• XII.4. Máy cắt kim loại — Các loại máy cắt kim loại, cách đọc tên máy, bề mặt gia công được tạo hình bằng những chuyển động nào, và các bộ…
• XII.5. Tiện — Tiện là phương pháp gia công bề mặt tròn xoay bằng cách cho phôi quay tròn còn dao tiện tịnh tiến dọc trục hoặc theo…
• XII.6. Phay — Phay là phương pháp gia công mặt phẳng, rãnh và mặt định hình bằng dao phay quay tròn trong khi bàn máy mang phôi…
• XII.7. Bào và xọc — Bào và xọc là phương pháp gia công mặt phẳng và rãnh bằng chuyển động tịnh tiến khứ hồi thẳng của dao hoặc của bàn…
• XII.8. Khoan, khoét, doa và chuốt — Khoan, khoét, doa và chuốt là nhóm phương pháp gia công lỗ nối tiếp nhau, khoan tạo lỗ thô, khoét nâng độ chính xác…
• XII.9. Mài và các phương pháp gia công tinh — Mài và các phương pháp gia công tinh là nhóm phương pháp hoàn thiện bề mặt lần cuối bằng hạt mài, bằng biến dạng dẻo…
• XII.10. Đồ gá — Đồ gá là trang bị phụ dùng để xác định vị trí chính xác của chi tiết rồi kẹp chặt nó lại trong quá trình gia công,…
• XII.11. Chất lượng bề mặt và độ chính xác gia công — Chất lượng bề mặt và độ chính xác gia công quyết định chi tiết làm việc được bao lâu, lắp ghép có đúng hay không và…
• XII.12. Thiết kế quy trình công nghệ và lắp ráp — Thiết kế quy trình công nghệ là lập ra trình tự các nguyên công gia công và lắp ráp một chi tiết thành sản phẩm sao…