 Huỳnh Âu
Chương IV — Vật Liệu Kỹ Thuật
Học về gì: Nghiên cứu mối quan hệ giữa thành phần, cấu tạo và tính chất của vật liệu, để chọn đúng vật liệu cho chi tiết máy và cải thiện tính chất của nó bằng gia công hay nhiệt luyện.
Nhớ gì:
• Kim loại (thép, gang, đồng, nhôm) dẫn điện, dẫn nhiệt tốt, dẻo ngay ở nhiệt độ thường, nhưng kém bền hoá học (trừ nhôm) — đây là nhóm dùng chủ yếu trong cơ khí.
• Ceramic (gốm, sứ, thuỷ tinh, gạch chịu lửa) rất cứng, rất giòn, chịu nhiệt cao, bền hoá học, không dẻo.
• Polyme (gỗ, cao su, PE, PVC) nhẹ, cách điện, cách nhiệt, dẻo khi nóng nhưng chịu nhiệt kém.
• Compozit kết hợp hai hay nhiều nhóm — ví dụ bê tông cốt thép vừa chịu kéo tốt (nhờ thép) vừa chịu nén tốt (nhờ bê tông).
• Đọc cơ tính qua biểu đồ thử kéo với hai công thức gốc:
Cơ tính là khả năng chống lại tác dụng cơ học khi có lực bên ngoài, gồm độ bền, độ cứng, độ dẻo và độ dai va đập. Biểu đồ thử kéo được vẽ bằng cách kéo mẫu chuẩn trên máy thử cho tới đứt để đo các chỉ tiêu bền, dẻo.
• σ = F / S; ε = Δl / l0 × 100%.
• Giới hạn đàn hồi σđh là ứng suất lớn nhất mà bỏ lực mẫu vẫn trở về hình dạng cũ.
• Giới hạn chảy σc là ứng suất bắt đầu gây biến dạng dẻo; nếu không có đoạn chảy ngang thì dùng σ0,2, ứng với biến dạng dư 0,2%.
Biến dạng dẻo là biến dạng còn lại sau khi bỏ lực, mẫu không trở về hình dạng cũ.
• Giới hạn bền σb là ứng suất lớn nhất trước khi phá huỷ.
• Độ dẻo đo sau khi kéo đứt bằng hai công thức:
• δ = (l1 − l0) / l0 × 100%; ψ = (S0 − S1) / S0 × 100%.
• δ và ψ càng cao thì vật liệu càng dễ rèn, cán, kéo, dập; còn vật liệu giòn gãy đột ngột không báo trước.
• Độ dai va đập ak = Ak / S (kJ/m2) là công phá huỷ trên một đơn vị diện tích mẫu.
• Chi tiết chịu va đập cần ak tối thiểu 200 kJ/m2; chịu va đập cao cần khoảng 1000 kJ/m2.
• Độ cứng là khả năng chống biến dạng dẻo cục bộ trên bề mặt, đo nhanh và không phá huỷ chi tiết.
• Các thang đo độ cứng: Brinell HB dùng bi thép, đo vật mềm, tới 450 HB; Rockwell HRB dùng bi thép cho vật mềm (25–100), HRC dùng mũi kim cương cho thép đã tôi (20–67), HRA cho vật rất cứng (70–94); Vickers HV dùng mũi kim cương hình tháp, đo được lớp rất mỏng.
• Với thép cacbon, giới hạn bền suy ra gần đúng từ độ cứng:
• σb ≈ 0,34 HB.
• Nhớ các mốc độ cứng: phôi thép cắt gọt 160–180 HB; lò xo, nhíp, khuôn dập nóng 40–45 HRC; dụng cụ gia công nguội 55–60 HRC; dao cắt ≥ 60 HRC.
Độ cứng càng cao thì độ bền càng tăng nhưng độ dẻo và độ dai càng giảm, nên chi tiết cần bề mặt cứng chống mài mòn và lõi dẻo dai chống gãy giòn; ak tỉ lệ với δ × σb.
• Độ bền mỏi σ-1 là khả năng chống phá huỷ dưới tải trọng chu kỳ — trục, bánh răng có thể gãy mỏi dù ứng suất nhỏ hơn giới hạn chảy.
• Muốn tăng giới hạn mỏi thì làm bề mặt bóng, không để rãnh hay lỗ, và tạo ứng suất nén dư bằng phun bi, lăn ép hoặc tôi bề mặt.
• Ba kiểu mạng tinh thể chính: lập phương diện tâm A1 (Feγ, Cu, Ni, Al; 4 nguyên tử/ô, mật độ khối 74%), lập phương thể tâm A2 (Feα, Cr, W, Mo; 2 nguyên tử/ô, 68%) và lục giác xếp chặt A3 (Zn, Mg, Cd, Ti; 6 nguyên tử/ô, 74%).
Mạng tinh thể là cách các nguyên tử xếp đều đặn thành các ô nhỏ nối tiếp nhau theo ba chiều.
• Sắt đa hình theo nhiệt độ: dưới 911°C là Feα (A2); 911–1392°C là Feγ (A1, hoà tan cacbon tới 2,14%); 1392–1539°C là Feδ (A2).
Sắt đa hình là sắt đổi kiểu mạng tinh thể theo nhiệt độ.
Chuyển Feα sang Feγ làm thể tích giảm khoảng 1% — đây là cơ sở của nhiệt luyện thép.
• Ngoài cơ tính, vật liệu còn có lý tính, hoá tính và tính công nghệ (đúc, hàn, cắt gọt, áp lực); đúc tốt thì dập thường kém.
Lý tính là quan hệ giữa tác dụng vật lý của môi trường với vật liệu, như dẫn điện, dẫn nhiệt, dãn nở nhiệt, tính từ, tính quang. Hoá tính là quan hệ giữa tác dụng hoá học của môi trường với vật liệu, chủ yếu là tính chống ăn mòn. Tính công nghệ là khả năng chịu các dạng gia công như đúc, hàn, cắt gọt, áp lực.
• Kim loại thực tế luôn có sai lệch mạng: sai lệch điểm (nút trống, nguyên tử xen kẽ, nguyên tử lạ), sai lệch đường (lệch biên, lệch xoắn) và sai lệch mặt (biên giới hạt).
• Lệch làm kim loại dễ trượt nên độ bền thực tế thấp hơn nhiều so với lý thuyết — sắt có σb lý thuyết 13.000 MN/m2 mà thực tế chỉ 250 MN/m2.
• Muốn nâng độ bền thì cản trượt của lệch bằng biến dạng dẻo (rèn, cán, kéo), hợp kim hoá, thêm pha cứng nhỏ mịn, nhiệt luyện (tôi và ram), hoặc làm nhỏ hạt.
Làm nhỏ hạt vừa tăng bền vừa tăng dẻo và dai.
• Đọc và tra cơ tính: thử kéo dùng cho thép, thử nén dùng cho gang; đo độ cứng nhanh, không phá huỷ chi tiết.
• Từ độ cứng suy ra gần đúng giới hạn bền: thép đúc σb ≈ (0,3 ÷ 0,4) HB; gang xám σb ≈ (HB − 40) / 6.
• Giữa các thang HB, HR, HV không có quan hệ tính toán — muốn đổi thang phải tra bảng thực nghiệm.
• Phân loại sơ bộ theo độ cứng: thấp dưới 220 HB; trung bình 250–450 HB, 25–45 HRC; cao từ HRC52; rất cao trên HRC62.
• Thép cắt gọt tốt nhất ở 150–200 HB.
• Mạng tinh thể quyết định tính chất theo hướng: đơn tinh thể dị hướng — đồng kéo theo các phương khác nhau có độ bền 140–250 MN/m2.
Đơn tinh thể là toàn bộ khối vật liệu chỉ gồm một hạt tinh thể, một mạng định hướng duy nhất.
• Đa tinh thể gồm vô số hạt định hướng ngẫu nhiên nên đẳng hướng, cơ tính đồng nhất mọi phương.
Đa tinh thể là tập hợp vô số hạt tinh thể liên kết với nhau, định hướng ngẫu nhiên.
• Lỗ hổng quyết định khả năng hoà tan: lỗ A1 lớn nên Feγ hoà tan C tới 2,14%, còn lỗ A2 nhỏ nên Feα chỉ hoà tan 0,02%C ở 727°C.
Lỗ hổng là khoảng trống giữa các nguyên tử trong mạng tinh thể, nơi nguyên tử lạ như cacbon có thể chui vào.
• Kết tinh gồm hai quá trình: tạo mầm rồi mầm phát triển thành hạt; kim loại lỏng chỉ kết tinh khi nguội dưới nhiệt độ lý thuyết Ts — quá nguội ΔT thường chỉ 2–5°C.
Kết tinh là quá trình kim loại lỏng đông đặc thành tinh thể rắn. Mầm là hạt tinh thể rất nhỏ đầu tiên hình thành trong kim loại lỏng. Quá nguội ΔT là độ nguội xuống dưới nhiệt độ kết tinh lý thuyết.
• Mầm có hai loại: tự sinh từ kim loại lỏng và ký sinh trên tạp chất hay thành khuôn, làm kết tinh nhanh hơn nhiều.
• Kích thước hạt tính theo công thức:
• A = a × √(v / n)
• Muốn hạt nhỏ thì tăng tốc độ sinh mầm n, hạn chế tốc độ phát triển mầm v — tăng quá nguội (dùng khuôn kim loại thay khuôn cát) hoặc biến tính (khoảng 20 g nhôm/tấn thép lỏng tạo Al2O3, AlN mịn làm mầm ký sinh).
Biến tính là cho thêm một lượng nhỏ chất tạo mầm vào kim loại lỏng để làm hạt nhỏ lại.
• Biến dạng dẻo chủ yếu bằng trượt theo mặt và phương có mật độ nguyên tử lớn nhất: A1 và A2 có 12 hệ trượt, A3 chỉ có 3 nên kẽm khó biến dạng dẻo, còn A1 dẻo hơn A2.
Hệ trượt là cặp gồm một mặt trượt và một phương trượt.
• Chỉ ứng suất tiếp trên mặt trượt mới gây trượt (định luật Schmid), lớn nhất khi góc bằng 45°.
• Nhờ chuyển động của lệch, ứng suất trượt thực tế nhỏ hơn độ bền lý thuyết 100–1000 lần.
• Sau biến dạng dẻo, kim loại bị biến cứng: độ bền, độ cứng tăng 1,5–3 lần, σ0,2 tăng 3–7 lần, độ dẻo, độ dai giảm.
Biến cứng là hiện tượng kim loại cứng và bền hơn sau khi biến dạng dẻo nguội.
• Nung kim loại đã biến dạng sẽ kết tinh lại ở nhiệt độ:
• Tktl = k × Tc (k ≈ 0,4 với kim loại nguyên chất)
• Kết tinh lại tạo hạt mới không sai lệch, khôi phục tính chất ban đầu; nung cao hơn gây kết tinh lại lần hai làm hạt lớn lên nên cần tránh.
Dùng để làm gì
Đọc các chỉ tiêu σb, σc, δ, HB/HRC và ak để chọn vật liệu cho chi tiết máy theo điều kiện làm việc (tải tĩnh, va đập hay tải chu kỳ), tra độ cứng yêu cầu của từng loại chi tiết, và hiểu vì sao nhiệt luyện hay làm nhỏ hạt thay đổi được độ bền, độ cứng và độ dai của thép. Chọn thang đo phù hợp và ủ kết tinh lại để khử biến cứng sau gia công nguội.
Các nhóm cơ tính: độ bền, độ cứng, độ dẻo, độ dai va đập
Học về gì: Hợp kim là gì, các pha tạo nên hợp kim và cách đọc giản đồ pha — nhất là giản đồ sắt–cacbon — để biết tổ chức, tính chất của hợp kim và nhiệt độ cần dùng khi đúc, gia công, nhiệt luyện.
Nhớ gì:
• Hợp kim là vật thể gồm nhiều nguyên tố mang tính kim loại: kim loại với kim loại (latông Cu + Zn) hay kim loại với phi kim (thép cacbon Fe + C); thành phần ghi bằng % trọng lượng, tổng luôn bằng 100%.
• Hợp kim bền, cứng, giới hạn chảy cao hơn hẳn kim loại nguyên chất mà độ dẻo, độ dai vẫn đủ cao; luyện dễ, rẻ hơn vì không cần khử triệt để tạp chất.
• Cách đọc mác: thép 40 có 0,4%C; thép 40X có 0,4%C và 1%Cr.
• Pha là phần đồng nhất của hợp kim, có cùng thành phần, trạng thái và kiểu mạng, ngăn cách với pha khác bằng bề mặt phân chia; hệ là tập hợp các pha ở trạng thái cân bằng; cấu tử là chất độc lập tạo nên các pha.
• Hệ cân bằng khi năng lượng tự do của các pha nhỏ nhất — lúc đó bền, cứng thấp nhất, không có ứng suất trong, nguội chậm mà thành.
• Trạng thái không cân bằng (nguội nhanh, ví dụ mactenxit sau khi tôi) bền, cứng cao hơn.
• Dung dịch rắn giữ kiểu mạng của kim loại dung môi, nguyên tố hoà tan làm xô lệch mạng nên bền, cứng tăng mà dẻo vẫn khá cao.
• Có hai loại dung dịch rắn: thay thế (nguyên tử hoà tan thế vào nút mạng, đường kính sai khác không quá 15%) và xen kẽ (C, N, H, B chui vào lỗ hổng mạng); hoà tan vô hạn cần cùng kiểu mạng, đường kính sai khác dưới 8%, cùng hoá trị — ví dụ Cu–Ni.
• Pha trung gian có mạng phức tạp, rất cứng, rất giòn, tỉ lệ thường dưới 10%, làm pha cản trượt; ví dụ cacbit WC, TiC, Fe3C.
• Hỗn hợp cơ học gồm hai hay nhiều pha không hoà tan vào nhau (cùng tinh, cùng tích).
• Giản đồ trạng thái cho biết tổ chức pha theo nhiệt độ (trục tung) và thành phần (trục hoành), xây dựng ở trạng thái cân bằng (nguội vô cùng chậm).
• Đọc giản đồ để biết nhiệt độ chảy và nhiệt độ chuyển biến pha (để chọn chế độ nhiệt khi nấu luyện, gia công, nhiệt luyện), hợp kim gồm pha nào, tỉ lệ bao nhiêu.
• Quy tắc pha Gibbs ở áp suất không đổi:
• F = C − P + 1
• Số pha tối đa là số cấu tử cộng 1.
• Quy tắc đòn bẩy: lượng pha trái / lượng pha phải = độ dài đoạn thẳng phải / độ dài đoạn thẳng trái.
• Quy tắc pha Gibbs cho biết đổi được bao nhiêu yếu tố mà số pha không đổi: khi F = 1 chỉ đổi được một yếu tố (nhiệt độ hoặc thành phần) thì số pha bằng số cấu tử; F = 2 thì số pha bằng số cấu tử trừ 1; F = 0 — như tại điểm cùng tinh hay cùng tích — thì nhiệt độ và thành phần đều cố định, chuyển biến xảy ra ở nhiệt độ không đổi.
• Quy tắc đòn bẩy dùng để tính tỉ lệ các pha và các tổ chức trong hợp kim ở một nhiệt độ cho trước, đo trên đường thẳng đi qua điểm biểu diễn hợp kim.
• Nhờ đó tính được tỉ lệ ferit/peclit trong thép hay tỉ lệ tổ chức cùng tinh trong hợp kim loại 1 (tam giác Tammann: tại điểm cùng tinh tổ chức cùng tinh chiếm 100%).
• Ngược lại, tính gần đúng %C của thép trước cùng tích từ tổ chức tế vi: peclit chiếm 3/4 diện tích, ferit 1/4 thì %C ≈ 0,60%.
• Loại 1 (Pb–Sb, không hoà tan ở trạng thái rắn): tính chất trung gian theo đường thẳng; tính đúc tốt; cắt gọt tốt, phoi dễ gãy; gia công áp lực kém.
• Loại 2 (Cu–Ni, hoà tan hoàn toàn): bền, cứng theo đường cong, cực đại khi 50%A + 50%B; áp lực tốt vì dẻo cao; đúc kém vì khoảng đông lớn; cắt gọt kém vì phoi khó gãy.
• Loại 3 (Pb–Sn, hoà tan có hạn): tổng hợp của loại 1 và 2; khi nguội, phần hoà tan quá bão hoà tiết ra pha thứ cấp.
• Loại 4 (Mg–Si, có pha trung gian): theo đường thẳng, cực đại tại thành phần hợp chất.
Giản đồ sắt–cacbon (Fe–Fe3C, tới 6,67%C) là giản đồ quan trọng nhất của thép và gang, với 3 mốc: điểm cùng tinh C ở 4,3%C, 1147°C (lỏng → γ + Fe3C); điểm cùng tích S ở 0,8%C, 727°C (γ → peclit); Feγ hoà tan tối đa 2,14%C, Feα chỉ 0,02%.
• Ba chuyển biến khi nguội chậm: bao tinh 1499°C (δ + L → γ), cùng tinh 1147°C (L → γ + Fe3C), cùng tích 727°C (γ → α + Fe3C).
Chuyển biến bao tinh là quá trình lỏng và một pha rắn kết hợp thành một pha rắn khác. Chuyển biến cùng tinh là quá trình từ lỏng thành hai pha rắn cùng lúc. Chuyển biến cùng tích là quá trình từ một pha rắn thành hai pha rắn cùng lúc.
• Điểm tới hạn dùng khi nhiệt luyện: A1 = 727°C, A3 theo đường GS, Acm theo đường ES.
• Đọc giản đồ Fe–C theo các đường: ABCD là đường lỏng, AHJECF là đường đặc, ECF là đường cùng tinh, PSK là đường cùng tích, ES là giới hạn hoà tan C trong Feγ, PQ là giới hạn hoà tan C trong Feα.
• Feγ hoà tan C tới 2,14% ở 1147°C nhờ lỗ hổng mạng A1 lớn, còn Feα chỉ 0,02%C ở 727°C.
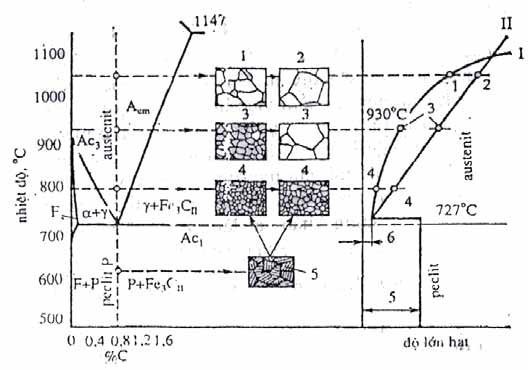
• Các điểm tới hạn: A1 = 727°C có trong mọi thép; A3 theo đường GS (911–727°C) chỉ có trong thép trước cùng tích; Acm theo đường ES (1147–727°C) chỉ có trong thép sau cùng tích và gang.
Điểm tới hạn là nhiệt độ mà tại đó tổ chức hay pha của thép thay đổi khi nung hoặc nguội.
• Các giá trị A chỉ đúng ở trạng thái cân bằng; thực tế Ac > A khi nung, Ar < A khi nguội (Ac1 > A1 > Ar1), chênh lệch càng lớn khi tốc độ càng nhanh.
• Ferit α là C hoà tan trong Feα, dẻo dai, mềm, 80–100 HB; austenit γ là C hoà tan trong Feγ, dẻo dai, 180–200 HB, chỉ tồn tại trên 727°C.
• Xêmentit Fe3C chứa 6,67%C, cứng 700–800 HB, giòn; peclit P là ferit + xêmentit cùng tích, khá bền, dẻo dai; lêđêburit Le là γ + Fe3C cùng tinh, khoảng 600 HB, cứng, giòn, dạng da báo.
• Thép (C < 2,14%): trước cùng tích (C < 0,8%) là ferit + peclit; cùng tích (C = 0,8%) toàn peclit; sau cùng tích (C > 0,8%) là peclit + xêmentit thứ hai; gang (C > 2,14%) giòn, tính đúc tốt.
Khi %C tăng, thép bền, cứng hơn nhưng dẻo, dai kém đi.
• Ảnh hưởng của nguyên tố đến tổ chức và tính chất: %C tăng thì thép bền, cứng hơn nhưng dẻo, dai kém đi; Mn, Si, Ni hoà tan vào ferit làm ferit bền hơn nhưng dẻo dai giảm; Cr, Mn, W thay thế Fe trong xêmentit tạo xêmentit hợp kim.
Dùng để làm gì
Đọc giản đồ pha để biết nhiệt độ chảy và nhiệt độ đổi pha của một hợp kim, gồm những pha nào và tỉ lệ bao nhiêu (quy tắc đòn bẩy); đọc giản đồ Fe–C để biết tổ chức và tính chất của thép hay gang theo %C và tra các điểm tới hạn A1, A3, Acm để chọn nhiệt độ nhiệt luyện. Từ giản đồ còn đoán được tính công nghệ — loại 1 đúc tốt nhất gần điểm cùng tinh, loại 2 đúc kém nhưng áp lực tốt — và tính gần đúng %C của thép từ tổ chức tế vi.
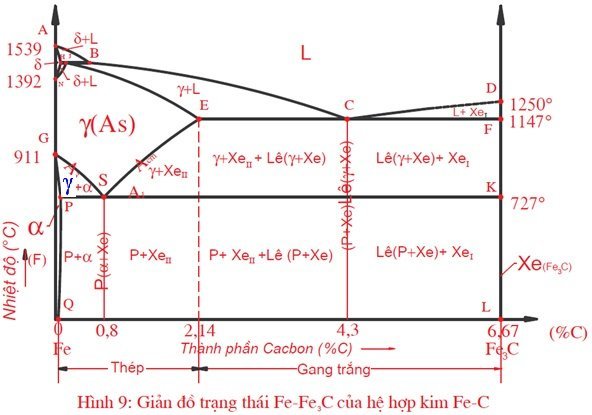
Giản đồ trạng thái sắt–cacbon (Fe–C, Fe–Fe₃C)
Học về gì: Nhiệt luyện thay đổi cơ tính của thép bằng cách nung nóng, giữ nhiệt rồi làm nguội với tốc độ quy định — kim loại vẫn ở trạng thái rắn, hình dạng chi tiết hầu như không đổi. Ba thông số quyết định là nhiệt độ nung, thời gian giữ nhiệt và tốc độ nguội; sau nhiệt luyện kiểm tra độ cứng và tổ chức tế vi.
Nhớ gì:
• Ủ làm mềm thép để dễ gia công: nung rồi làm nguội chậm cùng lò để được tổ chức gần cân bằng, độ cứng thấp nhất, độ dẻo cao nhất.
• Ủ hoàn toàn dùng cho thép C 0,3–0,65%, nung tới Ac3 + (20–30) °C, làm mềm thép để cắt gọt.
• Ủ không hoàn toàn dùng cho thép sau cùng tích, nung tới Ac1 + (20–30) °C (khoảng 750–770 °C), cho peclit hạt dễ cắt.
• Ủ thấp 200–600 °C chỉ khử ứng suất dư (ủ 450–600 °C khử hết) mà không đổi độ cứng.
• Ủ khuếch tán 1100–1150 °C trong 10–15 giờ làm đồng đều thành phần hoá học của vật đúc bị thiên tích, nhưng làm hạt to nên phải ủ lại.
Thiên tích là hiện tượng thành phần hoá học phân bố không đều trong vật đúc.
• Thường hoá cứng hơn ủ, hạt nhỏ hơn: nung thép tới trạng thái hoàn toàn austenit (Ac3 hay Accm + (20–30) °C) rồi làm nguội ngoài không khí tĩnh.
• Thép C dưới 0,25% nên thường hoá thay vì ủ — ủ làm thép quá mềm, phoi dẻo khó gãy, khó cắt gọt; thường hoá còn phá được lưới xêmentit thứ hai giòn của thép sau cùng tích và tạo tổ chức nhỏ mịn chuẩn bị cho tôi.
Giản đồ TTT (giản đồ chữ C): tốc độ nguội quyết định tổ chức nhận được — austenit quá nguội dưới 727 °C phân hoá thành hỗn hợp ferit–xêmentit càng nhỏ mịn càng cứng.
Giản đồ TTT, còn gọi là giản đồ chữ C, được vẽ theo nhiệt độ và thời gian giữ.
• Peclit tấm ở sát 700 °C, 10–15 HRC; xoocbit ở khoảng 650 °C, 25–35 HRC; troxtit ở 500–600 °C, khoảng 40 HRC; bainit ở 450–250 °C, 50–55 HRC.
Peclit, xoocbit, troxtit và bainit đều là hỗn hợp ferit–xêmentit, càng nhỏ mịn càng cứng.
• Nguội chậm cùng lò được peclit, trong không khí tĩnh được xoocbit, trong không khí nén được troxtit, trong dầu được troxtit–mactenxit, trong nước lạnh được mactenxit là chính.
• Mactenxit cứng nhất nhưng giòn, chỉ tạo thành khi nguội nhanh hơn Vth và không bao giờ đạt 100% vì còn austenit dư.
Mactenxit là dung dịch rắn quá bão hoà cacbon trong Feα, cứng nhất nhưng giòn. Tốc độ tôi tới hạn Vth là tốc độ nguội chậm nhất vẫn tạo được mactenxit. Austenit dư là phần austenit còn sót lại sau khi tôi, chưa biến thành mactenxit.
• Tôi làm cứng thép: nung trên Ac1 rồi làm nguội nhanh hơn tốc độ tôi tới hạn Vth để austenit biến thành mactenxit, cứng nhất nhưng giòn.
• Thép C tới 0,8% tôi ở Ac3 + (30–50) °C; thép C từ 0,9% trở lên chỉ tôi ở Ac1 + (30–50) °C để giữ lại xêmentit thứ hai cứng, tăng tính chống mài mòn — nung cao hơn mất xêmentit, tăng austenit dư.
• Độ cứng sau tôi tăng theo %C: C dưới 0,35% đạt dưới 50 HRC, C 0,4–0,65% đạt 52–58 HRC, C 0,7–1,0% đạt 60–64 HRC.
• Môi trường tôi phải nguội nhanh ở 500–600 °C nhưng chậm ở vùng chuyển biến mactenxit để khỏi nứt.
• Nước nguội nhanh, rẻ, dùng cho thép cacbon hình đơn giản nhưng dễ nứt và biến dạng; dầu nguội chậm hơn, ít nứt, dùng cho thép hợp kim và chi tiết hình phức tạp, nhưng dễ cháy và đắt.
• Dung dịch xút, muối 5–10% là môi trường tôi mạnh nhất, dùng cho thép cacbon dụng cụ; dung dịch polyme điều chỉnh được tốc độ nguội bằng nồng độ, giảm nứt và cong vênh.
• Austenit càng giàu nguyên tố hợp kim (trừ côban), càng đồng nhất, hạt càng lớn thì Vth càng nhỏ, thép càng dễ tôi.
• Độ thấm tôi là chiều dày lớp tôi cứng thành mactenxit — Vth càng nhỏ, lớp tôi càng dày; tôi thấu khi tốc độ nguội trong lõi cũng đạt Vth; độ thấm tôi được xác định bằng thí nghiệm tôi đầu mút.
• Tôi trong một môi trường là cách đơn giản nhất: nhúng vào một môi trường tới nguội hẳn, dùng cho chi tiết hình đơn giản, nhưng dễ nứt vì nguội nhanh ở vùng chuyển biến mactenxit.
• Tôi trong hai môi trường — qua nước rồi qua dầu, chuyển môi trường ở khoảng 300–400 °C — cứng cao mà ít cong vênh, nứt, dùng cho thép cacbon cao, nhưng khó xác định đúng thời điểm chuyển.
• Tôi phân cấp — giữ đẳng nhiệt trong muối nóng chảy cao hơn điểm Mđ 50–100 °C cho đồng đều nhiệt độ rồi nguội trong không khí — độ cứng cao, ứng suất nhỏ, biến dạng thấp nhất, dùng cho mũi khoan, dao phay tiết diện nhỏ.
• Tôi đẳng nhiệt — giữ lâu trong muối nóng chảy để austenit phân hoá thành bainit ở 250–400 °C hay troxtit ở 500–600 °C, dai tốt, sau tôi không cần ram, nhưng năng suất thấp.
Ram là bắt buộc sau tôi: thép đã tôi giòn và còn ứng suất dư nên phải ram (nung dưới Ac1) để điều chỉnh cơ tính.
• Ram thấp 150–250 °C cho mactenxit ram, độ cứng gần như không giảm (chỉ giảm 1–2 HRC), dùng cho dao cắt, khuôn dập nguội, ổ lăn, trục, chốt; thép 0,4%C sau ram thấp còn 52–55 HRC, thép trên 0,7%C còn 62–64 HRC.
• Ram trung bình 300–450 °C cho troxtit ram, khử hết ứng suất, giới hạn đàn hồi cao nhất, dùng cho lò xo, nhíp, khuôn rèn.
• Ram cao 500–650 °C cho xoocbit ram, cơ tính tổng hợp cao nhất, dùng cho trục, bánh răng, thanh truyền.
• Tôi cộng ram cao gọi là nhiệt luyện hoá tốt.
• Nứt và cong vênh do ứng suất nhiệt và ứng suất tổ chức khi nguội nhanh — nứt thì bỏ chi tiết; phòng bằng tôi phân cấp và nhúng đúng cách (phần dày xuống trước, chi tiết dài nhúng thẳng đứng).
• Ôxy hoá làm hụt kích thước, thoát cacbon giảm cứng bề mặt — phòng bằng khí bảo vệ hoặc nung trong chân không.
• Độ cứng thấp sau tôi thường do thiếu nhiệt, giữ nhiệt ngắn, nguội chưa đủ nhanh hoặc thoát cacbon — khắc phục bằng thường hoá rồi tôi lại đúng chế độ, nhưng chi tiết biến dạng thêm.
• Hoá bền bề mặt chỉ cứng lớp ngoài, lõi vẫn dẻo dai: tôi cao tần nung nhanh lớp ngoài thép 0,35–0,55%C, sau ram thấp bề mặt đạt 50–58 HRC, lõi 30–40 HRC, lại tạo ứng suất nén dư tới 800 MPa nên giới hạn mỏi tăng mạnh.
Tôi cao tần là cách nung nóng nhanh lớp bề mặt bằng dòng điện cao tần rồi làm nguội nhanh, chỉ làm cứng lớp ngoài.
• Tôi ngọn lửa ôxy–axêtylen dùng cho chi tiết lớn cần lớp tôi dày tới 10 mm.
• Thấm cacbon cho thép C dưới 0,25% ở 900–920 °C, bề mặt đạt 0,8–1,0%C rồi tôi và ram thấp cho 60–64 HRC.
Thấm cacbon là cho cacbon thấm vào lớp bề mặt thép ít cacbon để sau khi tôi bề mặt cứng còn lõi vẫn dẻo.
• Thấm thể rắn dùng than gỗ với chất xúc tác, đơn giản nhưng thời gian dài; thấm thể khí dùng CH4 3–5% với CO, thời gian ngắn, lớp thấm đồng đều, dễ tự động hoá.
• Thấm cacbon–nitơ ở 840–860 °C tăng tuổi thọ 50–100%.
• Thấm nitơ ở 480–650 °C cho 65–70 HRC, lớp thấm mỏng, không cần tôi sau thấm, dùng thép 38CrMoAlA đã hoá tốt.
Dùng để làm gì
Nhiệt luyện sơ bộ (ủ, thường hoá) làm phôi thép mềm ra để cắt gọt, dập nguội sau khi rèn, dập; nhiệt luyện kết thúc (tôi và ram) làm chi tiết cứng, bền, chống mài mòn như dao cắt, khuôn dập, ổ lăn, lò xo, trục, bánh răng; hoá bền bề mặt làm bánh răng hộp số, trục, chốt chịu mài mòn ở lớp ngoài mà vẫn chịu uốn, xoắn, va đập ở lõi; thấm nitơ dùng cho trục, sơ mi xy lanh máy bay, dụng cụ đo làm việc ở nhiệt độ cao.
Giản đồ chữ C (TTT) thép cùng tích: tốc độ nguội quyết định tổ chức nhận được — peclit, xoocbit, troxtit, bainit hay mactenxit
Học về gì: Gang là hợp kim Fe–C với cacbon trên 2,14% — vật liệu đúc phổ biến trong cơ khí, chiếm tới hơn 30% khối lượng sản phẩm. Chương này học cách phân biệt các loại gang theo hình dạng graphit, đọc mác gang và chọn đúng loại gang cho từng chi tiết.
Nhớ gì:
• Gang có nhiệt độ chảy thấp nên dễ nấu chảy, tính đúc tốt, dễ gia công cắt (trừ gang trắng), chịu nén tốt nhưng chịu kéo kém.
• Ngoài Fe và C, gang còn có Mn, Si điều chỉnh graphit và cơ tính, còn P, S là nguyên tố có hại, càng ít càng tốt.
• Gang trắng: cacbon nằm hoàn toàn ở dạng liên kết Fe3C (xêmentit), có ledeburit, mặt gãy màu trắng, cứng và giòn nên hầu như không dùng làm chi tiết máy — chủ yếu để luyện thép, ủ thành gang dẻo, làm bi nghiền và mép lưỡi cày.
• Gang trắng trước cùng tinh có C dưới 4,3%, tổ chức ledeburit và xêmentit thứ hai; gang trắng cùng tinh có C bằng 4,3%, tổ chức ledeburit; gang trắng sau cùng tinh có C trên 4,3%, tổ chức ledeburit và xêmentit thứ nhất.
• Gang graphit: cacbon nằm ở dạng tự do là graphit, mặt gãy màu xám, chia ba loại theo hình dạng graphit: tấm là gang xám, cầu là gang cầu, cụm bông là gang dẻo.
Hình dạng graphit quyết định cơ tính gang: tấm (gang xám), cầu (gang cầu), cụm bông (gang dẻo).
• Gang xám là loại phổ biến nhất: graphit tấm có hai đầu nhọn, chia cắt mạnh nền kim loại nên bền kéo thấp, chỉ 150–400 MPa, độ cứng 150–250 HB, độ giãn dài khoảng 0,5%, hầu như không dẻo.
• Gang xám chống mài mòn tốt, tắt rung động tốt, graphit tự bôi trơn nên cắt gọt tốt và làm ổ trượt tốt.
• Nền kim loại càng bền thì gang càng bền: nền peclit bền nhất, nền ferit thấp nhất, nền ferit–peclit ở giữa; gang xám peclit có lượng Fe3C trong nền khoảng 0,6–0,8%, gang xám ferit–peclit khoảng 0,1–0,6%.
Nền kim loại là phần kim loại ferit hay peclit bao quanh graphit trong gang.
• Cacbon 2,8–3,5%: càng nhiều cacbon càng dễ chảy nhưng graphit càng nhiều, cơ tính càng thấp, nên ngày nay chuộng gang cacbon thấp.
• Silic 1,5–3% là nguyên tố thúc đẩy tạo graphit mạnh nhất; mangan 0,5–1,0% cản tạo graphit nhưng nâng cơ tính.
• Phôt pho 0,1–0,2% tăng độ chảy loãng và tính chống mài mòn, quá 0,5% làm gang giòn; lưu huỳnh 0,08–0,12% có hại vì giảm độ chảy loãng và cản tạo graphit.
• Muốn nâng cơ tính thì giảm cacbon xuống 2,2–2,5% (phải dùng lò điện vì nhiệt độ chảy tăng), biến tính bằng 65% ferô silic và 35% Al cho vào trước khi rót để làm nhỏ graphit, hợp kim hoá để hoá bền nền, hoặc nhiệt luyện.
• Đọc mác gang xám GXxx–xx: hai số là giới hạn bền kéo và giới hạn bền uốn tối thiểu (kG/mm2) — ví dụ GX15–32 có bền kéo 150 N/mm2, bền uốn 320 N/mm2.
• Chọn theo độ bền: GX10–GX15 (nền ferit) làm vỏ, nắp không chịu lực; GX15–GX25 làm vỏ hộp giảm tốc, mặt bích chịu tải nhẹ; GX25–GX30 làm bánh răng, bánh đà, thân máy quan trọng; GX30–GX40 làm chi tiết chịu tải cao, chịu mài mòn như trục chính, vỏ bơm thuỷ lực.
Gang xám dùng cho chi tiết chịu nén, tránh dùng nơi chịu kéo cao.
• Đúc trong khuôn kim loại thì lớp bề mặt nguội nhanh biến thành gang trắng cứng, chống mài — gọi là gang xám biến trắng, dùng làm bi nghiền, trục cán, trục nghiền.
• Gang cầu là loại bền nhất trong các gang graphit: cho Mg hoặc Ce (0,04–0,08%) vào gang xám lỏng để graphit vo thành cầu, bề mặt ít bị phân cắt nên bền kéo 400–1000 MPa, độ giãn dài 5–15%, độ dai va đập 300–600 kJ/m2, độ cứng 140–350 HB, ít phá huỷ giòn.
• Để cầu hoá được thì cacbon và silic phải cao tới 5–6% cho đủ graphit hoá, lưu huỳnh phải rất ít (dưới 0,01%) vì cản cầu hoá, còn Ni dưới 1% và Mn 2% nâng cơ tính.
• Đọc mác GCxx–xx: hai số là bền kéo tối thiểu và độ giãn dài — ví dụ GC45–5 có bền kéo 450 MPa, độ giãn dài 5%.
• Gang cầu ferit GC38–17, GC42–12 bền thấp nên ít dùng; gang cầu peclit GC50–2, GC60–2 dùng làm trục khuỷu, trục cán; gang cầu tôi đẳng nhiệt thành bainit GC70–3, GC100–4 bền cao, dùng làm chi tiết quan trọng.
• Nâng cơ tính gang cầu bằng Ni hoá bền pha ferit và tôi đẳng nhiệt biến thành bainit.
• Gang dẻo dẻo nhờ ủ từ gang trắng: cacbon thấp 2,2–2,8%, silic 0,8–1,4%, tổng cacbon–silic khoảng 3,5%; vật đúc phải thành mỏng để nguội nhanh thành gang trắng rồi mới ủ.
• Graphit ở dạng cụm bông thu gọn nên gang dẻo có bền kéo 300–600 MPa, độ giãn dài 5–15%, độ cứng 160–260 HB — cơ tính nằm giữa gang xám và gang cầu.
• Đọc mác GZxx–xx: hai số là bền kéo tối thiểu và độ giãn dài — ví dụ GZ45–6 có bền kéo 450 MPa, độ giãn dài 6%.
• Gang dẻo ferit có các mác GZ30–6, GZ33–8, GZ35–10, GZ37–12; gang dẻo peclit có GZ45–7, GZ50–5, GZ55–4, GZ60–3, bền cao hơn.
• Gang dẻo dùng cho chi tiết đồng thời cần hình dạng phức tạp, thành mỏng và chịu va đập: chi tiết ô tô, máy nông nghiệp, máy dệt, van, co nối, mắt xích, thân kìm; giá cao vì nấu luyện và ủ lâu.
• Gang hợp kim: thêm Cr, Ni, Mn, Cu vào gang để hoá bền nền ferit, làm nhỏ peclit, tăng độ thấm tôi, chống mài mòn và chống ăn mòn — Cr làm tăng mạnh độ thấm tôi, Mn và Ni làm tăng độ bền, Cu nâng cao tác dụng chống ăn mòn.
• Nhiệt luyện gang (tôi và ram) làm tăng độ bền, độ cứng và tính chống mài mòn: khi tôi, gang nung thành austenit và graphit rồi tôi thành mactenxit, austenit dư và graphit.
• Ram thấp 150–250 °C cho mactenxit ram và graphit, ram trung bình 300–450 °C cho troxtit ram và graphit, ram cao 500–650 °C cho xoocbit ram và graphit; tôi đẳng nhiệt biến gang cầu thành bainit.
Dùng để làm gì
Gang xám làm thân máy, bệ máy, vỏ hộp số, mặt bích, bánh răng tốc độ chậm, bánh đà, xéc măng, sơ mi, ổ trượt, block xy lanh; gang cầu thay thép làm trục khuỷu, trục cán, bánh răng, ống dẫn nước — dùng khi chi tiết hình phức tạp, cần chịu kéo và chịu va đập mà vẫn lợi dụng được tính đúc tốt của gang; gang dẻo làm chi tiết thành mỏng, hình phức tạp, chịu va đập trong ô tô, máy nông nghiệp, máy dệt, cùng cuốc bàn và guốc hãm xe lửa; gang trắng chủ yếu để luyện thép và ủ thành gang dẻo.
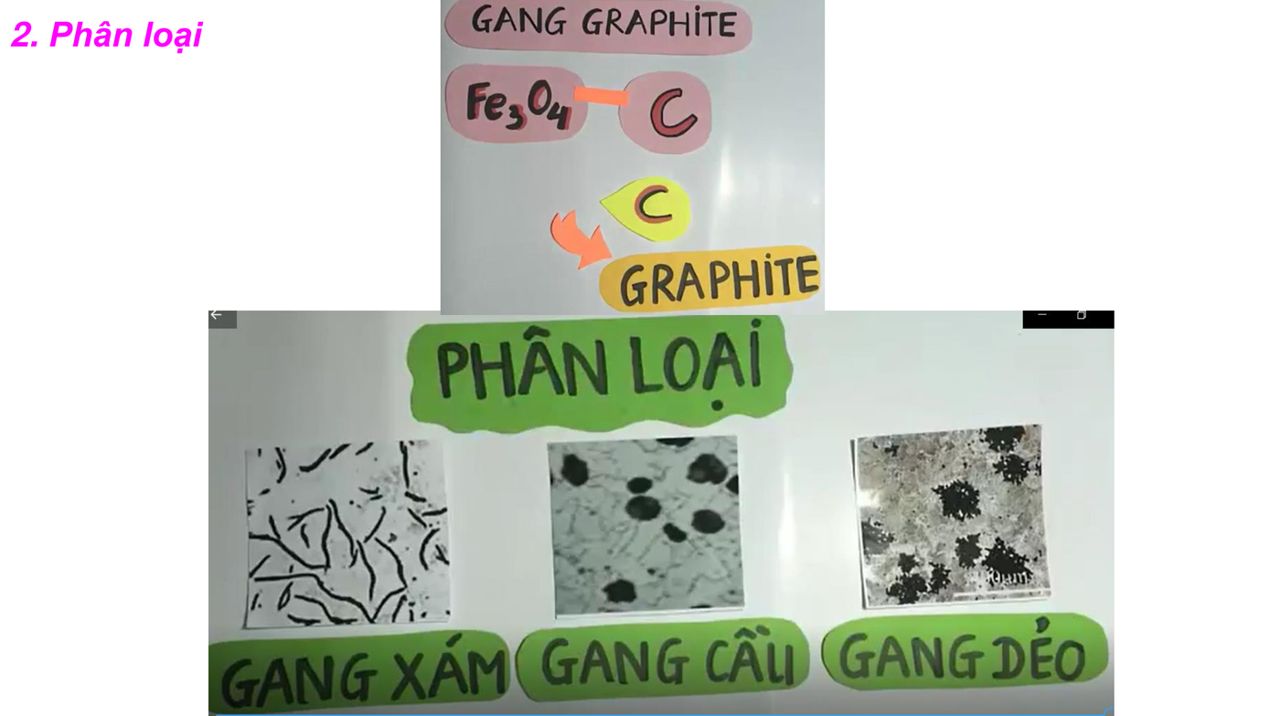
Ba dạng graphit quyết định cơ tính gang: tấm (gang xám), cầu (gang cầu), cụm bông (gang dẻo)
Học về gì: Chương này học cách đọc mác thép và chọn thép cho đúng việc: thép cacbon, thép hợp kim, thép kết cấu, thép dụng cụ và thép không gỉ, chịu nhiệt, chống mài mòn.
Nhớ gì:
• Thép cacbon là hợp kim sắt – cacbon với C nhỏ hơn 2,14%, dùng nhiều nhất trong cơ khí (chiếm 60–70%).
• C càng tăng thì độ bền, độ cứng tăng, độ dẻo, độ dai giảm; độ bền lớn nhất ở C khoảng 0,8–1,0%, cao hơn nữa thép giòn.
• C ≤ 0,25% làm kết cấu, lá dập nguội; C 0,3–0,5% làm trục, bánh răng; C 0,55–0,65% làm lò xo, nhíp; C ≥ 0,7% làm dao, khuôn, dụng cụ đo.
• Mn và Si khử ôxy và hoà tan vào ferit làm tăng cơ tính; P gây giòn nguội, S gây giòn nóng nên cả hai giữ ≤ 0,05%.
• Thép sôi khử ôxy chưa triệt để nên mềm, dẻo, dập nguội tốt; thép lặng khử ôxy triệt để nên cứng hơn.
Thép sôi là thép khử ôxy chưa triệt để nên khi đúc còn sinh khí CO, để lại rỗ khí. Thép lặng là thép khử ôxy triệt để.
• Đọc mác thép cacbon: CTxx là thép chất lượng thường, xx là giới hạn bền kéo σb theo kG/mm2 (CT38 có σb khoảng 380 MPa trở lên, dùng trong xây dựng); BCTxx quy định cả thành phần hoá học; Cxx là thép kết cấu chất lượng tốt, xx là phần vạn cacbon (C45 có 0,45% C; chữ A cuối mác là loại tốt, P và S ≤ 0,03%); CDxxA là thép dụng cụ cacbon (CD80 có 0,8% C).
• Chữ s, n cuối mác chỉ thép sôi, nửa lặng; không ghi là thép lặng.
• Tính hàn đánh giá bằng cacbon tương đương:
• CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
• CE càng thấp càng dễ hàn.
• Hàn tốt: thép C thấp như CT33, CT34, CT38.
• Hàn trung bình: thép cacbon trung bình, phải nung nóng sơ bộ và làm nguội chậm.
• Hàn hạn chế: thép cacbon cao, thép hợp kim cao, chỉ hàn để sửa chữa, bắt buộc nung nóng trước và giữ nhiệt trong khi hàn.
• Hàn xấu: gang và thép hợp kim đặc biệt.
• Thép hợp kim được thêm cố ý Cr, Mn, Si, Ni, W, Mo, V, Ti; theo tổng lượng nguyên tố hợp kim: thấp nhỏ hơn 2,5%, trung bình 2,5–10%, cao lớn hơn 10%.
• Cách đọc mác: số đầu là phần vạn cacbon, chữ là nguyên tố hợp kim, số sau là phần trăm của nó, xấp xỉ 1% thì không ghi — 40Cr có 0,40% C và khoảng 1% Cr; 12Cr18Ni9Ti có 0,12% C, 18% Cr, 9% Ni, khoảng 1% Ti.
• Mn, Cr, Mo, W, Ti tạo cacbit làm tăng độ cứng, chống mài mòn và cứng nóng; Cr, Ni tăng bền mà vẫn giữ độ dẻo dai, Mn và Si tăng bền mạnh nhưng dùng nhiều làm thép giòn.
• Nguyên tố hợp kim làm chậm phân hoá austenit nên tăng độ thấm tôi — tôi thấu được tiết diện lớn; khi ram, cacbit tiết ra nhỏ mịn làm tăng độ cứng.
• Giòn ram loại I xuất hiện khi ram ở 280–350 °C nên tránh khoảng này; loại II ở 500–650 °C khi làm nguội chậm, khắc phục bằng làm nguội nhanh sau ram hoặc thêm 0,5% Mo.
• Thép thấm cacbon có C 0,10–0,25%, thấm cacbon rồi tôi, ram thấp, bề mặt 60–62 HRC mà lõi vẫn dẻo dai, làm bánh răng, cam, chốt — các mác C15, C20, 20Cr, 20CrNi, 18CrMnTi.
• Thép Cr–Ni có σb 1000–1200 MPa, thép Cr–Mn–Ti 1000–1500 MPa mà rẻ hơn vì không chứa Ni.
• Thép hoá tốt có C 0,3–0,5%, tôi, ram cao, làm trục, bánh răng chịu tải — C45 (σb 750–850 MPa), 40Cr (σb 800–950 MPa), 40CrNi, 38CrMoA (thêm Mo chống giòn ram, làm chi tiết trên 50 mm).
Thép hoá tốt là thép đã tôi rồi ram cao để có cơ tính tổng hợp tốt.
• Thép Cr–Mn–Si như 40CrMn, 38CrMnSi đạt σb 1000–1100 MPa, tôi thấu φ40–50.
• Thép đàn hồi có C 0,55–0,65%, tôi, ram trung bình, làm lò xo, nhíp — C65, 65Mn (giới hạn đàn hồi ≤ 800 MPa), 60Si2 (2% Si, giới hạn đàn hồi ≥ 1100 MPa).
Dao cắt cần độ cứng trên 60 HRC và giữ độ cứng khi nóng.
• Thép cacbon CD70–CD130 rẻ, dễ gia công nhưng thấm tôi thấp (tôi thấu φ ≤ 11 mm), cứng nóng thấp, chỉ cắt 5–11 m/phút, không làm việc quá 200–250 °C, làm dũa, cưa, ta rô.
• Thép hợp kim 90CrSi, 140CrW5 cắt 10–14 m/phút, làm dao phức tạp hơn.
• Thép gió (80W18Cr4V, 90W9Cr4V2) nhiều W, Cr, V, tôi 1230–1290 °C, ram ba lần 560 °C, cắt 25–35 m/phút, làm việc tới 560–600 °C, làm dao phay, mũi khoan.
Thép gió là thép dụng cụ cắt gọt tốc độ cao, tự tôi, hợp kim chủ yếu là vonfram và crôm.
• Trong thép gió: W tạo tính cứng nóng, Cr khoảng 4% tăng độ thấm tôi, V giữ hạt nhỏ, Co tăng cứng nóng, 1% Mo thay được 2% W.
• Hợp kim cứng BK8 (8% Co, 92% WC), T15K6 (15% TiC, 6% Co) và nhóm ba cacbit TT11K8 cứng 82–90 HRA, cắt tới 300 m/phút, cứng nóng tới 800–1000 °C nhưng giòn, không chịu va đập, chỉ làm dao nhỏ, khuôn dập, khuôn kéo.
• Khuôn dập nguội cần độ cứng 58–62 HRC: khuôn bé dùng CD100–CD120, khuôn lớn dùng thép 12% Cr như 200Cr12; khuôn dập nóng có C 0,30–0,50%, độ cứng vừa 35–46 HRC vì tiếp xúc phôi nóng tới 1100 °C (50CrNiMo làm khuôn rèn).
• Dụng cụ đo chính xác cao dùng 111Cr, 140CrMn, độ cứng 63–65 HRC, kích thước ổn định (hệ số giãn nở nhiệt chỉ 10-5–10-6/°C); dụng cụ đo chính xác thấp dùng C15, C20 thấm cacbon hoặc C45 tôi bề mặt.
• Thép ổ lăn OL100Cr1,5 tôi trong dầu 850–860 °C, ram thấp, độ cứng ≥ 65 HRC; thép lá dập nguội C08s, C10s rất dẻo; thép dễ cắt thêm P, S, Pb để phoi dễ gãy, làm bulông, đai ốc, vít; thép ray ký hiệu P45, P60.
Thép không gỉ cần Cr ≥ 12,5%.
Thép không gỉ là thép không bị gỉ.
• Loại austenit (12Cr18Ni9Ti, họ 18-8) chống ăn mòn tốt nhất, dẻo, dễ hàn, dùng trong hoá chất, thực phẩm, chịu nhiệt tới 900–1000 °C; thêm 2–3% Mo chịu được axít HCl.
• Loại ferit (Cr trên 13%, không Ni) rẻ hơn, có từ tính; loại mactenxit (12–17% Cr, 0,15–1,1% C) cứng, bền, chịu nhiệt dưới 450 °C, làm lò xo, dụng cụ đo, dụng cụ y tế.
• Thép bền nóng làm xupap xả 40Cr9Si2 (chịu 650–700 °C) và nồi hơi, tua bin hơi (540–560 °C); nồi hơi dưới 450 °C dùng CT34, CT38, C15, C20, ống quá nhiệt dùng 12CrMo.
Thép bền nóng là thép giữ được độ bền khi làm việc ở nhiệt độ cao.
• Thép Hadfield 130Mn13Đ (0,9–1,3% C, 11,4–14,5% Mn) càng va đập, ma sát mạnh càng cứng bề mặt, làm răng gầu xúc, xích xe tăng, ghi ray.
• Mác nước ngoài: Mỹ AISI/SAE — 1045 có 0,45% C; thép hợp kim 4 số, hai số đầu chỉ nguyên tố chính (41xx là Cr–Mo, 51xx là Cr, 86xx là Ni–Cr–Mo); thép gió T1 tương đương 80W18Cr4V.
• Nhật JIS: S45C có 0,45% C, SCr440 tương đương 40Cr, SKH2 tương đương 80W18Cr4V, SUS304 tương đương 8Cr18Ni10.
Dùng để làm gì
Bánh răng hộp số ô tô dùng thép thấm cacbon 20CrNi hoặc 18CrMnTi; trục bậc chịu tải trung bình, va đập và xoắn dùng thép hoá tốt C40, C45 hoặc 40Cr; lò xo xe máy dùng 60Si2; lưỡi cưa đĩa cắt nhanh dùng thép gió 80W18Cr4V; ổ lăn nhỏ dùng OL100Cr1,5; bu lông cấp bền 4.6 dùng CT34, CT38 hoặc C15, C20; thước cặp dùng thép dụng cụ đo 111Cr hoặc 140CrMn; thép hộp yêu cầu giới hạn bền trên 600 N/mm2 dùng CT51; chi tiết trong môi trường ăn mòn dùng thép không gỉ họ 18-8; răng gầu xúc, ghi ray dùng thép Hadfield 130Mn13Đ.
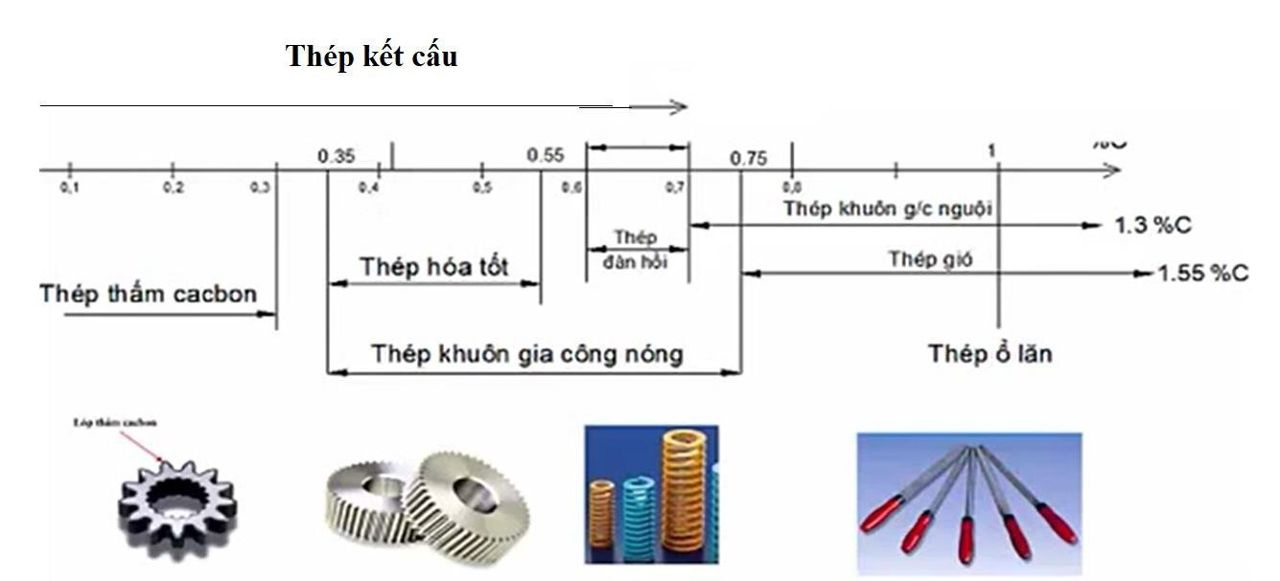
Sơ đồ phân loại thép kết cấu theo %C
Học về gì: Chương này học các kim loại màu thông dụng — nhôm, đồng, thiếc, chì, kẽm — và hợp kim của chúng, cùng babit ổ trượt và hợp kim cứng thiêu kết: đọc mác ra sao, loại nào dùng khi nào.
Nhớ gì:
• Nhôm nguyên chất rất nhẹ (khối lượng riêng 2,7 g/cm3, bằng khoảng 1/3 thép), dẫn điện bằng 62% đồng, dẫn nhiệt tốt, rất dẻo, dễ cán kéo; chống ăn mòn nhờ lớp màng oxit Al2O3 sít chặt trên bề mặt.
• Nhược điểm của nhôm là độ bền thấp (khoảng 60 N/mm2) nên chủ yếu dùng hợp kim nhôm.
• Đọc mác: Al99 là nhôm chứa 99% Al.
• Hợp kim nhôm biến dạng chia làm hai loại: không hoá bền được bằng nhiệt luyện (chỉ hoá bền bằng biến dạng nguội) và hoá bền được bằng nhiệt luyện (tôi rồi hoá già).
• Ký hiệu hợp kim biến dạng ghi rõ từng nguyên tố, ví dụ AlCu4,4Mg0,5Mn0,8 có 4,4% Cu, 0,5% Mg, 0,8% Mn; hợp kim đúc thêm chữ Đ ở cuối, ví dụ AlSi7Mg0,3Đ.
• Hợp kim nhôm chia làm hai loại chính: hợp kim biến dạng (ít nguyên tố hợp kim, cán kéo được) và hợp kim đúc (nhiều nguyên tố hợp kim, có cùng tinh nên tính đúc cao nhưng giòn hơn).
• Đura là hợp kim Al–Cu–Mg, độ bền 450–480 MPa gần bằng thép cacbon mà nhẹ hơn nhiều, dùng trong hàng không, nhưng chống ăn mòn kém nên phải phủ một lớp nhôm nguyên chất.
• Đura phải tôi ở 505–510 °C rồi hoá già tự nhiên 5–7 ngày mới đạt độ bền cao nhất.
Hoá già tự nhiên là giữ hợp kim đã tôi ở nhiệt độ thường 5–7 ngày để độ bền tăng dần tới cực đại.
Độ bền riêng của đura rất lớn (σb/γ = 15–16, gấp hơn 2 lần thép CT51 chỉ 6,0–6,5).
• Hợp kim AlCu4 sau tôi có độ bền 250–300 MPa, hoá già tự nhiên 5–7 ngày đạt tới 400 MPa.
• Silumin là hợp kim đúc Al–Si (10–13% Si), đúc được chi tiết phức tạp nhưng tải nhẹ; biến tính bằng muối NaF và NaCl làm tinh thể Si nhỏ mịn, độ bền tăng từ 130 lên 180 MPa.
• Silumin phức tạp (như AlSi8Mg) làm pit tông, thân và nắp động cơ ô tô, độ bền 200–250 MPa.
• Đồng nguyên chất dẫn điện và dẫn nhiệt chỉ sau bạc, nặng 8,94 g/cm3, nóng chảy ở 1083 °C, rất dẻo, chống ăn mòn nhờ lớp oxit Cu2O, nhưng độ bền thấp nên trong kỹ thuật chủ yếu dùng hợp kim đồng.
• Tạp chất P và Fe làm giảm mạnh độ dẫn điện của đồng.
• Đọc mác: Cu99,95 là đồng chứa 99,95% Cu.
• Đồng qua biến dạng nguội thì độ bền tăng từ 220 lên 425 MPa; gia công cắt gọt kém do phoi quá dẻo nên thường cho thêm chì vào.
• Latông (đồng thau, ký hiệu L) là hợp kim đồng với kẽm: LCuZn30 có 30% Zn và 70% Cu, độ dẻo cao nhất, dùng làm vỏ đạn.
• Latông chứa dưới 35% Zn chỉ có một pha, rất dẻo, dập sâu được; chứa khoảng 40% Zn có hai pha, cứng và bền hơn nhưng ít dẻo hơn.
• Thêm Pb làm dễ cắt gọt, thêm Sn tăng chống ăn mòn, thêm Al và Ni tăng cơ tính.
• Latông làm ống dẫn nhiệt, dẫn nước và chi tiết làm việc trong nước biển.
• Pha α là dung dịch rắn Zn trong Cu, quyết định tính dẻo; pha β là pha điện tử CuZn cứng và giòn nên không dùng latông chứa trên 45% Zn.
• Brông (đồng thanh, ký hiệu B) là hợp kim đồng với nguyên tố khác trừ kẽm.
• Brông thiếc chứa dưới 15% Sn, bền, dẻo, chống ăn mòn tốt, tính đúc tốt, làm bạc lót và bánh răng (BCuSn5Zn5Pb5); loại đúc chứa trên 10% Sn dùng làm tượng đài, chuông.
• Brông nhôm bền hơn brông thiếc, chống ăn mòn tốt trong nước biển, rẻ hơn nên thường thay brông thiếc, làm bạc lót trục và chi tiết hải quân.
• Brông nhôm loại một pha chứa 5–9% Al làm bộ ngưng hơi, tiền xu; loại hai pha chứa trên 9,4% Al (BCuAl10Fe4Ni4) bền và cứng hơn, có thể nhiệt luyện, làm bạc lót trục.
• Brông berili BCuBe2 (2% Be) có giới hạn đàn hồi cao, làm lò xo thiết bị điện, không phát tia lửa khi va đập.
• Thiếc, chì, kẽm đều nóng chảy thấp và mềm: thiếc 232 °C, dùng để hàn và tráng tôn làm đồ hộp; chì 327 °C, làm cực ắc quy, cầu chì, lót thùng axit, tấm chắn phóng xạ; kẽm 410 °C, chống ăn mòn tốt, tráng kẽm tôn lợp và kết cấu thép, đồng thời là thành phần chính của latông.
• Thiếc rất mềm, độ cứng chỉ 5–8 HB; kẽm có khối lượng riêng 7,14 g/cm3.
Hợp kim ổ trượt làm theo nguyên lý hạt cứng phân bố trên nền mềm: phần mềm mòn đi tạo rãnh chứa dầu bôi trơn nên hệ số ma sát nhỏ và ít làm mòn cổ trục thép.
• Babit thiếc (83% Sn, 11% Sb, 6% Cu) dùng cho ổ trượt quan trọng, tốc độ lớn như tuốc bin, động cơ Diezen.
Babit là tên chung của hợp kim ổ trượt trên cơ sở kim loại chảy thấp như Sn, Pb, Zn, Al, rất mềm nên ít làm mòn cổ trục thép.
• Babit chì rẻ hơn, thay babit thiếc trong động cơ xăng (PbSn6Sb6Cu1, PbSn16Sb16Cu1).
• Babit nhôm AlSn chịu được áp lực 200–300 kG/cm2 và tốc độ tới 20 m/s trong động cơ diezen.
• Để chịu áp lực cao và tiết kiệm kim loại màu, hợp kim ổ trượt được tráng lên máng bằng thép C08.
• Ổ chịu áp lực lớn và tốc độ cao dùng brông thiếc, brông chì BCuPb30 và gang xám (graphit là hạt mềm, peclit là nền cứng); brông chì BCuPb30 làm ổ trượt quan trọng như tua bin công suất lớn.
• Hợp kim cứng chế tạo bằng luyện kim bột: trộn bột cacbit vonfram WC, cacbit titan TiC với coban Co làm chất dính kết, rồi ép và thiêu kết.
• Nhóm một cacbit BK8 có 8% Co và 92% WC; nhóm hai cacbit T15K6 có 15% TiC, 6% Co và 79% WC; nhóm ba cacbit TT11K8 có 11% (TiC + TaC), 8% Co và 82% WC.
• Hợp kim cứng rất cứng (82–90 HRA), chống mài mòn rất cao, cứng nóng cao nhưng hơi giòn, dùng làm dao cắt, khuôn kéo, khuôn dập.
• Luyện kim bột gồm ba bước: chế tạo bột, tạo hình bằng ép (100–1000 MPa), thiêu kết trong khí bảo vệ.
Thiêu kết là nung bột đã ép trong khí bảo vệ để các hạt dính chặt thành khối rắn.
Về tốc độ cắt: hợp kim cứng cắt tới 300 m/phút, nhanh gấp khoảng 10 lần thép gió (25–35 m/phút); hợp kim cứng cứng nóng tới 800–1000 °C.
• Luyện kim bột còn dùng làm đĩa cắt kim cương nhân tạo, vật liệu mài SiC, và thép gió bột bền hơn 1,5–3 lần thép gió thường.
Dùng để làm gì
Đura làm khung máy bay, sườn tàu biển, khung xe; silumin đúc pit tông, thân và nắp động cơ ô tô; nhôm làm dây cáp điện, tấm lợp, đồ hộp; latông làm ống dẫn nước, ống dẫn nhiệt và chi tiết làm việc trong nước biển; brông thiếc và brông nhôm làm bạc lót, bánh răng, chi tiết hải quân; babit thiếc làm ổ trượt tuốc bin và động cơ Diezen; hợp kim cứng BK8, T15K6 làm dao cắt và khuôn dập, khuôn kéo. Đura còn làm nắp quy lát, trục khuỷu, thanh truyền ô tô và trực thăng; babit chì làm ổ trượt động cơ xăng; brông chì làm ổ trượt tua bin công suất lớn; hợp kim cứng làm mũi khoan đất, đá.
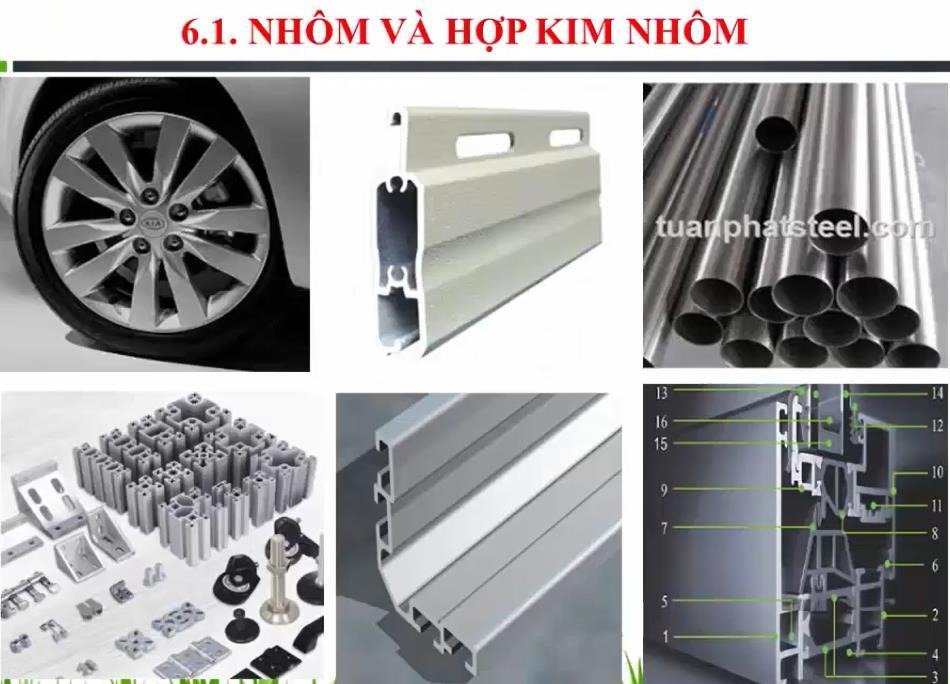
Ứng dụng hợp kim nhôm: mâm xe, thanh định hình, ống nhôm
Học về gì: Chương này học về các vật liệu không lấy kim loại làm thành phần chính: chất dẻo (làm từ polyme), composite (nền + cốt), cao su, gỗ, amiang, cùng gốm, thuỷ tinh và xi măng – bê tông — nhẹ, cách điện, chống ăn mòn tốt nhưng cơ tính thấp hơn kim loại, nên phải biết chọn đúng loại cho đúng chỗ. Gia công chất dẻo gồm nung nóng, ép tạo hình rồi làm nguội — bằng cán, đùn, đúc phun hoặc thổi vật rỗng.
Nhớ gì:
• Polyme là chuỗi dài gồm nhiều mắt xích monome lặp lại; khối lượng riêng chỉ khoảng 0,9–2,2 g/cm3 nên rất nhẹ, cách điện, cách nhiệt, cách âm và chịu axit, kiềm tốt.
Monome là phân tử nhỏ, nhiều monome nối lại thành polyme.
• Nhược điểm của polyme là cơ tính thấp, dễ lão hoá: cứng dần, giòn, nứt theo thời gian, chủ yếu do oxy hoá.
• Polyme có 4 dạng mạch: thẳng (PE, PA), nhánh, lưới (cao su lưu hoá) và không gian (êpoxy, phenol).
• Bền kéo của polyme chỉ khoảng 100 MPa, nhưng dãn dài tới 1000%; nhiệt độ tăng thì mô đun và độ bền kéo giảm, độ dẻo tăng.
• Polyme vô định hình truyền được ánh sáng (PC 80%, PET 90%).
Nhiệt dẻo (PE, PP, PVC, PA, PC, ABS, PTFE) nung nóng thì chảy mềm và tạo hình lại được; nhiệt rắn (nhựa phenol, êpoxy) sau lần tạo hình đầu tiên thì không chảy mềm lại được — chọn nhiệt dẻo khi cần tạo hình lại, tái chế; chọn nhiệt rắn khi cần chịu nhiệt, chịu hoá chất và giữ nguyên hình dạng.
• Chất dẻo còn thêm chất dẻo hoá 10–20% để tăng tính dẻo, chất độn 40–70% (bột gỗ, mica, sợi thuỷ tinh, giấy, vải) để nâng cơ tính và giảm giá thành, cùng chất ổn định làm chậm lão hoá, chất tạo màu và chất đóng rắn.
• PE dùng làm túi nilon, ống nước, áo mưa, bọc dây điện; PP làm hộp đựng, vỏ ắc quy, ống dẫn, bàn ghế; PVC làm ống nước, vỏ dây điện, tấm lót sàn.
• PA (nylon) làm bánh răng, ổ trượt, lưới đánh cá; PC làm nón bảo hiểm, kính; ABS làm vỏ điện thoại, đồ chơi; PTFE làm lớp chống dính, chi tiết điện chịu nhiệt.
• Ngoài ra: PS làm hộp ắc quy, bảng điện; PMMA làm kính, cửa máy bay; nhựa phenol làm vỏ mô tơ điện; nhựa polyeste làm chi tiết ô tô, thuyền composite; nhựa silicon cách điện ở nhiệt độ cao.
• Chu kỳ tạo hình có 3 bước: nung nóng hỗn hợp đến nhiệt độ tạo hình, ép tạo hình bằng áp lực, rồi làm nguội.
• Cán: nhựa nhiệt dẻo qua khe trục cán thành tấm, màng (áo mưa, túi nilon); đùn: trục vít đẩy nhựa nóng chảy qua đầu đùn thành ống, tấm (ống PVC).
• Đúc phun: phun nhựa vào khuôn, làm bánh răng PA, puly; thổi vật rỗng: đưa phôi vào khuôn, đóng khuôn, thổi khí, tháo khuôn lấy chai, lọ.
• Cao su đàn hồi cao (dãn tới khoảng 1000%), chịu tải thay đổi tốt, cách điện, không thấm khí và nước.
• Lưu hoá bằng lưu huỳnh: 1–5% cho cao su mềm đàn hồi, tới 30% thành êbônit cứng không đàn hồi.
Lưu hoá bằng lưu huỳnh là lưu huỳnh nối các mạch cao su với nhau thành mạch không gian, làm cao su bền và đàn hồi. Êbônit là cao su bão hoà lưu huỳnh, cứng và không đàn hồi.
• Cao su dùng làm lốp xe, đai truyền, băng tải, vòng đệm làm kín, ống dẫn áp suất thấp.
• Cao su thiên nhiên lấy từ mủ cây hêvêa (latex), tỷ trọng 0,91–0,93 g/cm3, ở 80–100°C trở nên dẻo, ở −70°C bị giòn.
• Cao su đặc biệt: cloropren chịu dầu mỡ, chống lão hoá ôzôn, bọc dây cáp cao áp; nitril ổn định trong xăng dầu từ −30 đến 130°C, làm ống dẫn dầu, phớt bơm dầu; uretan chống mài mòn cao, làm lốp xe, băng tải; silicon chịu nhiệt −55 đến 250°C.
Composite gồm pha nền (liên tục, liên kết và bảo vệ cốt, truyền lực cho cốt) và pha cốt (gián đoạn, chịu tải chính); muốn nhẹ mà cứng thì chọn vật liệu có mô đun riêng E/ρ và độ bền riêng σb/ρ cao — sợi cacbon và sợi kevlar vượt xa thép và nhôm ở hai chỉ số này.
• Phân loại composite theo nền: polyme, kim loại, gốm, cacbon; theo cốt: cốt hạt, cốt sợi, composite cấu trúc.
• Cốt sợi phân bố một chiều, ngẫu nhiên, dệt hai chiều hoặc đan ba chiều.
• Panel sandwich gồm hai lớp mặt chịu lực và lõi xốp tổ ong ở giữa, cách nhiệt, cách âm.
• Composite cốt hạt: bê tông (nền xi măng, cốt cát đá sỏi) dùng trong xây dựng; hợp kim cứng (nền Co, cốt hạt WC, TiC) làm dụng cụ cắt.
• Composite cốt sợi: sợi thuỷ tinh + nhựa polyeste bền, nhẹ, chống ăn mòn, cách điện, giá rẻ, làm mui xe hơi, vỏ xuồng ca nô, bồn chứa nước, ống composite.
• Sợi cacbon hoặc sợi bo + nhựa êpoxy bền gấp 4–5 lần sợi thuỷ tinh, dùng cho cánh máy bay, thân máy bay quân sự, dụng cụ thể thao; sợi kevlar làm áo chống đạn.
• Chế tạo composite bằng lăn tay, phun phủ, đúc chuyển nhựa RTM, hút chân không, hoặc quấn sợi lên lõi ống để làm ống composite.
• Nhựa nền thường dùng là polyeste, vinylester (chống ăn mòn, chịu nhiệt tới 140°C, loại SW977-S tới 200°C), gelcoat phủ mặt ngoài; nhựa PU làm xốp cách nhiệt ô tô, lõi tàu thuỷ, đệm ghế.
• Gỗ nhẹ, độ bền riêng cao, dẫn nhiệt thấp, khử rung tốt, gia công đơn giản.
• Amiang là sợi khoáng thiên nhiên, chịu lửa cao, dẫn nhiệt thấp, cách nhiệt, cách điện, làm má phanh, găng tay chịu nhiệt — nhưng độc hại nên cần cẩn trọng khi dùng.
• Gốm (ceramic) cứng, chịu nhiệt, chịu mài mòn, dùng làm tấm lọc, ổ trượt xốp tự bôi trơn, bánh răng, vòng bi.
• Thuỷ tinh bền nén cao nhưng bền kéo, bền uốn thấp và giòn, dùng làm chai lọ, kính, dụng cụ thí nghiệm, sợi thuỷ tinh làm cốt composite và cáp quang.
• Xi măng pooclăng trộn cát, sỏi, đá thành bê tông (bền nén 5–60 MPa, bền kéo chỉ bằng 1/8–1/10 bền nén), thêm cốt thép thành bê tông cốt thép chịu kéo, uốn tốt hơn.
• Sợi thuỷ tinh (3–30 µm) làm cốt composite và cáp quang; xitan chịu mài tốt, làm ổ đỡ, ống dẫn hoá chất, vòi phun động cơ phản lực.
Xitan là vật liệu rắn đa tinh thể tạo thành bằng cách kết tinh định hướng thuỷ tinh.
• Gốm xốp làm tấm lọc có độ xốp 30–40% lọc được tạp chất cỡ 10 µm, loại hạt không cầu đạt 60–70% lọc được 1–2 µm.
• Ổ trượt gốm xốp có lỗ xốp 20–35% chứa dầu nên tự bôi trơn, dùng trong công nghiệp dệt và thực phẩm.
• Xi măng pooclăng nung đá vôi, đất sét và quặng sắt ở 1400–1500°C thành clinke rồi nghiền mịn; mác xi măng là giới hạn bền nén sau 28 ngày, ví dụ PC30 là 30 MPa.
• Bê tông ứng suất trước tạo ứng suất nén dư dọc cốt thép, dùng cho cầu đường sắt, đường cao tốc.
Dùng để làm gì
Làm vỏ bọc, ống dẫn, bao bì, đồ gia dụng bằng chất dẻo; làm mui xe hơi, vỏ xuồng ca nô, bồn chứa, ống composite, cánh tua bin gió, áo chống đạn bằng composite; làm lốp xe, đai truyền, đệm làm kín bằng cao su; làm cửa, tường, trần nhà, chi tiết chịu nhiệt, chịu mài mòn bằng gốm, thuỷ tinh, bê tông.
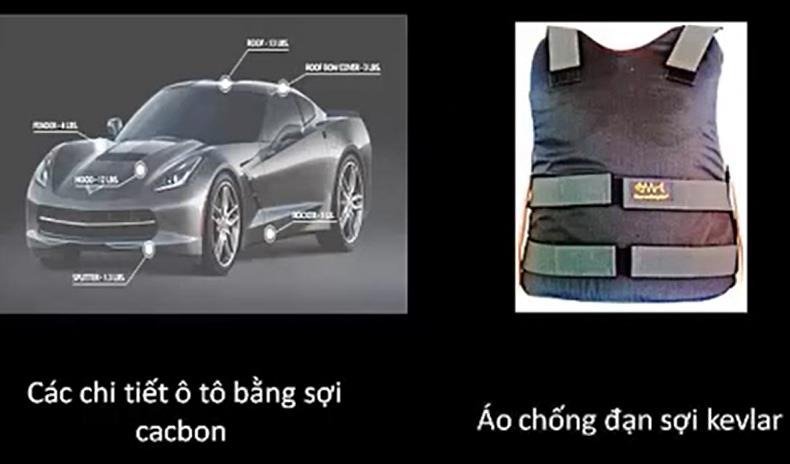
Ứng dụng composite: cánh quạt tua bin sợi thuỷ tinh, bồn chứa nước sợi thuỷ tinh, chi tiết ô tô bằng sợi cacbon, áo chống đạn sợi kevlar.
Học về gì: Chương này học về sự phá huỷ kim loại do ăn mòn và các cách bảo vệ: nhận biết dạng ăn mòn nào đang xảy ra, đo tốc độ ăn mòn, rồi chọn cách chống cho đúng — vì ăn mòn làm mất kim loại, gây nứt gãy, và chi phí chống ăn mòn rất lớn.
Nhớ gì:
• Ăn mòn kim loại là sự phá huỷ do tác dụng hoá học hay điện hoá của môi trường; ở các nước công nghiệp phát triển, chi phí cho ăn mòn và bảo vệ chiếm khoảng 4,2% GDP.
• Cứ 5 nhà máy luyện kim thì có 1 nhà máy chỉ sản xuất kim loại để bù lượng mất do ăn mòn.
• Ăn mòn hoá học (ăn mòn khô): kim loại tác dụng với dung dịch không điện ly hoặc khí khô ở nhiệt độ cao, điển hình là oxy hoá các chi tiết trong lò nung, động cơ đốt trong.
• Kim loại làm việc ở nhiệt độ cao phải vừa bền nhiệt (giữ được cơ tính) vừa chịu nhiệt (chống ăn mòn khí).
• Ăn mòn hoá học còn gặp trong dung dịch không điện ly: đa số chất hữu cơ không dẫn điện nên không xảy ra ăn mòn điện hoá, ví dụ thép cacbon trong dung môi hữu cơ; nếu có lẫn nước thì sẽ xảy ra ăn mòn điện hoá.
• Ăn mòn khí do các khí xâm thực O2, SO2, Cl2 ở nhiệt độ cao.
Ăn mòn điện hoá là dạng phổ biến và phá huỷ nhiều nhất: trên bề mặt kim loại hình thành vô số pin cục bộ, kim loại ở anôt tan ra thành ion, chất oxy hoá ở catôt nhận điện tử — khử H+ thoát khí H2 hoặc khử O2 thành nước.
Pin cục bộ là cặp anôt–catôt rất nhỏ hình thành trên cùng bề mặt kim loại.
• Phản ứng ở anôt:
• Me → Men+ + ne-
• Kim loại có điện thế càng âm càng dễ bị ăn mòn, ví dụ sắt (E0 = −0,44 V) bị ăn mòn khi nối với đồng (E0 = +0,34 V).
• Điện thế điện cực tiêu chuẩn ở 25°C: magiê −2,37 V, nhôm −1,67 V, kẽm −0,76 V, sắt −0,44 V, đồng +0,34 V, bạc +0,80 V, vàng +1,50 V.
• Kim loại có điện thế âm hơn hyđrô (0 V) bị ăn mòn trong axit không chứa oxy kèm thoát khí hyđrô.
• Các dạng ăn mòn điện hoá cần nhận biết: ăn mòn đều (mòn đều khắp bề mặt); ăn mòn tiếp xúc hay galvanic (hai kim loại khác nhau chạm nhau trong cùng môi trường, kim loại âm hơn bị ăn mòn); ăn mòn khe (chỗ thiếu oxy như dưới vòng đệm, mặt bích).
• Ăn mòn lỗ (lỗ sâu hơn đường kính lỗ, do lớp phủ bị thủng); ăn mòn tinh giới (ở biên giới hạt, hay gặp ở thép không rỉ).
• Ăn mòn nứt do ứng lực và ăn mòn mỏi: tổn thất kim loại ít nhưng khó thấy, rất nguy hiểm vì gây nứt, gãy đột ngột.
• Ngoài ra còn có: ăn mòn do chênh lệch khí — chỗ thiếu oxy hoà tan hình thành pin chênh lệch khí (mặt bích thép không rỉ, dưới vòng đệm pít tông trong nước biển).
• Ăn mòn lựa chọn — kim loại trong hợp kim có điện thế âm hơn nhiều so với kim loại nền nên bị hoà tan chọn lọc; ăn mòn mài mòn — mài mòn làm mất lớp bảo vệ thụ động.
• Tốc độ ăn mòn đo bằng tổn thất trọng lượng và độ thâm nhập:
• PTL = (m1 − m2)/(S·t) (mg/dm2·ngày)
• PTN = PTL·0,0365/γ (mm/năm), với γ là khối lượng riêng của kim loại.
• Bảo vệ bằng lớp phủ và xử lý môi trường: sơn (có pha chất ức chế ăn mòn), phủ chất dẻo (PVC, polyetylen), mạ, nhúng nóng (Zn, Sn, Al, Pb), phun kim loại, thấm kẽm, phốt phát hoá, crômat hoá, phủ ôxyt, men, thuỷ tinh.
Phốt phát hoá là nhúng chi tiết vào dung dịch axit phốtphoric nóng để tạo lớp phủ phốt phát trên bề mặt. Crômat hoá là nhúng chi tiết vào dung dịch axit chứa natri crômat để tạo lớp phủ bảo vệ.
• Lớp phủ phải kín, vì một lỗ thủng nhỏ cũng gây ăn mòn lỗ; khử oxy hoà tan trong nước (đun nóng, xử lý chân không, hoặc dùng Na2SO3, hydrazin N2H4), giữ độ ẩm tương đối dưới 50% trong không gian kín (dùng silicagen).
• Chất ức chế ăn mòn có hai loại: ức chế thụ động — đưa kim loại về trạng thái thụ động hoá; ức chế không thụ động — hấp phụ lên bề mặt kim loại làm chậm tốc độ ăn mòn.
• Hiệu quả ức chế đánh giá bằng hệ số bảo vệ:
• Z = [(P0 − PLC)/P0] · 100%
• Các lớp phủ cụ thể: nhúng nóng — Sn 232°C, Pb 327°C, Zn 419°C, Al 657°C; mạ trong chất điện ly, chi tiết cần mạ là catôt; phun kim loại nóng chảy bằng ngọn lửa hay plasma; thấm kẽm — nung thép trong hộp bột kẽm ở 440°C trong khí trơ; phủ ôxyt dày khoảng 10 µm; phủ men dày 0,8–2 mm từ men thuỷ tinh 60–75% SiO2.
Bảo vệ catôt: nối kim loại cần bảo vệ với protectơ (anôt hy sinh) có điện thế âm hơn (Mg, Al, Zn; nhôm, kẽm dùng trong nước biển, magiê dùng trong đất) hoặc dùng dòng điện ngoài một chiều qua điện cực phụ không tan (gang, graphit, hợp kim chì).
• Protectơ rẻ, hợp công trình nhỏ; dòng điện ngoài hợp diện tích rất lớn, luôn dùng kèm lớp sơn cách điện và kiểm tra định kỳ.
• Bảo vệ anôt chỉ dùng cho kim loại có thể thụ động hoá (như thép không rỉ chứa axit), nâng điện thế lên vùng thụ động trên đồ thị Pourbaix, kiểm tra ion Cl-.
• Vật liệu làm protectơ phải có điện thế âm hơn kim loại cần bảo vệ, dung lượng Q (A·h/kg) cao và ổn định, độ phân cực anôt nhỏ.
• Trong nước ngọt dùng Mg, Zn và hợp kim của chúng.
• Điện cực phụ cho dòng điện ngoài là anôt không tan: gang, graphit, hợp kim chì, Ti–Pb, Ta–Pt, Nb–Pt; làm việc được với mật độ dòng lớn tới hàng nghìn A/m2.
• Polyme cũng bị thoái hoá (lão hoá): oxy, ôzôn, tia cực tím và nhiệt làm đứt mạch, giảm cơ tính và đổi màu; chống bằng muội than, chất chống oxy hoá.
• Gốm chống ăn mòn khá cao, thuỷ tinh dùng để chứa các chất lỏng xâm thực.
• Lão hoá polyme có 4 dạng: vật lý — chất hoá dẻo bay hơi hoặc bị dung môi trích ly, dung môi thấm vào làm polyme trương lên gây nứt gãy.
• Lão hoá hoá học — oxy hoá làm biến dạng mạch cao phân tử; polypropylen, polystyren và polyamit nhạy với oxy hoá, ôzôn mạnh hơn oxy, polyme clo hoá không nhạy với oxy hoá.
• Lão hoá quang học — tia cực tím làm giảm độ bền đứt và đổi màu, chống bằng muội than; lão hoá do nhiệt — đứt mạch, tạo axit HCl khi nhiệt phân PVC, có thể gây cháy.
• Ăn mòn gốm là phá huỷ hoá học, cơ chế khác hẳn kim loại, tuỳ môi trường làm việc; gốm chống ăn mòn khá cao, thuỷ tinh dùng để chứa các chất lỏng xâm thực, vật liệu chịu lửa dùng ở nhiệt độ cao.
Dùng để làm gì
Bảo vệ tàu thuỷ, ống dẫn dưới đất và dưới biển, bồn chứa axit bằng thép không rỉ bằng protectơ kẽm hoặc dòng điện ngoài; bảo vệ chi tiết trong lò nung, động cơ bằng hợp kim chịu nóng; chống ăn mòn trong nước nồi hơi bằng cách khử oxy và hút ẩm; phủ sơn, mạ, nhúng nóng để bảo vệ chi tiết thép trong khí quyển.
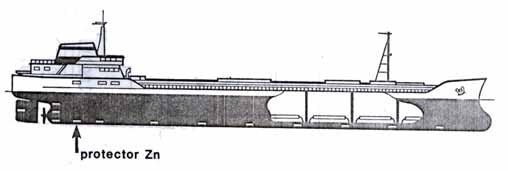
Hình 3.11: Bảo vệ tàu thuỷ bằng protectơ Zn.
• IV.1 — Giới thiệu về vật liệu; khái niệm và tính chất cơ bản: mối quan hệ giữa thành phần, cấu tạo và tính chất của vật liệu; đọc σb, σc, δ, HB/HRC, ak để chọn vật liệu theo điều kiện làm việc.
• IV.2 — Hợp kim và giản đồ pha: hợp kim, các pha và cách đọc giản đồ pha, nhất là giản đồ sắt–cacbon, để biết tổ chức, tính chất và nhiệt độ dùng khi đúc, gia công, nhiệt luyện.
• IV.3 — Nhiệt luyện: nung, giữ nhiệt rồi làm nguội với tốc độ quy định để thay đổi cơ tính của thép — ủ, thường hoá, tôi, ram và hoá bền bề mặt.
• IV.4 — Gang: phân biệt các loại gang theo hình dạng graphit, đọc mác gang và chọn đúng loại gang cho từng chi tiết.
• IV.5 — Thép: đọc mác thép và chọn thép cho đúng việc — thép cacbon, thép hợp kim, thép kết cấu, thép dụng cụ, thép không gỉ, chịu nhiệt, chống mài mòn.
• IV.6 — Kim loại và hợp kim màu: nhôm, đồng, thiếc, chì, kẽm và hợp kim của chúng, cùng babit ổ trượt và hợp kim cứng thiêu kết — đọc mác ra sao, loại nào dùng khi nào.
• IV.7 — Vật liệu phi kim loại: chất dẻo và composite: chất dẻo, composite, cao su, gỗ, amiang, gốm, thuỷ tinh, xi măng – bê tông — nhẹ, cách điện, chống ăn mòn tốt, chọn đúng loại cho đúng chỗ.
• IV.8 — Ăn mòn và bảo vệ kim loại: nhận biết dạng ăn mòn đang xảy ra, đo tốc độ ăn mòn, rồi chọn cách chống cho đúng.
Nguồn: Bngchuyn__i___cng.pdf — 2 trang (scan, 0 từ text). Nội dung được đọc trực tiếp từ ảnh render 150 dpi (pagerenders/bangp01.jpg, bangp02.jpg). Mỗi trang PDF gồm 2 ảnh nhúng (nửa trên + nửa dưới của bảng) — trang giấy là ảnh chụp 2 nửa bảng ghép lại.
Trang 1 — (2) -A. Conversion table - hardened steel (Bảng chuyển đổi - thép đã tôi cứng)
# | Cột | Thang / tải trọng / đầu đo (ghi trên bảng) |
1 | HR — SCALE C | 150Kgf LOAD DIA (HRC) |
2 | HV | (Vickers, không ghi tải trọng) |
3 | HK | 500gf LOAD and OVER (Knoop) |
4 | HB — HBS | 3000Kgf LOAD 10mm BALL (Brinell bi thép) |
5 | HB — HBW | 3000Kgf LOAD 10mm BALL (Brinell bi wolfram) |
6 | HR — SCALE A | 60Kgf LOAD DIA (HRA) |
7 | HR — SCALE B | 100Kgf LOAD 1/16" BALL (HRB) |
8 | HR — SCALE D | 100Kgf LOAD DIA (HRD) |
9 | HR — SCALE 15N | 15Kgf LOAD DIA (HR15N) |
10 | HR — SCALE 30N | 30Kgf LOAD DIA (HR30N) |
11 | HR — SCALE 45N | 45Kgf LOAD DIA (HR45N) |
12 | HS | (Shore, không ghi tải trọng) |
13 | TENSILE STRENGTH (APPROX) | Kg/mm2 (độ bền kéo gần đúng) |
• Hàng theo HRC từ 80 xuống (0): 80–20 ghi số thường; (18), (16), (14), (12) rồi (10), (8), (6), (4), (2), (0) ghi trong ngoặc đơn. Bảng chia 2 khối: khối trên HRC 80–51, khối dưới HRC 50–(0).
• HV: 1865 (HRC 80) → 160 (HRC (0)).
• HK: chỉ có từ HRC 70 trở xuống: 972 (HRC 70) → 174 (HRC (0)); trống ở HRC 71–80.
• HBS: chỉ có 2 ô: 500 (HRC 52), 487 (HRC 51); trống ở các hàng còn lại.
• HBW: chỉ có từ HRC 65 trở xuống: 739 (HRC 65) → 152 (HRC (0)); trống ở HRC 66–80.
• HRA: 92,1 (HRC 80) → 60,5 (HRC 20); trống dưới HRC 20.
• HRB: trống ở HRC 80–37; các giá trị HRC 36–25 ghi trong ngoặc đơn (109,0) → (101,5), rồi 100,0 (HRC 23) → 81,7 (HRC (0)).
• HRD: 86,5 (HRC 80) → 40,1 (HRC 20); trống dưới HRC 20.
• HR15N: 96,5 (HRC 80) → 69,4 (HRC 20); trống dưới HRC 20.
• HR30N: 92,0 (HRC 80) → 41,5 (HRC 20); trống dưới HRC 20.
• HR45N: 87,0 (HRC 80) → 19,6 (HRC 20); trống dưới HRC 20.
• HS: chỉ có từ HRC 67 trở xuống: 95,2 (HRC 67) → 30,0 (HRC (10)); trống ở HRC 68–80 và dưới HRC (10).
• Độ bền kéo (TENSILE STRENGTH, Kg/mm2): chỉ có từ HRC 55 trở xuống: 212,0 (HRC 55) → 53 (HRC (0)); trống ở HRC 56–80.
Ghi chú tay bằng mực đỏ (trang 1):
• Hàng HRC 55 được KHOANH TRÒN đỏ cả hàng: 55 (HRC), 595 (HV), 560 (HBW), 78,5 (HRA), 212,0 (độ bền kéo). Đây là hàng được khoanh kỹ nhất.
• Các hàng HRC 60, 50, 40, 35, 30, 25 được gạch đỏ ngang (vạch ngắn màu đỏ dưới các ô HRC, HV, HBW, HRA và dưới giá trị độ bền kéo tương ứng): 60; 50 (độ bền kéo 179); 40 (độ bền kéo 127); 35 (độ bền kéo 110); 30 (độ bền kéo 97); 25 (độ bền kéo 86). Hàng HRC 45 KHÔNG có vạch đỏ.
• Không có chữ viết tay nào khác trên trang 1.
Trang 2 — (2) -B. Conversion table - soft steel (Bảng chuyển đổi - thép mềm)
# | Cột | Thang / tải trọng / đầu đo (ghi trên bảng) |
1 | HR — SCALE B | 100Kgf LOAD 1/16" BALL (HRB) |
2 | HV | (Vickers) |
3 | HK | 500gf LOAD and OVER (Knoop) |
4 | HB — HBS | 3000Kgf LOAD 10mm BALL |
5 | HB — HBW | 3000Kgf LOAD 10mm BALL |
6 | HR — SCALE F | 60Kgf LOAD 1/16" BALL (HRF) |
7 | HR — SCALE G | 150Kgf LOAD 1/16" BALL (HRG) |
8 | HR — SCALE E | 100Kgf LOAD 1/8" BALL (HRE) |
9 | HR — SCALE K | 150Kgf LOAD 1/8" BALL (HRK) |
10 | HR — SCALE 15T | 15Kgf LOAD 1/16" BALL (HR15T) |
11 | HR — SCALE 30T | 30Kgf LOAD 1/16" BALL (HR30T) |
12 | HR — SCALE 45T | 45Kgf LOAD 1/16" BALL (HR45T) |
13 | HS | (Shore) |
14 | TENSILE STRENGTH (ONLY) | Kg/mm2 (độ bền kéo — chỉ ghi "ONLY") |
• Hàng theo HRB từ 100 xuống 30. Bảng chia 2 khối: khối trên HRB 100–71, khối dưới HRB 71–30 (hàng HRB 71 xuất hiện ở cả 2 khối — cuối khối trên và đầu khối dưới, có đường ghép ảnh ngang trang, hàng 71 ở khối dưới bị cắt xén một phần).
• HV: 240 (HRB 100) → 77 (HRB 30).
• HK: 251 (HRB 100) → 87 (HRB 30).
• HBS / HBW: 240 (HRB 100) → 100 (HRB 55); trống dưới HRB 55.
• HRF: chỉ có từ HRB 75 trở xuống: 99,6 (HRB 75) → 74,9 (HRB 30); trống trên HRB 75.
• HRG: 82,5 (HRB 100) → 2,5 (HRB 50); trống dưới HRB 50.
• HRE: 100,0 (HRB 72 và 71) → 75,0 (HRB 30); trống trên HRB 72.
• HRK: 100,0 (HRB 93), 99,5 (HRB 92) → 47,0 (HRB 30); trống trên HRB 93.
• HR15T: 93,1 (HRB 100) → 70,4 (HRB 30).
• HR30T: 83,1 (HRB 100) → 36,3 (HRB 30).
• HR45T: 72,9 (HRB 100) → 2,6 (HRB 30).
• HS: chỉ có từ HRB 100 xuống 71: 36,0 (HRB 100) → 20,0 (HRB 71); trống dưới HRB 71.
• Độ bền kéo (TENSILE STRENGTH, Kg/mm2): chỉ có từ HRB 100 xuống 71: 82,0 (HRB 100) → 41,5 (HRB 71); trống dưới HRB 71.
Ghi chú tay (trang 2):
• Không có khoanh tròn hay gạch chân nào rõ ràng. Chỉ có 2 chấm mực đỏ rất nhỏ, giống vết bút quẹt, trong cột HS (đang trống) ở khoảng hàng HRB 43–42 — không khoanh số nào, không có chữ viết thêm.
Ghi chú chung về file bảng:
• Tiêu đề mỗi bảng có đánh số "(2) -A" / "(2) -B" (có thể là bảng số 2 trong một bộ bảng tra).
• Đơn vị độ bền kéo ghi "Kg/m m2" trên bảng (in tách chữ, hiểu là Kg/mm2).
• Một số ô trống là đặc tính của bảng gốc (không phải lỗi scan): ví dụ cột độ bền kéo ở bảng thép cứng chỉ có từ HRC 55 trở xuống; ở bảng thép mềm chỉ có từ HRB 71 trở lên.
• Các giá trị trong ngoặc đơn: HRC (18)–(0) ở bảng A; HRB (109,0)–(101,5) ở bảng A.
Phụ lục A — Tiêu chuẩn và ký hiệu vật liệu kim loại
File tra cứu riêng của Chương IV Vật liệu kỹ thuật: đọc mác thép, gang, kim loại màu theo các hệ TCVN, ΓOCT (Nga), GB (Trung Quốc), JIS (Nhật), DIN (Đức), AFNOR (Pháp), BS (Anh), AISI/SAE/ASTM (Mỹ); đối chiếu mác giữa các nước; tra thành phần hoá học và cơ tính của các mác thông dụng.
Mác là ký hiệu của vật liệu đã quy định trong tiêu chuẩn (còn gọi là nhãn hiệu, số hiệu): đọc mác là đọc ra thành phần hoá học hoặc độ bền của vật liệu từ các chữ và số trong ký hiệu. TCVN là tiêu chuẩn Việt Nam; ΓOCT (GOST) là tiêu chuẩn Nga; GB là tiêu chuẩn Trung Quốc; JIS là tiêu chuẩn Nhật; DIN là tiêu chuẩn Đức; AFNOR là tiêu chuẩn Pháp; BS là tiêu chuẩn Anh; AISI/SAE/ASTM là các hệ tiêu chuẩn của Mỹ.
Bốn nguyên tắc ký hiệu chung:
• Ký hiệu theo độ bền (giới hạn bền kéo, bền uốn, giới hạn chảy hay giới hạn đàn hồi), đơn vị kG/mm² (hệ SI: MN/m²); gần đây đa số các nước dùng MPa, Mỹ dùng psi hay ksi. Nếu có 4–5 chữ số thì hai chữ số sau cùng thường chỉ thêm một chỉ tiêu khác như độ dãn dài δ% (hay A%).
• Ký hiệu theo số thứ tự 1, 2, 3… (cấp độ bền hay thành phần tăng/giảm dần) hoặc A, B, C… — muốn biết giá trị thực phải tra bảng tương ứng.
• Ký hiệu theo thành phần hoá học chủ yếu (thép: %C và các nguyên tố hợp kim chủ yếu), dùng hệ số hoặc hệ chữ và số.
• Ký hiệu theo mã số quy định riêng.
Hệ tiêu chuẩn | Viết tắt | Cách đọc mác | Đơn vị đo |
Quốc tế | ISO | Ký hiệu đơn giản, nhất quán; chỉ có tác dụng khuyến cáo | MPa (MN/m²) |
Nga | ΓOCT | Chữ Cyrillic + số | kG/mm² (mới: 10 MPa) |
Trung Quốc | GB | Chữ Latin + số, giống ΓOCT | MPa |
Việt Nam | TCVN | Như ΓOCT, nguyên tố ghi bằng ký hiệu hoá học | kG/mm² |
Mỹ | AISI/SAE/ASTM/AA/CDA/UNS | Chữ + số, nhiều hệ song song | psi, ksi |
Nhật | JIS | Chữ + số (thép bắt đầu bằng S) | MPa |
Đức | DIN | Chữ + số | MPa |
Pháp | AFNOR | Chữ + số, giống DIN | MPa |
Anh | BS | Grade hoặc chữ + số | SI (sau 2000) |
Chữ Cyrillic trong mác Nga (ΓOCT)
Chữ chỉ nguyên tố hợp kim trong thép:
Chữ | Nguyên tố | Chữ | Nguyên tố |
T | Titan (Ti) | Φ | Vanadi (V) |
X | Crôm (Cr) | Ц | Zircôni (Zr) |
Ч | Đất hiếm | Ю | Nhôm (Al) |
Chữ đứng đầu mác chỉ loại vật liệu:
Chữ | Nghĩa | Chữ | Nghĩa |
P | Thép gió | E | Thép từ cứng |
Д | Đuyra | Бр | Brông |
Б | Babit | Cч | Gang xám |
Kч | Gang dẻo | X | Thép ổ lăn chứa crôm |
A | Thép dễ cắt (tự động) | Л | Latông |
Bч | Gang cầu | AЧC | Gang làm ổ trượt |
Chữ đứng cuối mác: A — thép chất lượng cao (P, S < 0,025%); Л — thép đúc (chỉ chế tạo được bằng phương pháp đúc). Chữ A đứng xen giữa các chữ hợp kim chỉ nitơ (hiếm, chỉ có trong thép tríp).
Chữ chỉ nguyên tố trong hợp kim màu (Nga):
Chữ | Nguyên tố | Chữ | Nguyên tố |
A | Nhôm (Al) | Б | Berili (Be) |
Mц | Mangan (Mn) | Mг | Magiê (Mg) |
O | Thiếc (Sn) | C | Chì (Pb) / Stibi (Sb) |
Φ | Phốt pho (P) | X | Crôm (Cr) |
H | Niken (Ni) | Ж | Sắt (Fe) |
K | Silic (Si) / Canxi (Ca) | Ц | Kẽm (Zn) |
Chì và stibi cùng ký hiệu C: trong mác chỉ có một chữ C thì là chì; hai chữ C thì chữ đầu là chì, chữ sau là stibi.
Tiêu chuẩn kỹ thuật TCVN hay dùng: 1659-75 (ký hiệu vật liệu kim loại), 1765-75 (thép các bon kết cấu thông dụng), 1766-75 (thép các bon kết cấu chất lượng tốt), 1767-75 (thép đàn hồi), 1822-76 (thép các bon dụng cụ), 1823-93 (thép hợp kim dụng cụ, trừ thép gió), 3104-79 (thép kết cấu hợp kim thấp), 2735-78 (thép chống ăn mòn và bền nóng), 1651-85 (thép cốt bê tông cán nóng), 5709-93 (thép làm kết cấu trong xây dựng).
Ký hiệu cơ tính và đơn vị
Các chỉ tiêu cơ tính dùng trong bảng ký hiệu (theo mục Tính chất vật liệu): giới hạn bền (σb) là ứng suất lớn nhất mẫu chịu được trước khi bị phá huỷ; giới hạn chảy (σc, quy ước σ0,2) là ứng suất bắt đầu gây biến dạng dẻo — σ0,2 là ứng suất mà sau khi bỏ lực mẫu còn biến dạng dư 0,2% chiều dài ban đầu; giới hạn đàn hồi (σđh) là ứng suất lớn nhất mà khi bỏ lực mẫu trở về hình dáng, kích thước ban đầu; độ dãn dài tương đối (δ%) là mức dài ra của mẫu khi kéo đứt, độ thắt tương đối (ψ%) là mức thắt tiết diện khi kéo đứt — cả hai đặc trưng cho độ dẻo, tức khả năng thay đổi hình dáng mà không bị phá huỷ; độ dai (ak) là khả năng chịu tải trọng va đập mà không bị phá huỷ; độ cứng là khả năng chống biến dạng dẻo cục bộ khi một vật cứng hơn ấn vào bề mặt — HB là độ cứng đo bằng viên bi thép trên máy Brinell, HRC là độ cứng đo bằng mũi kim cương trên máy Rockwell thang C.
Chỉ tiêu | TCVN 197-85 | Các nước | Mỹ |
Giới hạn đàn hồi | σđh | Re | — |
Giới hạn chảy quy ước | σ0,2 | R0,2 | YS |
Giới hạn bền | σb | Rm | TS |
Độ dãn dài tương đối | δ% | A% | EL |
Độ thắt tương đối | ψ% | Z% | AR |
Độ dai | ak | KCU | — |
Quy đổi: 1 kG/mm² = 9,81 MPa (≈ 10 MPa); 1 ksi = 6,9 MPa (≈ 7,0 MPa); 1 MPa ≈ 1/7 ksi; 1 kGm ≈ 10 J; 1 ft·lbf = 1,355 J; 1 kGm/cm² = 10 J/cm² = 100 kJ/m².
Bội/ước SI trong sách: Y 10²⁴, Z 10²¹, E 10¹⁸, P 10¹⁵, T 10¹² … d 10⁻¹, c 10⁻², m 10⁻³, µ 10⁻⁶, n 10⁻⁹, p 10⁻¹², f 10⁻¹⁵, a 10⁻¹⁸, z 10⁻²¹, y 10⁻²⁴.
Gang là hợp kim của sắt và các bon với hàm lượng các bon lớn hơn 2,14%. Gang xám là loại gang mà phần lớn hay toàn bộ các bon tồn tại dưới dạng tự do graphit ở dạng tấm, mặt gãy có màu xám (màu của graphit) — đây là loại gang phổ biến nhất, thông thường khi nói tới gang người ta hiểu là gang xám. Gang dẻo là gang có độ dẻo cao do lượng các bon thấp, graphit ít và ở dạng cụm hay bông thu gọn, được ủ từ gang trắng. Gang cầu là gang có graphit thu gọn nhất ở dạng quả cầu, nên có độ bền cao nhất trong các loại gang có graphit.
A.2.1 — Gang xám
Hệ | Ký hiệu | Số chỉ |
TCVN | GX 15-32 | σb – σuốn, kG/mm² (×10 = MPa) |
ΓOCT (cũ) | Сч 21-40 | σb – σuốn, kG/mm² |
ΓOCT 1412-85 | Сч 10…35 | σb min, ×10 MPa |
GB | HT 300 | σb, MPa |
JIS G5501-89 | FC 100…350 | σb, MPa |
DIN 1691-85 | GG 10 | σb/10, MPa |
AFNOR NF A32-101-87 | FGL 150 | σb, MPa |
SAE J431 | G 1800 | σb, ×10 psi |
ASTM | theo cấp | σb, ksi — tra bảng |
BS 1452 | Grade 100…250 | σb — tra bảng |
ΓOCT 1412-85 chỉ có 6 mác: Сч 10, 15, 20, 25, 30, 35 (σb 100–350 MPa). JIS: FC 100, 150, 200, 250, 300, 350. Ví dụ: GX 15-32 — gang xám σb ≥ 15 kG/mm², σuốn ≥ 32 kG/mm²; Сч 10 — σb ≥ 100 MPa; GG10 — σb 100 MPa; G 1800 — σb = 18 ksi.
Bảng tương đương gang xám TCVN–ΓOCT 1412-70 trong sách chỉ còn dạng ảnh, không đọc được số liệu.
A.2.2 — Gang dẻo
Hệ | Ký hiệu | Số chỉ |
TCVN | GZ 35-10 | σb, kG/mm² – δ% |
ΓOCT | Кч 60-3 | σb, kG/mm² – δ% |
JIS | FCMB 270 / FCMW 440 / FCMP 590 | σb, MPa (B = lõi đen, W = lõi trắng, P = peclit) |
DIN 1692-82 | GTS-35-10 / GTW-40-05 | σb/10, MPa – δ% (S = lõi đen, W = lõi trắng) |
AFNOR | MN 380-18 / MB 400-5 / MP 50-5 | σb, MPa – δ% (N = lõi đen, B = lõi trắng, P = peclit) |
BS | B230/6 / W45-07 / P60-03 | σb, MPa – δ% |
Ví dụ: GZ 35-10 — gang dẻo σb ≥ 35 kG/mm², δ = 10%; GTS-35-10 — σb 350 MPa, δ = 10%; FCMB 270 — gang dẻo lõi đen σb 270 MPa.
Peclit (chữ P trong FCMP, MP) là tổ chức gồm ferit và xêmentit tạo thành từ austenit ở 727°C (thép cùng tích, 0,80% C), khá bền và cứng nhưng vẫn đủ độ dẻo dai.
Tương đương gang dẻo TCVN – ΓOCT 1251-79:
TCVN | ΓOCT | TCVN | ΓOCT |
GZ 30-06 | Кч 30-6 | GZ 50-05 | Кч 50-5 |
GZ 33-08 | Кч 33-8 | GZ 55-04 | Кч 55-4 |
GZ 35-10 | Кч 35-10 | GZ 60-03 | Кч 60-3 |
GZ 37-12 | Кч 37-12 | GZ 63-03 | Кч 63-3 |
GZ 45-07 | Кч 45-7 | GZ 70-02 | Кч 70-2 |
A.2.3 — Gang cầu
Hệ | Ký hiệu | Số chỉ |
TCVN | GC 100-04 | σb, kG/mm² – δ% |
ΓOCT 7293-79 (cũ) | Вч 100-4 | σb, kG/mm² – δ% |
ΓOCT 7293-85 (mới) | Вч 40, 50, 60, 70, 80 | σb, ×10 MPa |
JIS | FCD 370…700 | σb, MPa |
DIN 1693 | GGG-50 | σb/10, MPa |
AFNOR | FGS 700-2 | σb, MPa – δ% |
BS 2789-85 | Grade 800/2 | σb, MPa – δ% |
ASTM | A295… | tra bảng |
Ví dụ: GC 100-04 — gang cầu σb 100 kG/mm², δ = 4%; Вч 80 — σb 800 MPa; GGG-50 — σb 500 MPa; FGS 700-2 — σb khoảng 700 MPa, δ = 2%.
Thép là hợp kim của sắt với các bon (Fe + C). Theo mục đích sử dụng, thép các bon chia làm hai nhóm: thép kết cấu là thép dùng làm các kết cấu và chi tiết máy chịu tải, cần có độ bền, độ dẻo và độ dai bảo đảm; thép dụng cụ là thép làm các dụng cụ gia công và biến dạng kim loại như dụng cụ cắt, khuôn dập, khuôn kéo.
A.3.1 — Thép các bon thông dụng
Thép các bon thông dụng (thép các bon chất lượng thường) là thép chủ yếu dùng trong xây dựng, cung cấp qua cán nóng không nhiệt luyện, dưới dạng bán thành phẩm: ống, thanh, tấm, thép hình.
Hệ | Ký hiệu | Số chỉ | Ghi chú |
TCVN 1765-75 | CT31 | σb min, kG/mm² | s = sôi, n = nửa lắng, không đuôi = lắng; phân nhóm A (chỉ cơ tính), B (chỉ thành phần), C (cả hai); A không ghi chữ |
ΓOCT 380-71 | CT3 | cấp độ bền 0–6 | KП = sôi, ПC = nửa lắng, CП = lắng; phân nhóm A/Б/B như TCVN |
GB 700-79 | A1…A7 | cấp độ bền 1–7 | F = sôi, b = nửa lắng; Y = lò L-D, J = lò chuyển tính bazơ |
JIS G3101-87 | SS 330…540 | σb min, MPa | — |
JIS G3106-92 | SM 400A…570 | σb min, MPa | A/B/C: C và Mn tăng dần; Y: R0,2/Rm cao |
ASTM A570-90 | Grade 30…55 | σch min, ksi | thép tấm, lá cán nóng |
ASTM A283-88 | Grade A…D | độ bền tăng dần | thép tấm C thấp–trung bình |
EN 10025-90 | Fe 360B | σb min, MPa | Fe 510D1: σb 490–630 MPa |
DIN 17100-80 | — | — | tra bảng |
AFNOR | — | — | tra bảng |
BS 4360-79 | — | — | tra bảng |
Ví dụ: CT31 — thép các bon chất lượng thường, σb ≥ 31 kG/mm², phân nhóm A, thép lặng; CCT31n — phân nhóm C, thép nửa lắng; BCT31s — phân nhóm B, thép sôi; CT3 KП (Nga) — thép sôi phân nhóm A, %C khoảng 0,21% (3 × 0,07%).
Thép sôi, thép lặng, thép nửa lặng phân biệt theo mức độ khử ôxy: thép sôi là thép khử ôxy bằng chất khử yếu (ferô mangan) nên còn ôxy, khi đúc còn sôi và chứa nhiều rỗ khí, độ dẻo cao; thép lặng là thép khử ôxy triệt để; thép nửa lặng ở giữa hai loại trên (chỉ khử ôxy bằng ferô mangan và nhôm).
Tương đương thép các bon thông dụng TCVN 1765-75 – ΓOCT 380-71 – GB 700-79 (chỉ liệt kê mác gốc; các biến thể sôi/nửa lắng thêm đuôi s/n theo quy tắc ở bảng trên — TCVN: s = sôi, n = nửa lắng; ΓOCT: KП/ПC; GB: F/b):
TCVN 1765-75 | ΓOCT 380-71 | GB 700-79 |
CT31 | CT0 | – |
CT33 | CT1CП | A1, AY1 |
CT34 | CT2CП | A2, AY2F, AJ2 |
CT61 | CT6CП | A6, AY6, AJ6 |
BCT31 | БCT0 | – |
BCT33 | БCT1CП | B1, BY1 |
BCT34 | БCT2CП | B2, BY3F, BJ3F |
BCT61 | БCT6CП | B6, BY6, BJ6 |
CCT34 | БCT2CП | C3F, CY3F, CJ3F |
A.3.2 — Thép kết cấu
Cách đọc số %C: số chỉ %C tính theo phần vạn, tức phần mười nghìn — ví dụ C45 nghĩa là 45 phần vạn các bon, tức 0,45% C.
Hệ | Quy tắc đọc | Ví dụ |
TCVN (thép C) | C + số = %C trung bình (phần vạn); A cuối = thép tốt (P, S ≤ 0,025%) | C20: 0,20% C; C45: 0,45% C; C65: 0,65% C |
TCVN (hợp kim) | Số đầu = %C (phần vạn); chữ = nguyên tố hợp kim; số sau = % nguyên tố (xấp xỉ 1% thì không ghi); A cuối = thép tốt | 12Cr18Ni9Ti: 0,12% C, 18% Cr, 9% Ni, 1% Ti; 40Cr9Si2: 0,40% C, 9% Cr, 2% Si; 38CrMoAlA: 0,38% C, 1% Cr, 1% Mo, 1% Al, thép tốt |
ΓOCT (thép C) | Số = %C trung bình (phần vạn) | 45: 0,45% C |
ΓOCT (hợp kim) | Như TCVN nhưng chữ Cyrillic (X = Cr, H = Ni…) | 40XH: 0,40% C, 1% Cr, 1% Ni; 10X18H9T: 0,10% C, 18% Cr, 9% Ni, 1% Ti |
GB | Như ΓOCT, nguyên tố ghi bằng ký hiệu hoá học | 40Cr |
AISI/SAE | 4 chữ số: 2 số đầu = loại thép, 2 số cuối = %C (phần vạn) | 1045: thép C, 0,45% C; 5140: thép Cr, 0,40% C |
JIS (thép C) | S + số + C: số = %C (phần vạn) | S10C: 0,10% C |
JIS (hợp kim) | S + mã hợp kim + 3 số (2 số cuối = %C phần vạn) | SCr415, SCM415, SNC236, SNCM220 |
Pháp / Đức / EU | Không có quy luật chung — tra bảng | — |
Mã loại thép AISI/SAE (2 số đầu):
Mã | Loại thép | Mã | Loại thép |
10xx | Thép các bon | 50xx | Thép Cr |
11xx | Thép dễ cắt (S cao) | 51xx | Thép Cr |
12xx | Thép dễ cắt (S, P cao) | 61xx | Thép Cr–V |
13xx | Thép Mn (1,00–1,65%) | 72xx | Thép W |
15xx | Thép các bon (1,00–1,65% Mn) | 92xx | Thép Si–Mn |
23xx | Thép Ni (~3,5%) | 41xx | Thép Cr–Mo |
25xx | Thép Ni (~5%) | 43xx…98xx | Thép Ni–Cr–Mo |
31xx–34xx | Thép Ni–Cr | 46xx, 48xx | Thép Ni–Mo |
40xx, 44xx | Thép Mo | xxBxx / xxLxx | Thép có Bo / có Pb |
Tiền tố thép JIS hay gặp (xem thêm A.4): SC (thép các bon đúc), SR (thép tròn trơn làm cốt bê tông), SD (thép tròn có đốt làm cốt bê tông).
A.3.3 — Thép dụng cụ
Thép gió là thép làm dụng cụ cắt quan trọng nhất và tốt nhất vì đáp ứng đầy đủ các yêu cầu của vật liệu làm dao (tốc độ cắt 35–80 m/phút, tính chống mài mòn và tuổi bền cao).
Hệ | Thép các bon | Thép hợp kim |
TCVN | CD + số = %C (phần vạn); A cuối = chất lượng cao. Vd: CD70 (0,70% C), CD80, CD100, CD120A | Số đầu = %C (phần vạn; ~1% thì không ghi); chữ = nguyên tố; số sau = %. Vd: 75W18V (0,75% C, 18% W, 4% Cr, 1% V), 90Cr5WV, 100CrWSiMn, 160Cr12Mo |
ΓOCT | У + số = %C (phần nghìn); A cuối = chất lượng cao. Vd: У7 (0,70% C), У10, У13, У13A | Số đầu = %C (phần nghìn; ~1% không ghi); chữ Cyrillic. Vd: ХBГ, 9XC, 3X2B8, 5XHT, 60X2CMФ |
Mỹ (AISI) | — | Chữ chỉ loại + số thứ tự (tra bảng): M = thép gió Mo, T = thép gió W, H = khuôn dập nóng, A = khuôn dập nguội tự tôi, D = khuôn dập nguội Cr–C cao, O = khuôn dập nguội tôi dầu, S = chịu va đập, L = công dụng riêng hợp kim thấp, P = khuôn ép nhựa, W = dụng cụ C tôi nước |
JIS | SK1–SK7 (JIS G4401-83) | SKS = dao cắt/khuôn dập nguội, SKD = khuôn dập nóng, SKT = khuôn ép/đúc áp lực, SKH = thép gió |
Đức | C + số + W: số = %C (phần vạn). Vd: C70W1, C80W1, C125W, C135W | Thép gió S(HS) + các số W–Mo–V–Co cách nhau bằng gạch ngang. Vd: S12-1-4-5 (12% W, 1% Mo, 4% V, 5% Co), S18-1-2-15, S3-3-2 |
Ví dụ thép dụng cụ Mỹ hay gặp: thép gió M8, M15, M35, M45, T3, T7, T9; khuôn dập nóng H15, H16, H20, H41, H43; khuôn dập nguội D1, D6, A5; chịu va đập S3, S4; công dụng riêng L1, L3, L4, L5, L7, F1, F2, F3; khuôn ép nhựa P2–P6, P20, P21. Thép dụng cụ Nhật hay gặp: dao cắt SKS11, SKS2, SKS21, SKS5, SKS51, SKS7, SKS8; khuôn dập nguội SKS3, SKS31, SKS93–SKS95, SKD1, SKD12; khuôn dập nóng SKD4–SKD8, SKD61, SKD62; khuôn ép, đúc áp lực SKT3, SKT4.
A.3.4 — Thép, hợp kim chuyên dùng và đặc biệt
Thép thấm các bon là thép có thành phần các bon thấp (0,10–0,25%) dùng làm chi tiết chịu tải trọng tĩnh và va đập cao nhưng bề mặt bị mài mòn mạnh (bánh răng, cam, chốt): thấm các bon là phương pháp làm bão hoà các bon vào bề mặt thép để sau nhiệt luyện bề mặt có độ cứng cao, chống mài mòn, còn lõi vẫn dẻo và dai. Thép hoá tốt là thép tôi và ram cao để có cơ tính tổng hợp (độ bền, độ dẻo, độ dai đều cao). Thép đàn hồi là thép có hàm lượng các bon tương đối cao (0,55–0,65%), tính đàn hồi cao, làm lò xo, nhíp và chi tiết đàn hồi — chịu tải trọng tĩnh và va đập cao nhưng không được phép biến dạng dẻo. Thép dễ cắt (còn gọi là thép tự động) dùng làm chi tiết phải qua gia công cắt gọt nhiều, không chịu tải trọng lớn, yêu cầu độ bóng bề mặt cao và năng suất cao — phoi dễ gãy vụn nhờ lượng phốt pho và lưu huỳnh cao hơn mức bình thường. Thép ổ lăn là thép có chất lượng rất cao, dùng chế tạo ổ bi, ổ đũa trong máy móc. Hợp kim cứng là vật liệu làm dụng cụ cắt có tính cứng nóng cao nhất (đến 800–1000°C): thành phần chủ yếu là các loại cacbit (vonfram, titan, tantan) với côban làm chất dính kết, chế tạo bằng luyện kim bột.
Loại | TCVN | ΓOCT | Mỹ | Nhật | Ví dụ |
Chống mài mòn, va đập (thép Hatfield) | 130Mn13Đ (1,30% C, 13% Mn; Đ = đúc) | 110Г13Л (0,90–1,40% C, 13% Mn; Л = đúc) | ASTM A128-90: Grade A…F | SCMnH1, SCMnH2, SCMnH3, SCMnH11, SCMnH21 | — |
Ổ lăn | OL + số %C + nguyên tố. Vd: OL100Cr1,5 | Ш + nguyên tố. Vd: ШX15 (1% C, 1,5% Cr) | ASTM A259-89: AISI/SAE 52100, 51100, 50100, 5195, 1070M, 5120 | SUJ1–SUJ5 (JIS G4805-90) | OL100Cr1,5SiMn (1,00% C, 1,5% Cr, 1% Si, 1% Mn); ШX15CГ |
Thép gió | Theo quy tắc thép dụng cụ hợp kim | P + số = %W. Vd: P18, P9, P9K5, P10K5Ф5 | M / T (AISI) | SKH2… | 75W18V = P18; 90W9V2 = P9 |
Dễ cắt (tự động) | Theo quy tắc thép kết cấu, thêm S, P, Pb | A + quy tắc thép kết cấu. Vd: A40, A40Γ | 11xx, 12xx (SAE) | SUM | 12MnSPb (0,12% C, 1% Mn); S, Pb chỉ dễ cắt, hàm lượng S đến 0,35%, P đến 0,15%, Pb đến 0,30% |
Đường ray | Chưa quy định | P + số = kg/m ray. Vd: P45, P60 | — | — | — |
Xây dựng (TCVN 5709-93) | XCT + số = σb min (N/mm²) / 10 | — | — | — | XCT 34: σb ≥ 340 N/mm²; XCT 38, 42, 52 |
Hợp kim cứng | WCCo / WCTiC / WCTTC (số sau Co = %Co) | BK / TK / TTK | — | — | WCCo8 = BK8 (92% WC, 8% Co); WCTiC15Co6 = T15K6 (79% WC, 15% TiC, 6% Co) |
Tương đương thép gió TCVN – Nga:
TCVN | Nga | TCVN | Nga |
75W18V | P18 | 95W9Co5V2 | P9K5Ф2 |
90W9V2 | P9 | 150W10Co5V5 | P10K5Ф5 |
85W12V | P12Ф5 | 125W14V4 | P14Ф4 |
140W9V5 | P9Ф5 | 90W18V2 | P18Ф2 |
Tương đương hợp kim cứng TCVN – Nga:
TCVN | Nga | TCVN | Nga |
WCCo2 | BK2 | WCTiC5Co10 | T5K10 |
WCCo3 | BK3 | WCTiC5Co12 | T5K12 |
WCCo4 | BK4 | WCTTC7Co12 | TT7K12 |
WCCo6 | BK6 | WCTTC10Co8 | TT10K8 |
WCCo8 | BK8 | WCTTC20Co9 | TT20K9 |
WCCo10 | BK10 | ||
WCTiC30Co4 | T30K4 | ||
WCTiC15Co6 | T15K6 | ||
WCTiC14Co8 | T14K6 |
A.3.5 — Kim loại màu và hợp kim màu
Kim loại màu (kim loại và hợp kim không sắt) là vật liệu mà trong thành phần không chứa hoặc chứa rất ít sắt, ví dụ đồng, nhôm, kẽm, niken và các hợp kim của chúng. Hợp kim nhôm biến dạng là hợp kim chứa một lượng ít các nguyên tố hợp kim, gia công bằng biến dạng (cán, kéo, rèn, ép); hợp kim nhôm đúc chứa khá nhiều các nguyên tố hợp kim, dùng để đúc. Đuyra là hợp kim nhôm biến dạng hệ nhôm–đồng (hợp kim nhôm với khoảng 4% đồng là cơ sở của hầu hết các hợp kim nhôm biến dạng). Latông (đồng thau) là hợp kim của đồng với nguyên tố chủ yếu là kẽm; brông (đồng thanh) là hợp kim của đồng với các nguyên tố khác trừ kẽm. Babit là hợp kim làm ổ trượt trên cơ sở các kim loại có nhiệt độ nóng chảy thấp như thiếc, chì, kẽm: rất mềm, ít làm mòn trục thép, hệ số ma sát nhỏ, giữ dầu tốt nhưng không chịu được áp suất và nhiệt độ cao.
Loại | TCVN | ΓOCT | Ví dụ |
Nhôm nguyên chất | Al 99,60 / Al 1A–3A (99,99 / 99,95 / 99,90% Al) | A999 / A995 / A85 / A7 / A0 | Al 99,99: 99,99% Al; A999: 99,999% Al |
Hợp kim nhôm biến dạng | Al + ký hiệu nguyên tố + % | Д1, Д6, Д16, Д18 (đuyra); AMΓ (Al–Mg) | AlCu4,4Mg0,5Mn0,8 (4,4% Cu, 0,5% Mg, 0,8% Mn); AlZn5,6Mg2,5Cu1,6 |
Hợp kim nhôm đúc | …Đ (Đ = đúc) | Aл + số thứ tự | AlCu4,5Đ (4,5% Cu); AlSi12Mg1,3Cu4Mn0,6Đ |
Đồng nguyên chất | Cu 99,9 / Cu1–Cu3 (99,9 / 99,7 / 99,5% Cu) | M00…M4 (99,99–99,0% Cu) | Cu1: 99,9% Cu; M1: 99,9% Cu |
Latông | LCuZn + %Zn (+ nguyên tố khác) | Л + %Cu (đơn giản); latông phức tạp: Л + chữ + số | LCuZn30 (30% Zn); Л80 (80% Cu, 20% Zn); ЛC59-1 (59% Cu, 1% Pb, 40% Zn) |
Brông | BCu + nguyên tố + % | БP + chữ + số | BCuSn5Pb0,1; BCuAl5; БPA5 (5% Al); БPC30 (30% Pb); БPБ2 (2% Be) |
Titan | Ti + % | BT1-0… (không có quy luật chung) | TiAl5Sn2,5 (5% Al, 2,5% Sn); BT5-1 |
Kẽm | Zn 99,99 / Zn1–Zn6 (99,995–99,7% Zn) | Ц… | ZnAl4Cu1; ЦAM10-1 (10% Al, 1% Cu) |
Chì | Pb 99,99 / Pb1–Pb2 | C000…C3 (99,9954–99,90% Pb) | PbSn4Sb15 (4% Sn, 15% Sb) |
Hợp kim ổ trượt (babit) | SnSb8Cu3, SnSb11Cu6, PbCuNa0,8, PbSn-16Sb-Cu2 | Б83, Б89, Б16, БC6 | SnSb8Cu3: 8% Sb, 3% Cu, còn lại thiếc; Б83: 83% Sn, 10–12% Sb |
LCuZn29Sn1: tên mác ghi 29% Zn, 1% Sn; phần giải thích trong sách ghi 39% Zn — giữ nguyên cả hai như sách.
Hệ Mỹ: CDA, UNS
Hệ CDA (Copper Development Association) cho hợp kim đồng:
Mã | Hệ hợp kim | Mã | Hệ hợp kim |
1xx | ≥ 99% Cu (riêng 19x > 97% Cu) | 60x–64x | Cu–Al và Cu–Al–nguyên tố khác |
2xx | Cu–Zn (latông) | 65x–69x | Cu–Si và Cu–Zn–nguyên tố khác |
3xx | Cu–Zn–Pb | 7xx | Cu–Ni và Cu–Ni–nguyên tố khác |
4xx | Cu–Zn–Sn | ||
5xx | Cu–Sn |
Hệ UNS (Unified Numbering System): 5 con số + chữ đứng đầu chỉ loại vật liệu — A: nhôm, C: đồng, F: gang, G: thép các bon và thép hợp kim, H: thép bảo đảm độ thấm tôi, S: thép không gỉ và chịu nhiệt, T: thép dụng cụ. Ví dụ: UNS G10400 = AISI/SAE 1040 (thép 0,40% C); UNS A91040 = AA 1040 (hợp kim nhôm biến dạng 99,40% Al).
Hệ Mỹ cho thép cán thông thường (ASTM): các số tròn 42, 50, 60, 65 chỉ σ0,2 min (ksi). Thép HSLA (SAE): bắt đầu bằng số 9, hai số tiếp theo chỉ σ0,2 min (ksi). Thép được bảo đảm độ thấm tôi: thêm chữ H sau ký hiệu (vd: 5140H, 1037H). Thép không gỉ AISI: 3 chữ số, bắt đầu bằng 2 hoặc 3 là thép austenit, bằng 4 là thép ferit hay mactenxit.
Hệ Nhật JIS (tóm tắt)
Tất cả các thép bắt đầu bằng chữ S. Thép cán thông dụng: số chỉ giới hạn bền kéo hay giới hạn chảy thấp nhất (SS, SM, SMA, SB). Thép các bon chế tạo máy: SxxC hay SxxCK (xx = %C phần vạn; K cuối = chất lượng cao, P, S ≤ 0,025%). Thép hợp kim chế tạo máy: SCr, SMn, SNC, SNCM, SCM, SACM, SMnC + 3 số (2 số cuối = %C phần vạn). Thép dễ cắt SUM, đàn hồi SUP, ổ lăn SUJ + số thứ tự. Thép dụng cụ: SKx (các bon), SKHx (gió), SKSx (dao cắt, khuôn dập nguội), SKD/SKT (khuôn dập nóng, đúc áp lực). Thép không gỉ SUS + số trùng AISI; thép chịu nhiệt SUH. Gang: FCxxx (xám), FCDxxx (cầu), FCMBxxx (dẻo lõi đen), FCMWxxx (lõi trắng), FCMPxxx (peclit) — số xxx chỉ giới hạn bền. Hợp kim nhôm, đồng: lấy số theo AA và CDA, phía trước thêm A (nhôm), C (đồng).
Hệ Pháp AFNOR và Đức DIN (tóm tắt)
Thép cán thông dụng EU (EN 10025-90): Fe 310, Fe 360, Fe 430, Fe 510, Fe 590 (số chỉ độ bền kéo, MPa). Thép các bon chế tạo máy: số phần vạn C trung bình — AFNOR C35 hay XC35, DIN C35 hay CK35. Thép hợp kim thấp (không nguyên tố nào vượt 5%): 2 số đầu = %C (phần vạn); liệt kê nguyên tố (DIN dùng ký hiệu hoá học; AFNOR: C = Cr, N = Ni, M = Mn, S = Si, D = Mo, W = W, V = V); lượng nguyên tố đã nhân 4 (Mn, Si, Cr, Co, Ni) và nhân 10 (các nguyên tố còn lại). Ví dụ: 34CD4 (AFNOR) = 34CrMo4 (DIN): 0,34% C, khoảng 1% Cr, khoảng 0,10% Mo. Thép hợp kim cao (ít nhất một nguyên tố vượt 5%): trước ký hiệu có chữ Z (AFNOR), X (DIN), lượng nguyên tố ghi đúng %. Ví dụ: Z20C13 = X20Cr13 (0,20% C, 13% Cr). Gang: AFNOR FGLxxx (xám), FGSxxx-xx (cầu), MBxxx-xx (dẻo); DIN GGxx (xám), GGGxx (cầu), GTSxx-xx (dẻo lõi đen), GTWxx-xx (dẻo lõi trắng) — số chỉ σb (MPa hay kG/mm²) và δ%.
Hệ Anh BS (tóm tắt)
Thép: 3 số đầu chỉ loại thép; một chữ A, M, H (H = thép bảo đảm độ thấm tôi); 2 số cuối chỉ %C (phần vạn). Thép không gỉ: xxxSxx (xx lấy theo AISI). Gang xám: xxx; gang cầu: xxx/xx; gang dẻo lõi đen: Bxx-xx; lõi trắng: Wxx-xx; peclit: Pxx-xx — nhóm số thứ nhất chỉ σb (MPa hay kG/mm² tuỳ 3 hay 2 con số), nhóm thứ hai chỉ δ%.
Bảng đối chiếu một số mác thép, gang của các nước
TCVN | ΓOCT | GB | UNS | AISI/SAE |
C45 | 45 | 45 | G10450 | 1045 |
40Cr | 40X | 40Cr | G51400 | 5140 |
OL100Cr2 | ЩX15 | GCr15 | G52986 | 42100 |
20Cr13 | 20X13 | 2X13 | S42000 | 420 |
08Cr18Ni10 | 08X18H9 | 0Cr18Ni9 | S30200 | 304 |
CD100 | Y10 | T10 | T72301 | W109 |
210Cr12 | X12 | Cr12 | T30403 | D3 |
80W18Cr4V | P18 | W18Cr4V | T12001 | T1 |
CT34 | CT2 | A2 | – | 36 |
GX28-48 | Cч30 | HT300 | F12803 | No40 |
GC50-2 | Bч50 | QT500-7 | F33800 | 8055-06 |
TCVN | JIS | AFNOR | DIN | BS |
C45 | S45C | XC45 | C45 | 06A45 |
40Cr | SCr440 | 42C4 | 42C4 | 530A40 |
OL100Cr2 | SUJ2 | 100C6 | 100C6 | 535A99 |
20Cr13 | SUS420J1 | Z20C13 | X20Cr13 | 420S29 |
08Cr18Ni10 | SUS304 | Z7CN18.09 | X15CrNi18 | 304S31 |
CD100 | SK4 | Y1-90 | 10 | – |
210Cr12 | SKD1 | Z200C12 | C105W1 | BD3 |
80W18Cr4V | SKH2 | Z80WCV18-04-01 | S18-0-1 | BT1 |
CT34 | SS330 | F3360 | Fe360 | Fe360 |
GX28-48 | FC300 | FGL300 | GG30 | 260 |
GC50-2 | FCD500 | FGS500-7 | GGG50 | B500/7 |
Một số ô trong bảng đối chiếu bị tách dòng hoặc khó đọc trong bản trích (ký hiệu "X210Cr12" xuất hiện xen giữa cột AFNOR và DIN; hàng CD100 cột DIN trích là "10") — giữ nguyên như bản trích, đối chiếu lại với sách gốc khi dùng.
Bảng 1 — Thành phần hoá học thép các bon chất lượng thường phân nhóm B
Bảng 1 tra thành phần hoá học của thép các bon chất lượng thường phân nhóm B — phân nhóm B là nhóm chỉ quy định thành phần hoá học (phân nhóm A chỉ quy định cơ tính, phân nhóm C quy định cả hai).
Mác thép | C, % | Mn, % | Si, % (sôi / nửa lặng / lặng) | S, % (≤) | P, % (≤) |
BCT31 | ≤0,23 | – | – / – / – | 0,06 | 0,06 |
BCT33 | 0,06–0,12 | 0,25–0,50 | 0,05 / 0,05–0,17 / 0,12–0,30 | 0,05 | 0,04 |
BCT34 | 0,09–0,15 | 0,25–0,50 | 0,05 / 0,05–0,17 / 0,12–0,30 | 0,05 | 0,04 |
BCT38 | 0,14–0,22 | 0,30–0,65 | 0,07 / 0,05–0,17 / 0,12–0,30 | 0,05 | 0,04 |
BCT42 | 0,18–0,27 | 0,40–0,70 | 0,07 / 0,05–0,17 / 0,12–0,30 | 0,05 | 0,04 |
BCT51 | 0,28–0,37 | 0,50–0,80 | – / 0,05–0,17 / 0,15–0,35 | 0,05 | 0,04 |
BCT61 | 0,38–0,49 | 0,50–0,80 | – / 0,05–0,17 / 0,15–0,35 | 0,05 | 0,04 |
Bảng 2 — Thành phần hoá học và cơ tính thép kết cấu các bon chất lượng tốt
Bảng 2 tra thành phần hoá học và cơ tính tối thiểu của thép kết cấu các bon chất lượng tốt. "Trạng thái hoá tốt" nghĩa là thép đã tôi và ram cao.
Các mác đều chứa 0,17–0,37% Si. Mẫu thử đường kính và chiều dày nhỏ hơn 80 mm. Độ dai va đập thử ở trạng thái hoá tốt; cơ tính C75, C80, C85 cũng thử ở trạng thái hoá tốt (tôi và ram cao).
Mác thép | C, % | Mn, % | σb, MPa (≥) | σ0,2, MPa (≥) | δ5, % (≥) | HB | HB | ak, kJ/m² |
C8 | 0,05–0,12 | 0,35–0,65 | 320 | 200 | 33 | 131 | – | – |
C10 | 0,07–0,14 | 0,35–0,65 | 340 | 210 | 31 | 143 | – | – |
C15 | 0,12–0,19 | 0,35–0,65 | 380 | 230 | 27 | 149 | – | – |
C20 | 0,17–0,24 | 0,35–0,65 | 420 | 250 | 25 | 163 | – | – |
C25 | 0,22–0,30 | 0,50–0,80 | 460 | 280 | 23 | 170 | – | 900 |
C30 | 0,27–0,35 | 0,50–0,80 | 500 | 300 | 21 | 179 | – | 800 |
C35 | 0,32–0,40 | 0,50–0,80 | 540 | 320 | 20 | 207 | – | 700 |
C40 | 0,37–0,45 | 0,50–0,80 | 580 | 340 | 19 | 217 | 187 | 600 |
C45 | 0,42–0,50 | 0,50–0,80 | 610 | 360 | 16 | 229 | 197 | 500 |
C50 | 0,47–0,55 | 0,50–0,80 | 640 | 380 | 14 | 241 | 207 | 400 |
C55 | 0,52–0,60 | 0,50–0,80 | 660 | 390 | 13 | 255 | 217 | – |
C60 | 0,57–0,65 | 0,50–0,80 | 690 | 410 | 12 | 255 | 217 | – |
C65 | 0,62–0,70 | 0,50–0,80 | 710 | 420 | 10 | 255 | 229 | – |
C70 | 0,67–0,75 | 0,50–0,80 | 730 | 430 | 9 | 269 | 229 | – |
C75 | 0,72–0,80 | 0,50–0,80 | 1100 | 900 | 7 | 285 | 241 | – |
C80 | 0,77–0,85 | 0,50–0,80 | 1100 | 950 | 6 | 285 | 241 | – |
C85 | 0,82–0,90 | 0,50–0,80 | 1150 | 1000 | 6 | 302 | 255 | – |
Hai cột HB giữ nguyên thứ tự như sách (tiêu đề nhiều hàng bị vỡ trong bản trích) — đối chiếu sách gốc khi tra chính xác.
Bảng 3 — Thành phần hoá học và cơ tính thép xây dựng hợp kim thấp
Mác thép | C, % | Si, % | Mn, % | Cr, % | Khác, % | σb, MPa | σ0,2, MPa | δ, % |
19Mn | 0,16–0,22 | 0,2–0,4 | 0,7–1,1 | <0,3 | – | 490 | 340 | 22 |
09Mn2 | ≤0,12 | 0,2–0,4 | 1,5–1,8 | <0,3 | – | 470 | 340 | 21 |
14Mn2 | 0,12–0,18 | 0,2–0,4 | 1,2–1,7 | <0,3 | – | 470 | 340 | 21 |
17MnSi | 0,14–0,20 | 0,4–0,6 | 1,2–1,6 | <0,3 | – | 520 | 350 | 23 |
14CrMnSi | 0,11–0,16 | 0,4–0,7 | 0,9–1,3 | 0,5–0,8 | – | 500 | 350 | 22 |
15CrSiNiCu | 0,12–0,18 | 0,4–0,7 | 0,4–0,7 | 0,6–0,9 | 0,5–0,8 Ni; 0,2–0,4 Cu | – | 350 | 21 |
35CrSi | 0,30–0,37 | 0,6–0,9 | 0,8–1,2 | <0,3 | – | 600 | – | 14 |
18Mn2Si | 0,16–0,20 | 0,6–0,9 | 1,2–1,6 | <0,3 | – | 600 | – | 14 |
Bảng 4 — Thành phần hoá học các thép thấm các bon
Bảng 4 tra thành phần hoá học của thép thấm các bon — thép các bon thấp (0,10–0,25% C) thấm các bon vào bề mặt để bề mặt cứng chống mài mòn, lõi vẫn dẻo và dai (xem A.3.4).
Mác thép | C, % | Cr, % | Ni, % | Mn, % | Khác, % |
C10 | 0,07–0,14 | <0,25 | <0,25 | 0,35–0,65 | – |
C20 | 0,17–0,24 | <0,25 | <0,25 | 0,35–0,65 | – |
15Cr | 0,12–0,18 | 0,70–1,00 | – | 0,40–0,70 | – |
20Cr | 0,17–0,23 | 0,70–1,00 | – | 0,50–0,80 | – |
15CrV | 0,12–0,18 | 0,80–1,00 | – | 0,40–0,70 | 0,06–0,12 V |
20CrNi | 0,17–0,23 | 0,45–0,75 | 1,00–1,40 | 0,40–0,70 | – |
12CrNi3A | 0,09–0,16 | 0,60–0,90 | 2,75–3,15 | 0,30–0,60 | – |
12Cr2Ni4A | 0,09–0,15 | 1,25–1,65 | 3,25–3,65 | 0,30–0,60 | – |
18Cr2Ni4MoA | 0,14–0,20 | 1,35–1,65 | 4,00–4,40 | 0,25–0,55 | 0,03–0,04 Mo |
18CrMnTi | 0,17–0,23 | 1,00–1,30 | – | 0,80–1,00 | 0,03–0,09 Ti |
25CrMnTi | 0,22–0,29 | 1,00–1,30 | – | 0,80–1,00 | 0,03–0,09 Ti |
30CrMnTi | 0,24–0,32 | 1,00–1,30 | – | 0,80–1,00 | 0,03–0,09 Ti |
25CrMnMo | 0,23–0,29 | 0,90–1,20 | – | 0,90–1,20 | 0,20–0,30 Mo |
Bảng 5 — Thành phần hoá học một số thép hoá tốt
Bảng 5 tra thành phần hoá học của thép hoá tốt — thép tôi và ram cao để có cơ tính tổng hợp (độ bền, độ dẻo, độ dai đều cao).
Mác thép | C, % | Cr, % | Mn, % | Si, % | Ni, % | Khác, % |
C40 | 0,37–0,44 | <0,25 | <0,8 | <0,37 | <0,25 | – |
C45 | 0,42–0,49 | <0,25 | <0,8 | <0,37 | <0,25 | – |
40Cr | 0,36–0,44 | 0,80–1,10 | <0,8 | <0,4 | <0,3 | – |
40CrB | 0,37–0,45 | 0,80–1,10 | <0,8 | <0,4 | <0,3 | 0,002–0,005 B |
40CrMnB | 0,37–0,45 | 0,80–1,10 | 0,7–1,0 | <0,4 | <0,3 | – |
30CrMnSi | 0,28–0,35 | 0,80–1,10 | 0,8–1,1 | 0,9–1,2 | <0,3 | – |
40CrNi | 0,36–0,44 | 0,45–0,75 | <0,8 | <0,4 | 1,0–1,4 | – |
40CrNiMo | 0,37–0,44 | 0,60–0,90 | <0,8 | <0,4 | 1,2–1,6 | 0,15–0,25 Mo |
40CrMnTiB | 0,38–0,45 | 0,80–1,10 | 0,7–1,0 | <0,4 | <0,3 | 0,03–0,09 Ti; 0,002–0,005 B |
38CrNi3MoV | 0,33–0,42 | 1,20–1,50 | <0,8 | <0,4 | 3,0–3,4 | 0,35–0,45 Mo; 0,1–0,2 V |
Bảng 6 — Thành phần hoá học thép đàn hồi
Bảng 6 tra thành phần hoá học của thép đàn hồi — thép làm lò xo, nhíp và chi tiết đàn hồi, chịu tải mà không được biến dạng dẻo.
Mác thép | C, % | Mn, % | Si, % | Cr, % | Khác, % |
C70 | 0,67–0,75 | 0,5–0,8 | 0,17–0,37 | <0,25 | – |
65Mn | 0,62–0,70 | 0,9–1,2 | 0,17–0,37 | – | – |
60Si2 | 0,57–0,65 | 0,6–0,9 | 1,50–2,0 | – | – |
60SiMn | 0,55–0,65 | 0,8–1,0 | 1,30–1,80 | – | – |
50CrV | 0,46–0,54 | 0,5–0,8 | 0,17–0,37 | 0,8–1,1 | 0,1–0,2 V |
60Si2CrA | 0,56–0,64 | 0,5–0,8 | 1,40–1,80 | 0,7–1,0 | – |
60Si2Ni2A | 0,56–0,64 | 0,5–0,8 | 1,40–1,80 | – | 1,4–1,7 Ni |
Bảng 7 — Thành phần hoá học và cơ tính thép dễ cắt
Bảng 7 tra thành phần hoá học và cơ tính của thép dễ cắt — thép làm chi tiết phải qua gia công cắt gọt nhiều, phoi dễ gãy vụn.
Mác thép | C, % | Mn, % | S, % | P, % | σb, MPa | δ, % | Ψ, % | HB |
12S | 0,08–0,16 | 0,60–0,90 | 0,08–0,20 | 0,08–0,15 | 420–570 | 22 | 36 | 160 |
20S | 0,15–0,25 | 0,60–0,90 | 0,08–0,12 | ≤0,06 | 460–510 | 20 | 30 | 168 |
30S | 0,25–0,35 | 0,70–1,00 | 0,08–0,12 | ≤0,06 | 520–670 | 15 | 25 | 185 |
40MnS | 0,35–0,45 | 1,20–1,55 | 0,18–0,30 | ≤0,05 | 600–750 | 14 | 20 | 207 |
Bảng 8 — Một số loại thép dụng cụ chính của Mỹ (SAE/AISI)
Bảng 8 tra thành phần hoá học của thép dụng cụ Mỹ; mỗi nhóm chữ (W, S, O, A, D, H, T, M, P) là một loại thép dụng cụ — xem công dụng ghi ở hàng tiêu đề của từng nhóm trong bảng.
Mác thép | C, % | Mn, % | Cr, % | V, % | W, % | Mo, % | Co, % | Khác, % |
W — Thép tôi nước: dụng cụ gia công gỗ, dụng cụ cầm tay, dụng cụ chịu va đập ở nhiệt độ thường | ||||||||
W1 | 0,6–1,4 | – | – | – | – | – | – | – |
W2 | 0,6–1,4 | – | – | 0,25 | – | – | – | – |
S — Thép chịu va đập: dụng cụ thuỷ lực, kéo, khuôn dấu | ||||||||
S1 | 0,5 | – | 1,5 | 2,5 | – | – | – | – |
S2 | 0,55 | 0,8 | – | – | – | – | 0,4 | 2 Si |
O — Thép tôi dầu: thép làm việc ở nhiệt độ thấp (O, A, D): dụng cụ cắt, khuôn dập nguội | ||||||||
O1 | 0,9 | 1,0 | 0,5 | – | – | – | – | – |
O2 | 0,9 | 1,6 | – | – | – | – | – | – |
A — Thép tôi trong không khí: lỗ kéo sợi, trục cán nhỏ | ||||||||
A2 | 1,0 | – | 5,0 | – | – | 1,0 | – | – |
A4 | 1,0 | 2,0 | 1,0 | – | – | 1,0 | – | – |
D — Thép các bon và crôm: trục cán, khuôn dập nguội, calip | ||||||||
D2 | 1,5 | – | 12,0 | – | 1,0 | 1,0 | – | – |
D3 | 2,25 | – | 12,0 | – | – | 1,0 | – | – |
H — Thép làm việc ở nhiệt độ cao: khuôn ép kim loại (Al, Mg), khuôn đúc, khuôn rèn–dập | ||||||||
H10 | 0,40 | – | 3,25 | 0,4 | – | 2,5 | – | – |
H21 | 0,35 | – | 3,5 | – | 0,9 | – | – | – |
H42 | 0,60 | – | 4,0 | 2,0 | – | 8,0 | – | – |
T — Thép gió họ volfram: dao tiện, phay, bào, mũi khoan | ||||||||
T1 | 0,75 | – | 4,0 | 1,0 | 18,0 | – | – | – |
T6 | 0,80 | – | 4,5 | 1,5 | 20,0 | – | 12 | – |
M — Thép gió họ W và Mo: dụng cụ cắt nhanh, chống mài mòn rất cao | ||||||||
M1 | 0,80 | – | 4,1 | 1,0 | 1,5 | 8,0 | – | – |
M2 | 0,90 | – | 4,0 | 2,0 | 6,0 | 5,0 | – | – |
M30 | 0,80 | – | 2,0 | 1,25 | 2,0 | 0,8 | 5,0 | – |
P — Thép làm khuôn ép polyme: dụng cụ ép đùn nhựa | ||||||||
P1 | 0,17 | – | 2,0 | – | – | 0,2 | – | 0,5 Ni |
P2 | 0,10 | – | 2,6 | – | – | – | – | 1,25 Ni |
Bảng 9 — Thành phần hoá học một số thép dụng cụ hợp kim thấp
Mác thép | C, % | Cr, % | Mn, % | Si, % | W, % |
130Cr05 | 1,25–1,40 | 0,40–0,60 | – | <0,35 | – |
100Cr2 | 0,95–1,10 | 1,30–1,60 | – | <0,35 | – |
90CrSi | 0,85–0,95 | 0,95–1,25 | – | 1,20–1,60 | – |
90Mn2 | 0,85–0,95 | – | 1,5–1,7 | – | – |
140CrW5 | 1,25–1,50 | 0,40–0,70 | – | <0,30 | 4,5–5,5 |
Bảng 10 — Thành phần hoá học một số loại thép gió
Nhóm năng suất cắt bình thường:
Mác thép | C, % | Cr, % | W, % | V, % | Mo, % | Co, % |
80W18Cr4VMo | 0,70–0,80 | 3,8–4,4 | 17,0–18,5 | 1,4–1,4 | ≤1 | – |
90W9Cr4V2Mo | 0,85–0,95 | 3,8–4,4 | 8,5–10,0 | 2,0–2,6 | ≤1 | – |
85W12Cr3V2Mo | 0,80–0,90 | 3,1–3,6 | 12,0–13,0 | 1,5–1,9 | ≤1 | – |
85W6Mo5Cr4V2 | 0,80–0,88 | 3,8–4,4 | 5,5–6,5 | 1,7–2,1 | 5,0–5,5 | – |
145W9V5Cr4Mo | 1,40–1,50 | 3,8–4,4 | 9,0–10,5 | 4,3–5,1 | ≤1 | – |
Nhóm năng suất cao:
Mác thép | C, % | Cr, % | W, % | V, % | Mo, % | Co, % |
90W18Cr4V2Mo | 0,85–0,95 | 3,8–4,4 | 17,5–19,0 | 1,8–2,4 | ≤1 | – |
95W9Co5Cr4V2Mo | 0,90–1,00 | 3,8–4,4 | 9,0–10,5 | 2,0–2,6 | ≤1 | 5,0–6,0 |
95W9Co10Cr4V2Mo | 0,90–1,00 | 3,8–4,4 | 9,0–10,5 | 2,0–2,6 | ≤1 | 9,5–10,5 |
150W10Co5V5Cr4Mo | 1,45–1,55 | 4,0–4,6 | 10,0–11,5 | 4,3–5,1 | ≤1 | 5,0–6,0 |
160W12Co5V4Cr4Mo | 1,55–1,65 | 4,0–4,6 | 12,0–13,5 | 4,3–5,1 | ≤1 | 5,0–6,0 |
90W18Co5Cr4V2Mo | 0,85–0,95 | 3,8–4,4 | 17,5–19,0 | 1,8–2,4 | ≤1 | 5,0–6,0 |
130W14V4Cr4Mo | 1,20–1,30 | 4,0–4,6 | 13,0–14,5 | 3,4–4,1 | ≤1 | – |
90W6Mo5Co5Cr4V2 | 0,85–0,95 | 3,8–4,4 | 5,5–6,5 | 1,7–2,1 | 5,0–5,5 | 5,0–6,0 |
Bảng 11 — Thành phần hoá học một số thép khuôn dập nguội
Mác thép | C, % | Cr, % | W, % | Mn, % | Si, % | Khác, % |
100CrWMn | 0,90–1,05 | 0,9–1,2 | 1,2–1,6 | 0,8–1,1 | ≤0,4 | – |
100CrWSiMn | 0,90–1,05 | 0,6–1,1 | 0,5–0,8 | 0,6–0,9 | 0,65–1,0 | 0,05–0,15 V |
210Cr12 | 2,00–2,20 | 11,5–13,0 | – | ≤0,35 | ≤0,4 | – |
160Cr12Mo | 1,45–1,65 | 11,0–12,5 | – | ≤0,35 | ≤0,4 | 0,4–0,6 Mo |
130Cr12V | 1,25–1,45 | 11,0–12,5 | – | ≤0,35 | ≤0,4 | 0,7–0,9 V |
110Cr6WV | 1,05–1,15 | 5,5–6,5 | 1,1–1,5 | ≤0,45 | ≤0,35 | 0,5–0,8 V |
40CrSi | 0,34–0,45 | 1,3–1,6 | – | ≤0,40 | 1,2–1,6 | – |
40CrW2Si | 0,35–0,44 | 1,0–1,3 | 2,0–2,5 | ≤0,40 | 0,6–0,9 | – |
Bảng 12 — Thành phần hoá học một số thép khuôn dập nóng
Mác thép | C, % | Mn, % | Cr, % | W (Mo), % | Ni (Si), % | V, % |
50CrNiMo | 0,50–0,60 | 0,50–0,80 | 0,5–0,8 | (0,15–0,3) | 1,4–1,8 | – |
50CrNiW | 0,50–0,60 | 0,50–0,80 | 0,5–0,8 | 0,4–0,7 | 1,4–1,8 | – |
50CrMnMo | 0,50–0,60 | 1,20–1,60 | 0,6–0,9 | (0,15–0,3) | – | – |
30Cr2W8V | 0,30–0,40 | 0,15–0,40 | 2,2–2,7 | 7,5–8,5 | – | 0,2–0,5 |
40Cr2W5MoV | 0,35–0,45 | 0,15–0,40 | 2,2–3,0 | 4,5–5,5 | – | 0,6–0,9 |
40Cr5W2VSi | 0,35–0,45 | 0,15–0,40 | 4,5–5,5 | 1,6–2,2 | (0,8–1,2) | 0,6–0,9 |
Bảng 13 — Thành phần hoá học và cơ tính một số loại thép không gỉ
Bảng 13 tra thành phần hoá học và cơ tính của thép không gỉ — thép chống ăn mòn. Ba loại đầu phân theo tổ chức: mactenxit là tổ chức nhận được sau khi tôi (cứng, không cân bằng); ferit là dung dịch rắn của các bon trong sắt α; austenit là dung dịch rắn của các bon trong sắt γ.
Mác thép (SAE/AISI) | C, % | Cr, % | Ni, % | Khác, % | Trạng thái | σ0,2, MPa | σb, MPa | δ, % |
Loại Mactenxit | ||||||||
410 | <0,15 | 12,5 | – | – | Tôi và ram ở 400°C | 700 | 1000 | 20 |
420 | >0,15 | 13,0 | – | – | – | 1375 | 1760 | 10 |
440B | 0,75–0,95 | 17,0 | – | – | – | 1900 | 1950 | 3 |
Loại Ferit | ||||||||
405 | <0,08 | 13,0 | – | 0,2 Al | Ủ | 275 | 450 | 25 |
430 | <0,12 | 17,0 | – | – | – | 345 | 650 | 25 |
446 | <0,20 | 25,0 | – | <0,25 N | – | 350 | 560 | 20 |
Loại Austenit | ||||||||
301 | <0,15 | 17,0 | 7,0 | – | Ủ | 275 | 750 | 50 |
304 | <0,08 | 19,0 | 9,0 | – | – | 250 | 580 | 55 |
316 | <0,08 | 17,0 | 12,0 | 2,5 Mo | – | 290 | 580 | 50 |
316-L | <0,03 | 17,0 | 12,0 | 2,5 Mo | – | 260 | 550 | 50 |
347 | <0,08 | 18,0 | 11,0 | Nb hoặc Ta ≥10% C | – | 275 | 655 | 45 |
Loại hoá cứng tiết pha | ||||||||
361 (17-7PH) | 0,09 | 17,0 | 7,0 | 1,2 Al | Hoá già | 1150 | 1650 | 6 |
Bảng 14 — Một số mác gang thông dụng (ASTM)
Bảng 14 tra cơ tính tối thiểu của gang theo tiêu chuẩn Mỹ ASTM; σch là giới hạn chảy (ứng suất bắt đầu gây biến dạng dẻo).
Sau các ký hiệu mác gang có thể có các chữ cái A, B, C, S phụ thuộc vào đường kính mẫu thử; ở đây B ứng với mẫu có đường kính 30,5 mm.
Mác gang | Ký hiệu tiêu chuẩn | σb min | σch min | δ min, % | HB max | Tương đương Liên Xô cũ |
Gang xám | ||||||
No.20B | A48 | 20 ksi (138 MPa) | – | – | – | C8-36 |
No.25B | A48 | 25 ksi (172 MPa) | – | – | – | C1-40 |
No.30B | A48 | 30 ksi (207 MPa) | – | – | – | C4-44 |
No.35B | A48 | 35 ksi (241 MPa) | – | – | – | C8-48 |
No.40B | A48 | 40 ksi (276 MPa) | – | – | – | C2-52 |
No.45B | A48 | 45 ksi (310 MPa) | – | – | – | C5-56 |
No.50B | A48 | 50 ksi (345 MPa) | – | – | – | C8-60 |
No.55B | A48 | 55 ksi (379 MPa) | – | – | – | – |
No.60B | A48 | 60 ksi (414 MPa) | – | – | – | – |
Gang cầu | ||||||
32510 | A47-84 | 50 ksi | 32,5 ksi | 10 | 156 | – |
35018 | A47-84 | 53 ksi | 35 ksi | 18 | 156 | – |
22010 | A47M-90 | 340 MPa | 220 MPa | 10 | 156 | – |
40010 | A220-88 | 60 ksi | 40 ksi | 10 | 149–197 | – |
45008 | A220-88 | 65 ksi | 45 ksi | 8 | 156–197 | – |
45006 | A220-88 | 65 ksi | 45 ksi | 6 | 156–207 | – |
50005 | A220-88 | 70 ksi | 50 ksi | 5 | 179–229 | – |
60004 | A220-88 | 80 ksi | 60 ksi | 4 | 197–241 | – |
70003 | A220-88 | 85 ksi | 70 ksi | 3 | 217–269 | – |
80002 | A220-88 | 95 ksi | 80 ksi | 2 | 241–285 | – |
90001 | A220-88 | 105 ksi | 90 ksi | 1 | 269–231 | – |
280M10 | A220M-88 | 400 MPa | 280 MPa | 10 | 149–197 | B0-10 |
310M8 | A220M-88 | 450 MPa | 310 MPa | 8 | 156–197 | – |
310M6 | A220M-88 | 450 MPa | 310 MPa | 6 | 156–207 | – |
340M5 | A220M-88 | 480 MPa | 340 MPa | 5 | 179–229 | B5-5 |
410M4 | A220M-88 | 550 MPa | 410 MPa | 4 | 197–241 | – |
480M3 | A220M-88 | 590 MPa | 480 MPa | 3 | 217–269 | – |
550M2 | A220M-88 | 650 MPa | 550 MPa | 2 | 241–285 | – |
620M1 | A220M-88 | 720 MPa | 620 MPa | 1 | 269–231 | – |
Gang dẻo | ||||||
0-40-18 | A536-84 | 60 ksi (414 MPa) | 40 ksi (276 MPa) | 18 | – | – |
5-45-12 | A536-84 | 65 ksi (448 MPa) | 45 ksi (310 MPa) | 12 | – | – |
0-55-06 | A536-84 | 80 ksi (552 MPa) | 55 ksi (379 MPa) | 6,0 | – | – |
10-70-03 | A536-84 | 100 ksi (689 MPa) | 70 ksi (483 MPa) | 3,0 | – | – |
10-90-02 | A536-84 | 120 ksi (827 MPa) | 90 ksi (621 MPa) | 2,0 | – | – |
Độ cứng "269–231" ở hai hàng 90001 và 620M1 trích đúng như sách.
Bảng 15 — Ký hiệu, công dụng một số đồng đỏ (TCVN 1659-75)
STT | Mác | Cu, % | Pb, % | Tổng tạp chất, % | Ứng dụng |
1 | Cu99.99 | 99,99 | 0,001 | 0,01 | Làm dây dẫn điện |
2 | Cu99.97 | 99,97 | 0,004 | 0,03 | Làm dây dẫn hoặc chế tạo hợp kim chất lượng cao |
3 | Cu99.95 | 99,95 | 0,004 | 0,5 | Như Cu99.97 |
4 | Cu99.90 | 99,90 | 0,005 | 0,1 | Làm dây dẫn điện, chế tạo brông không Sn |
5 | Cu99.90 | 99,90 | 0,005 | 0,1 | Như Cu99.90 |
Bảng 16 — Thành phần, ký hiệu một số latông theo TCVN và CDA
Tên | Ký hiệu TCVN | Ký hiệu CDA | Thành phần, % |
Latông | LCuZn30 | 260 | 30 Zn |
Latông | LCuZn40 | 280 | 40 Zn |
Latông hải quân | LCuZn29Sn1 | 464 | 29 Zn–1 Sn |
Latông | LCuZn38Al1Fe | – | 38 Zn–1 Al–Fe |
Latông | LCuZn29Sn1Pb3 | – | 29 Zn–1 Sn–3 Pb |
Mayso | LCuZn27Ni18 | 770 | 27 Zn–18 Ni |
Bảng 17 — Thành phần, ký hiệu một số brông theo TCVN và CDA
STT | Ký hiệu TCVN | Ký hiệu CDA | Thành phần, % |
1 | BCuSn5P0.15 | – | 5 Sn–0,1 P |
2 | BCuSn5Zn5Pb5 | 836 | 5 Sn–5 Zn–5 Pb |
3 | BCuAl5 | – | 5 Al |
4 | BCuAl9Fe4 | 952 | 9 Al–4 Fe |
5 | BCuPb30 | – | 30 Pb |
6 | BCuBe2 | 172 | 1,9 Be–0,2 Co |
Bảng 18 — Ký hiệu và trạng thái gia công hợp kim nhôm của Nga, Mỹ và Canada
Bảng 18 tra ký hiệu trạng thái gia công (trạng thái nhiệt luyện và biến dạng) của hợp kim nhôm. Ủ là nung nóng rồi làm nguội chậm để làm mềm vật liệu; tôi là nung nóng rồi làm nguội nhanh để tăng độ cứng; hoá già là giữ ở nhiệt độ thấp sau khi tôi để ổn định kích thước và tăng độ bền.
Hợp kim nhôm biến dạng (Nga):
Ký hiệu | Ý nghĩa |
M | Ủ mềm |
T | Tôi và hoá già tự nhiên |
T1 | Tôi và hoá già nhân tạo |
H | Biến cứng |
TH | Tôi, hoá già tự nhiên, biến cứng |
T1H | Tôi, biến cứng, hoá già nhân tạo |
T1H1 | Tôi, biến cứng 20%, hoá già nhân tạo |
Hợp kim nhôm đúc (Nga):
Ký hiệu | Ý nghĩa |
T1 | Hoá già nhân tạo sau đúc |
T2 | Ủ |
T4 | Tôi |
T5 | Tôi, hoá già một phần |
T6 | Tôi, hoá già hoá bền cực đại |
T7 | Tôi, hoá già ổn định |
T8 | Tôi, hoá già biến mềm (qua hoá già) |
Hợp kim nhôm biến dạng và đúc (Mỹ, Canada):
Ký hiệu | Ý nghĩa | Ký hiệu | Ý nghĩa |
F | Trạng thái phôi thô | T1 | Tôi sau biến dạng nóng, hoá già tự nhiên |
O | Ủ và kết tinh lại | T3 | Tôi, biến dạng nguội, hoá già tự nhiên |
H | Trạng thái biến dạng | T4 | Giống T3 nhưng không có biến dạng nguội |
H1 | Biến cứng mạnh | T5 | Giống T1 nhưng hoá già nhân tạo |
H11 | Biến dạng với mức biến cứng nhỏ | T6 | Giống T4 nhưng hoá già nhân tạo |
H12 | Biến dạng với mức 1/4 biến cứng | T7 | Giống T6 nhưng hoá già |
H14 | Biến dạng với mức 1/2 biến cứng | T8 | Tôi sau biến dạng nóng, hoá già nhân tạo |
H16 | Biến dạng với mức 3/4 biến cứng | T9 | Tôi, hoá già nhân tạo, biến dạng nguội |
H18 | Biến dạng với mức 4/4 biến cứng | ||
H19 | Biến dạng với mức biến cứng rất lớn | ||
H2X | Biến dạng tiếp theo ủ hồi phục (X = 2..9) | ||
H3X | Biến dạng tiếp theo ổn định hoá (X = 2..9) |
Bảng 19 — Tiêu chuẩn ký hiệu hợp kim nhôm theo Aluminum Association
Hợp kim nhôm biến dạng:
Hệ hợp kim | Loại ký hiệu | Hệ hợp kim | Loại ký hiệu |
Al ≥99% | 1000 | Al–Mg | 5000 |
Al–Cu và Al–Mg–Cu | 2000 | Al–Mg–Si | 6000 |
Al–Mn | 3000 | Al–Zn–Mg và Al–Zn–Mg–Cu | 7000 |
Al–Si | 4000 | Al–Các nguyên tố khác | 8000 |
Hợp kim nhôm đúc:
Hệ hợp kim | Loại ký hiệu | Hệ hợp kim | Loại ký hiệu |
Al sạch công nghiệp | 100.0 | Al–Mg | 500.0 |
Al–Cu | 200.0 | Al–Zn | 700.0 |
Al–Si–Mg và Al–Si–Cu | 300.0 | Al–Sn | 800.0 |
Al–Si | 400.0 |
Bảng 20 — Quy đổi thành phần, ký hiệu một số hợp kim nhôm theo TCVN và Aluminum Association (AA)
Hệ hợp kim | Ký hiệu TCVN | Ký hiệu AA | Thành phần |
Hợp kim biến dạng | |||
Al sạch | Al 99.60 | 1060 | 99,60 Al |
Al công nghiệp | Al 99.00 | 1100 | 99,00 Al |
Al–Cu | AlCu4.4Mg0.5Mn0.8 | 2014 | 4,4 Cu–0,5 Mg–0,8 Mn |
Al–Cu–Mg | AlCu4.4Mg1.5Mn0.6 | 2024 | 4,4 Cu–1,5 Mg–0,6 Mn |
Al–Mn | AlMn1.2 | 3004 | 1,2 Mn–0,12 Cu |
Al–Mg | AlMg1.4 | 5050 | 1,4 Mg |
Al–Mg–Si | AlMg1Si0.6 | 6061 | 1 Mg–0,6 Si–0,2 Cr–0,3 Cu |
Al–Zn–Mg | AlZn4.5Mg1.4 | 7005 | 4,5 Zn–1,4 Mg–0,12 Cr–0,4 Mn–0,15 Zr |
Al–Zn–Mg–Cu | AlZn5.6Mg2.5Cu4.6 | 7075 | 5,6 Zn–2,5 Mg–1,6 Cu |
Hợp kim đúc | |||
Al–Cu | AlCu4.5Đ | 295.0 | 4,5 Cu–1 Si |
Al–Si–Cu | AlSi5.5Cu4.5Đ | 308.0 | 5,5 Si–4,5 Cu |
Al–Si–Mg | AlSi7Mg0.3Đ | 356.0 | 7 Si–0,3 Mg |
Al–Si–Mg–Cu | AlSi12Mg1.3Cu4Mn0.6Đ | – | 12 Si–1,3 Mg–2 Cu–0,6 Mn–1 Ni–0,2 Ti |
Hàng AlZn5.6Mg2.5Cu4.6: cột TCVN ghi Cu 4,6 nhưng cột thành phần AA ghi 1,6 Cu — giữ nguyên như sách.
• Đọc mác thép TCVN/ΓOCT/GB → A.3.2; đọc mác gang → A.2; đọc mác kim loại màu → A.3.5.
• Đổi mác thép/gang sang hệ khác → A.4 (bảng đối chiếu); đổi mác thép gió, hợp kim cứng TCVN–Nga → A.3.4.
• Tra %C và cơ tính thép kết cấu các bon → A.5 Bảng 2; thép các bon thường → Bảng 1; thép xây dựng hợp kim thấp → Bảng 3; thép thấm các bon → Bảng 4; thép hoá tốt → Bảng 5; thép đàn hồi → Bảng 6; thép dễ cắt → Bảng 7.
• Tra thành phần thép gió và thép khuôn dập → Bảng 8–12; thép không gỉ → Bảng 13; gang ASTM → Bảng 14.
• Tra đồng đỏ, latông, brông → Bảng 15–17; hợp kim nhôm (trạng thái gia công, mã AA, quy đổi TCVN–AA) → Bảng 18–20.
• Tra chữ Cyrillic trong mác Nga và ký hiệu cơ tính, đơn vị → A.1.